


工业余热回收技术:实现可持续运营的关键
余热回收概述
余热是燃料燃烧或化学反应产生的热量,未被利用直接排入环境。来源包括:排入大气的高温燃烧气体、工艺尾气、设备及加热产品(热焦、铁水、液钢、热轧制品等)的传导、对流、辐射损失、热设备表面传热(传给冷却水)等。
余热回收指捕获工业过程余热并再利用于加热或产生机械/电能。典型用途:燃烧空气预热、燃料气预热、锅炉给水预热、原料预热、生成工艺蒸汽、产蒸汽发电等。核心思想是尽最大可能回收厂内热量并重复利用,而非直接排放环境(空气或河流)。
余热回收的价值与潜力
余热内在于所有制造过程。工业制造中,消耗能量20%-50%最终以热废气、热液体流形式,以及热设备表面和加热产品的传导、对流、辐射损失。余热回收是提高工业炉整体能效的有价值替代方案。通过余热回收可实现的能效提升通常在10%-50%。
关键不在热量多少,而在其价值。回收未利用热量的机制取决于余热流体温度和经济性。余热回收技术常通过提高能源生产率降低设施运营成本。捕获再利用的余热是昂贵购买燃料或电力的零排放替代品。
图1展示无/有余热回收时的典型能量流向。
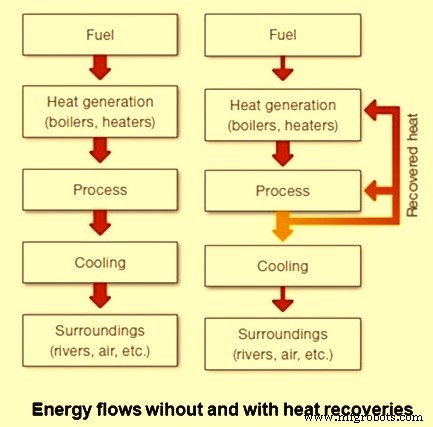
图1 无/有余热回收典型能量流向
余热回收三大必要组件:(i) 可获取的余热源(燃烧废气、工艺废气、炉子热气体、冷却塔水等),(ii) 回收技术(蓄热器、回收器、省煤器、余热锅炉、热电发电机等),(iii) 回收能量用途(锅炉给水预热、原料预热、燃烧空气预热、产生蒸汽/发电、低热值燃烧气如高炉煤气预热等)。
余热回收设备
钢厂使用多种余热回收设备,主要如下。换热器最常用于将燃烧废气热传给进入炉子的燃烧空气。因预热燃烧空气以更高温度进入炉子,燃料供能减少。典型空气预热技术:
- 回收器——用于中高温应用回收排烟废热。基于辐射、对流或组合传热原理。材质为金属或陶瓷。金属回收器用于<1050℃应用,高温热回收更适合陶瓷管回收器,热侧温度可达1500℃,冷侧约950℃。
- 蓄热器——由两个砖砌“格子室”组成,冷热气流交替通过。燃烧废气通过一室时,砖吸收热量温度升高。砖吸热后切换气流,进入燃烧空气通过热格子室,热量传给进入炉子的燃烧空气。最少两室,一室吸热时另一室放热。气流方向按固定时间间隔切换。蓄热器特别适合脏污废气的高温应用。主要缺点是体积大、资本成本显著高于回收器。
- 被动空气预热器——用于低中温应用、需防止气流交叉污染的气-气热回收装置。通常两型:(i) 板式,(ii) 热管式。板式预热器由多块平行板组成,形成冷热气体分离通道,冷热流在板间交替,提供大传热面积。热管换热器由数根两端密封管组成,每管含毛细芯结构促进工质在管冷热端间移动。热气流经热管一端,管内工质蒸发。管内压力梯度驱动热蒸汽移至另一端,冷凝放热给冷气。冷凝液经毛细作用回流至热端。
- 回收式/蓄热式燃烧器——集成回收或蓄热系统的燃烧器,设计制造比独立回收器/蓄热器更简单紧凑。比环境空气运行燃烧器提供更高能效。自回收式燃烧器将换热面作为燃烧器本体设计一部分,捕获排出烟气能量,烟气回流通过本体。自蓄热式燃烧器让排烟通过燃烧器本体进入耐火介质箱,成对运行类似蓄热器。典型回收式燃烧器系统换热面积较小,蓄热式燃烧器系统质量较低,故能量回收低于独立装置。但成本低、易改造,是吸引人的能量回收替代方案。
- 管壳式换热器——含废热介质为液体或蒸汽加热另一液体时常用,因两路径须密封承受各自流体压力。管壳含管束,通常内置挡板引导壳程流体多程流过管束。壳程本身比管程弱,故高压流体走管程,低压流体走壳程。废热为蒸汽时通常冷凝放出潜热给被加热液体。此应用中蒸汽几乎总在壳程。若反向,小直径平行管内蒸汽冷凝引起流动不稳定。管壳式换热器有广泛标准尺寸,管壳材质组合多样。
- 翅片管换热器或省煤器——用于从低中温排烟回收热加热液体。应用包括锅炉给水预热、热工艺液体等。翅片管由圆管加装翅片最大化表面积和传热率。液体流经管内,从横向流过管外的热气体接收热量。用锅炉排烟预热给水的翅片管换热器通常称锅炉省煤器。
- 余热锅炉——利用中高温排烟产生蒸汽的水管锅炉。余热锅炉有多种容量,气体进气量30-25,000 m³/min。废热不足以产生所需蒸汽时,通常加辅助燃烧器或后燃室提高蒸汽产量。蒸汽可用于工艺或发电。产生过热蒸汽通常需在锅炉外加外置过热器。
- 负荷预热——指利用离开系统的废热预热进入系统的负荷。最常见例是锅炉给水预热,省煤器将热燃烧废气热传给进入锅炉的水。其他应用利用燃烧废气与进入不同炉子的固体材料直接传热。
- 热泵——废热有时温度低于潜在负荷需求。此时需废热升级。废热升级指提升废热流能级使其执行原本可实现的有用功能。通过热泵或直接蒸汽压缩(废热以蒸汽形式可用)实现。大多数热泵基于蒸汽压缩循环原理。此循环中,循环工质物理上与源(废热,温度T_in)和用户(工艺用热,T_out)流分离,循环复用,称闭式循环热泵。
余热回收效益
余热效益大致分两类:(i) 直接效益,(ii) 间接效益。
- 直接效益体现在资源和公用设施消耗减少、运营成本降低,因余热回收提高工艺能源生产率,直接提升工艺效率。当前全球气候变化背景下,最大效益是余热回收提供零温室气体排放能源。
- 间接效益:减少环境污染、减少辅助用能消耗、减小设备尺寸。余热回收降低燃料消耗,减少烟气产生。导致所有烟气处理设备(风机、烟囱、管道、燃烧器等)尺寸减小。设备尺寸减小带来额外效益:风机、水泵等辅助用电减少。
余热回收系统其他方面:需额外空间、资本和运营成本,须从回收热量收益中论证合理性。
余热回收技术虽在钢厂多处不同程度应用,但面临技术和经济障碍阻碍更广泛应用。虽许多技术已成熟(如回收器、蓄热器等),但并非总在特定应用中经济(如脏污废气流应用)。
影响热回收设备经济性和有效性、阻碍广泛安装的障碍很多,多相互关联,但大致可归类为:成本、温度限制、化学成分、应用特异性、热源不可及/可运输性。
当前余热回收实践显示:通常从清洁、高温、大容量废热源回收。故在优化现有系统、开发化学腐蚀系统技术、从非流体热源回收热、回收低温废热方面存在机会。
虽经济性常限制低温废热回收可行性,但多工业应用中低品位废热已经济回收利用。大量工业废热仅在低温范围可用。例:锅炉等燃烧系统常用回收技术排放120-150℃废气。工业冷却水和冷却空气也含大量废热。日本某联合钢厂用98℃冷却水装机3.5 MW发电厂。
燃烧废气中,若将含水蒸气冷却至更低温度可回收大量热。常用最低温度限120-150℃防止废气水冷凝在换热面沉积腐蚀物质。但进一步冷却烟气可显著增加热回收,回收汽化潜热。潜热占废气能量显著部分。能将废气冷却至露点以下同时最小化化学腐蚀的技术,可通过回收蒸发潜热大幅提高能效。
目前低温热回收面临至少三大挑战:(i) 换热面腐蚀,(ii) 需大换热面积传热,(iii) 寻找低温热用途。
可将气体冷却至露点以下回收低温废热的技术包括:深度省煤器、间接接触冷凝回收、直接接触冷凝回收、新开发的传输膜冷凝器。因高成本且设施缺乏回收热终端用途,商业化受限。设施缺乏废热终端用途时,一些采用热泵和低温发电等其他回收手段。这些技术也常受经济约束限制。
制造工艺