


气动技术基础:核心概念与系统应用全解析
气动技术与气动系统基础
气动技术长期以来在机械工作执行和自动化解决方案开发中扮演着重要角色。气动系统与液压系统原理相似,但使用压缩空气代替液压油作为工作介质。
气动系统是利用压缩空气传输和控制能量的系统,广泛应用于各行各业。大多数气动系统依赖持续的压缩空气供应,由空气压缩机提供。压缩机从大气吸入空气,压缩后储存在高压储气罐(贮气罐)中,再通过管道和阀门网络输送至系统各执行元件。
“Pneuma”源自希腊语,意为“空气”。气动技术的核心在于利用压缩空气做功。压缩空气是将大气空气压缩减小体积、从而升高压力而获得,通常在 0.6–0.8 MPa(约 6–8 kgf/cm²)压力下作为工作介质使用,最大可产生 50 kN 推力。控制方式可为手动、气动或电气控制。压缩空气主要作用于活塞或叶片产生机械能,在钢铁等重工业领域应用尤为广泛。
气动系统的主要优势
气动系统因其独特优势,成为自动化机械驱动的主流选择:
- 来源广泛、易于储存与输送:大气中空气取之不尽,压缩后可大量储存,并能通过管道远距离输送,使用后可直接排放无需处理。
- 耐用可靠:气动元件结构坚固,抗损能力强,比电气元件更耐用可靠。
- 结构简单、易于控制:元件设计简洁,适合简单自动控制系统,可实现直线/旋转运动,速度无级可调。
- 环境适应性强:压缩空气受高温、粉尘、腐蚀性环境影响小,适合恶劣工况。
- 安全防爆:可在易燃易爆环境安全工作;过载仅导致滑移或停机,不会像电气元件那样烧毁过热。
- 速度与压力易调节:直线与摆动运动速度调节方便,压力和流量可通过调压阀精准控制。
- 清洁环保:运行无污染,配合排气处理可达洁净室标准,如集成电路生产线。
- 经济性高:元件价格低廉,系统成本低,维护成本显著低于其他传动系统。
气动系统的局限性
尽管优势显著,气动系统也存在固有局限:
- 精度相对较低:空气可压缩性导致供气体积随温度压力变化,影响动作精度。
- 输出力有限:气缸尺寸受限,难以驱动超重负载。
- 需前置处理:压缩空气必须除水、除尘、除油,否则加速运动部件磨损。
- 运动速度不均匀:空气压缩性导致活塞运动速度波动。
- 排气噪声大:压缩空气从元件排放时产生噪音,通常需安装消音器。
气动系统核心组成
气动缸、旋转执行器、气马达提供力与运动,配合空气处理单元、各类控制阀实现压力、流量、方向控制。基本气动系统分两大部分:
- 压缩空气生产、输送与分配系统:空气压缩机、电机及控制中心、压力开关、单向阀、储气罐、压力表、自动排水器、干燥机、过滤器、给油器、管路、各类阀门。
- 压缩空气消耗(执行)系统:进气过滤器、压缩机、取气阀、自动排水器、气源处理三联件(过滤-减压-给油)、方向控制阀、执行元件、调速阀。
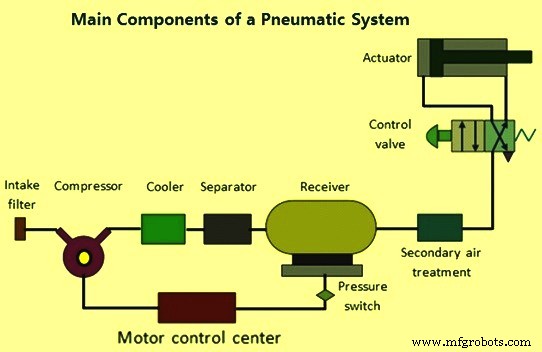
图1 气动系统主要组件
关键元件功能解析
进气过滤器:过滤大气杂质,保护压缩机。
空气压缩机:将电机机械能转化为压缩空气势能。常见类型有往复式(单/双级活塞式、膜片式)、旋转式(滑片式、螺杆式)、离心式、轴流式。选型依据为最高排气压力和所需流量。
电动机:电能转机械能,驱动压缩机。
储气罐:缓冲压缩机脉动气流,冷却分离冷凝水,压力高于系统工作压力以补偿管路损失,大表面积利于散热。
空气处理(净化干燥):大气含尘、含湿,压缩升温后必须降温、干燥、过滤,防止磨损腐蚀。分三级处理:
一级:进气过滤器阻挡大颗粒。
二级(初级处理):后冷却器降温 + 干燥机(吸附/吸收/冷冻/膜分离)除水 + 管路过滤器除杂。
三级(二级处理):终端精细过滤。
给油器:向压缩空气喷入油雾(运动粘度 20–50 cSt),润滑气缸、阀件运动部件。
控制阀:调节压力、流量、方向。核心功能是维持下游压力恒定。因管路压降,储气罐压力高于系统压力,用户端再减压稳压。三种调压方式:
1. 非泄压型:负载持续耗气,调压阀节流控制,死头负载无法工作。
2. 泄压型:死头负载,调压阀自行泄压至大气。
3. 大流量控制回路:压力传感器+控制器+泄压阀,用于大负载或调压阀难靠近用气点的场合。
执行元件:气缸(直线)、气马达/摆动气缸(旋转)、流控阀执行器。液压/气压缸结构相似,但工作压力差异大:液压缸 ~10 MPa,气压缸 ~1 MPa。
压缩空气分配管路设计要点
- 管网布局(开环/闭环)+ 对角线排水阀
- 管径、压降、接头类型、绝对压力等关键参数计算
- 主干管坡度 ≥ 1:20(朝向压缩机方向)
- 支管从主管顶部引出,呈 U 形或 45° 接头
- 立管底部设集液罐+排污阀
- 气源处理单元垂直连接立管
所有气动元件均有标准图形符号,仅表示功能不表示结构。符号组合成气动原理图,描述系统设计与元件关系。
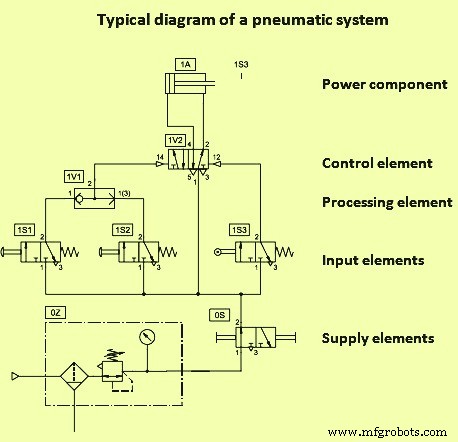
图2 典型气动系统原理图
气动回路设计/分析的四大核心考量
- 操作安全性
- 功能实现性
- 运行效率
- 成本经济性
典型应用场景
气压机、气钻、阀门操作(气/水/化工)、料仓卸料、机床、气动夯实、物料搬运举升、喷涂、夹具夹持、钎焊/焊接定位、成型、铆接、工艺设备驱动等。
制造工艺