


钢轧制基础:从铸坯到成品的核心原理
钢轧制基础
液态钢通常在连铸机铸成方坯、矩形坯、板坯。部分厂也连铸薄板坯或狗骨型断面。这些形状经热轧通过平辊或槽辊旋转圆柱辊生产板材、薄板、棒材、型材、管材等。
轧制工艺是最重要广泛使用工业金属成形操作之一。提供高产量和成品精密控制。1500年代末发展。占金属加工工艺生产金属90%。
钢轧制是钢通过一对旋转辊塑性变形金属成形工艺。塑性变形由旋转辊施加压缩力引起。辊与钢坯料表面摩擦产生高压应力。钢材料在辊对间被挤压,结果厚度减薄、长度增加。轧制按轧制钢温度分级。钢温度高于再结晶温度称热轧。低于再结晶温度称冷轧。
轧机架
辊运行于安装在高强度机架中的大型颈部轴承,由强力电机驱动。称轧机架。轧机架含两个或更多辊用于旋转辊间钢塑性变形。基本含:
- 辊
- 轴承
- 容纳这些部件机架
- 齿轮箱
- 驱动(电机)供辊动力
- 控制速度调速装置
- 液压系统
轧机架要求极刚性结构和大电机供足够动力。轧机架类型:
- 两辊架:基本型,两相对辊。非可逆辊同向旋转。工件不可从另侧进。可卧式或立式。卧式两辊水平,立式两辊垂直。
- 两辊倒带架:轧件返回入口进一步减薄。
- 两辊可逆架:反转旋转方向工件可来回通过辊。提高生产率。
- 三辊架:三辊。上下辊驱动,中辊摩擦旋转。先下中辊对轧制一方向,再反向工件通过中上辊对轧制。提高生产率。
- 四辊架:小直径辊(低强度刚度)由大直径支撑辊支撑。轧制功率正比辊直径。小直径辊减少功率输入。小直径辊强度差可能弯曲。故用大直径支撑辊支撑小辊。小直径辊可轧薄板。
- 万能轧机架:两水平辊两垂直辊。垂直辊同时控制工件宽度。
- 簇式轧机/森吉米尔轧机架:每个工作辊由两背衬辊支撑。簇式/森吉米尔轧机用于轧制高强度材料薄带和箔(0.0025mm厚)。这些磨机工作辊可小至6mm直径-碳化钨制。
- 行星轧机:一对重背衬辊周围大量行星辊。每行星辊在背衬辊和板坯间扫出圆周路径给板坯近恒定减薄。每对行星辊停止接触工件,另一对接触重复减薄。总减薄是各对辊系列小减薄求和。故行星轧机可一道次热轧板坯直轧成带。操作需进料辊引入板坯入磨机,出口一对整光辊改善表面光洁度。
连轧机有系列轧机架按序排列提高生产率。钢坯料在磨机各架以不同速度移动。
广义上,轧机是自动系统或轧机架线配合系列设备执行轧制和辅助操作:原始坯料/矩形坯/板坯从库存至加热炉和磨机辊输送、轧件从一架传递至另一架、部分磨机翻转扭转、轧后金属输送、切割、部分磨机冷却床冷却轧件、标记/打印、修边、包装、成品输送至库存。一些磨机(热带钢轧机、线材轧机、中小型材轧机、冷轧机)轧件在卷取机或收卷机卷取。
大多轧制高温进行,称热轧,因需大变形。热轧结果无残余应力产品。但氧化铁皮是热轧主要问题,因难保持尺寸精度。
热轧钢冷轧重要,因高精度无氧化铁皮。在再结晶温度以下进行,引入加工硬化。冷轧钢板起始材料是连续热带钢轧机酸洗热轧卷。冷轧总减薄通常50-90%。每架减薄均匀分布不大幅低于每道次最大减薄。通常最后道次最低百分比减薄以允许更好控制平直度、规格、表面光洁度。
轧制按工件温度分级。钢温度高于再结晶温度称热轧。热加工工艺大变形可连续重复,因钢保持软韧。钢坯料受辊与钢表面摩擦高压应力。轧制涉及材料通过两辊大致同周速相反方向旋转(顺时针逆时针)通过。辊间距间隔略小于入辊钢坯高度。辊可平或槽型(轮廓)用于棒材型材热轧。此条件下辊咬入钢件交付,横截面积减小因此长度增加。
大部分钢产品初始热加工在初轧粗轧机进行。目标:分解减小轧件横截面为后续精轧成棒、带、板或多种轧制断面。铸造矩形坯、板坯、方坯初始加热1100-1300℃。钢热轧中最终精轧架温度850-900℃变化,始终高于钢上临界温度。钢在辊间挤压直至达最终厚度形状。为达此,辊施加数千吨力。
轧机布局从简单单架到多架并排或排列。机制通常称辊道引导工件至辊,另一辊道处理出辊件。辊前辊道强迫钢靠辊咬入拉入辊间。钢由此减薄至辊距厚度,槽辊按槽设计成型。热轧允许少轧制循环达钢大变形。
热轧分多步,每阶段给予压下/减薄。最终压下在再结晶或相变温度以上温度进行。因此冷坯料加热至远高于再结晶温度。故工件最终温度取决于总压下量、提供压下步骤数、钢坯料成分。
轧机目标:减薄钢厚度、增加长度、宽度少增。轧件中心材料受宽度方向约束,辊两侧未成形肩部材料约束防止轧件宽向延伸。此条件称平面应变。材料因此变长不变宽。
影响轧制力学因素
影响轧制力学主要因素:
- 辊直径
- 单道次减薄量
- 待轧材料初始厚度
- 轧制速度(决定应变率)
- 前后张力
- 辊与被轧钢摩擦性质
- 钢材料和辊温度范围
- 被轧钢材料物理性能
- 辊轮廓/轧制道次形状
- 载荷下磨机行为
- 材料前处理效应(加工硬化或其他效应)
- 载荷下辊弹性变形
- 冶金、温度、应变率影响金属变形抗力
- 材料各向异性状态
- 长宽比:轧件宽度与初始厚度比
上述参数单独或联合(两两或更多组合)产生更直接关联轧制过程常见次级参数现象。辊压、扭矩、功、功率受这些因素影响。主要参数:
- 压下系数、绝对压下、相对压下:由轧件初始最终平均厚度确立
- 滑移:轧件线速度与辊周速度差表征。中性角由无滑移点决定
- 展宽:出口材料宽度与入口轧件宽度差
- 伸长系数:取决于压下和展宽相对值
- 咬入:压下、辊直径、摩擦系数、入口厚度函数
轧制基本概念
钢轧制基本概念:
- 辊与钢接触弧是圆弧一部分
- 摩擦系数理论常数,实际随接触弧变化
- 钢材料轧制中塑性变形
- 轧件卷积前后体积恒定。实际因孔隙闭合体积可能略减
- 辊速度假设恒定
- 钢坯料仅轧制方向延伸,宽度无延伸
- 垂直轧制方向横截面积不扭曲
除带张力冷轧外,外摩擦(辊面与轧件材料表面摩擦)是轧制减薄钢材料根本因素。是将材料拉入辊间力,标志轧制与拔拔本质区别。摩擦极大影响辊材料间作用压力大小分布,从而影响减薄材料所需功率。也控制可能减薄量。通常摩擦系数越高,可能压下越大。视钢材料进入辊缝条件,两情况可发生:
- 钢被辊咬入拉入辊缝
- 钢在辊面滑移,不被咬入,轧制不发生
摩擦力大小取决于接触面条件,随粗糙度增加、辊相对速度、辊压增加而增大。
减小轧制力策略
- 降低辊-工件界面摩擦
- 用小直径辊减小接触面积
- 减小单道次压下减小接触面积
- 高温轧制降低材料强度
- 对轧件施加前/后张力
锻造或铸钢产品热轧时,粗大晶粒结构变细但沿轧制方向延长。此织构晶粒结构导致轧件方向性[各向异性]。为细化晶粒,轧后立即热处理导致轧后再结晶。
轧机类型
不同轧机类型:
- 连轧机
- 可逆轧机
- 横向轧机:用圆楔辊。加热棒切定长横向进辊间。磨机辊单向旋转。
- 异形轧机/型材轧机:棒材轧机、中小型材轧机、线材轧机、大型材轧机、梁轧机、轨梁轧机。
- 环形轧机:环形预成形件置自由转动内辊和驱动外辊间。环轧机使断面变薄同时增大环直径。
- 粉末轧机:金属粉末引入辊间压实成"绿带",随后烧结进一步热加工和/或冷加工退火循环。
- 薄板坯铸轧机:用于热带钢生产。液态钢铸薄板坯(厚50-80mm)经炉温度均匀化后在热带钢轧机精轧机轧制。
- 螺纹轧机:模具压向圆柱坯表面。坯对进料模面滚动时材料位移形成螺纹牙底,位移材料径向外流形成螺纹牙顶。
轧制力学与几何关系
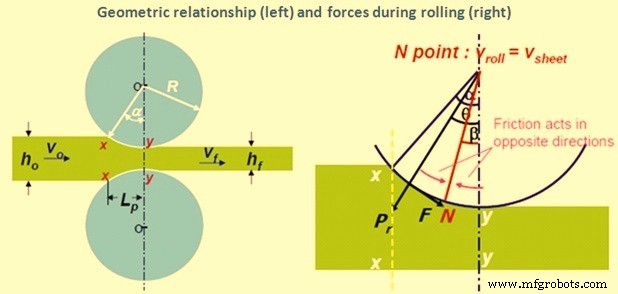
厚度h₀钢板以速度v₀入口平面xx进入辊。通过辊缝以减薄厚度h_f和速度v_f离开出口平面yy. 因宽度不增,钢垂直压缩转化为轧制方向伸长。因单位时间给定点钢体积全程无变化,故
b×h₀×v₀ = b×h_f×v_f = b×h×v
其中b为板宽,v为h₀和h_f间任意厚度h处速度。
图1示轧制几何关系和力。
仅在辊与板接触面沿线一点,两力作用于钢:(i)径向力P_r,(ii)切向摩擦力F。入口平面(xx)与中性点间板移动慢于辊面,切向摩擦力F按方向(见图1)拉钢入辊。中性点出口侧(yy)板移动快于辊面。摩擦力方向反转阻碍板从辊交付。
轧制要点
钢轧制要点:
- 轧制是应用最广钢金属成形工艺,份额约90%
- 待轧材料靠摩擦拉入两旋转辊缝
- 辊施加压缩力减薄材料厚度或改变横截面积
- 产品几何取决于辊缝轮廓
- 辊材料铸铁、铸钢、锻钢因高强度耐磨要求
- 热轧机辊通常粗糙以便咬入工件,冷轧机辊磨削抛光获良好光洁度
- 轧制中晶粒沿轧制方向延长。冷轧晶体多少保持延长形状,热轧出变形区后开始重组
- 辊入口处周速超带速,界面摩擦足够大时带被拖入
- 变形区钢坯料厚度减薄伸长。增加出口轧钢线速度
- 故存在中性点辊速带速相等。此点摩擦方向反转
- 接触角超摩擦角辊无法拉入新带
- 辊扭矩功率等随辊-工件接触长度或辊半径增加而增
制造工艺