


焊接与钎焊核心区别详解:温度、强度、应用场景全对比
焊接与钎焊同属金属永久连接工艺,但基本物理机制、工艺温度、接头性能、适用场景存在本质差异。本文通过参数化对比表与场景分析,助您精准选型。
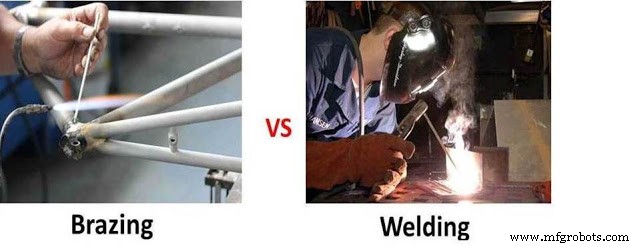
核心差异对比表
| 序号 | 对比维度 | 焊接 | 钎焊 |
|---|---|---|---|
| 1 | 基本原理 | 工件熔化(熔点以上),熔池凝固形成冶金结合,填充金属可选 | 工件不熔化(熔点以下),仅填充金属(钎料)熔化润湿毛细流动填充间隙 |
| 2 | 工艺温度 | 高温:~3600℃(电弧)/3000℃以上 | 较低:~600-800℃(软钎焊<450℃,硬钎焊>450℃) |
| 3 | 母材性能变化 | 热影响区(HAZ)显著,组织/硬度/残余应力变化大,可能需焊后热处理 | 母材组织性能基本保持,热影响极小 |
| 4 | 接头强度 | 最高,可达母材强度(对接焊) | 低于焊接,但优于软钎焊,设计按剪切强度计算 |
| 5 | 填充金属 | 非必须(熔化焊可自熔),焊丝/焊条/焊剂 | 必须使用钎料(银基/铜基/铝基/镍基/金基等) |
| 6 | 洁净度要求 | 必须严格清理(油污/锈/氧化皮/镀层) | 需清洁但要求相对宽松,焊剂具有一定清洁作用 |
| 7 | 异种金属连接 | 困难:熔点差大、金属间化合物脆性、热裂风险高 | 擅长:不熔化母材,易实现异种金属/非金属连接 |
| 8 | 结构尺寸适用性 | 大型结构、厚板、重载承力件 | 小型精密件、薄壁、复杂内腔、电子封装、换热器 |
| 9 | 高温服役能力 | 接头耐高温,适合高温结构件 | 受钎料熔点限制,不耐高温,服役温度<钎料固相线 |
| 10 | 设备投资 | 电弧焊设备中等,激光/电子束高 | 炉钎焊/感应钎焊设备投资较大,手工钎焊工具简单 |
| 11 | 生产率 | 单道焊缝较慢,但可多工位并行/机器人自动化 | 炉钎焊批量极高,自动化程度高,单件周期短 |
| 12 | 变形控制 | 热输入大,变形显著,需工装/工艺控制 | 整体均匀加热,变形小,精密件优势明显 |
典型应用场景对照
首选焊接场景
- 承压设备/管道/结构件:锅炉、压力容器、管线、桥梁、船舶、车架
- 大型厚板结构:风电塔筒、储罐、重型机械机架
- 高温/高压/冲击载荷工况
- 同种/相近材质金属连接
首选钎焊场景
- 异种金属连接:铜-钢、铝-铜、硬质合金-钢体(刀具/钻头)
- 精密薄壁件:波纹管、薄壁管路、传感器外壳、电子封装
- 复杂内部流道/腔体:换热器、散热器、液压阀体
- 电子/电气连接:触点、端子、线圈引出线(银钎焊)
- 珠宝/首饰/医疗器械:美观、生物相容性
- 批量小件:炉钎焊一次处理数百件
特殊情况:钎焊 vs 焊接的边界决策
| 决策因素 | 倾向焊接 | 倾向钎焊 |
|---|---|---|
| 接头承载 | 高结构强度、疲劳载荷 | 剪切/拉拔载荷中等、密封为主 |
| 母材厚度 | >3mm | <3mm、薄壁管/板 |
| 材料组合 | 同材质/可焊性好 | 异种金属/金属-陶瓷/金属-金刚石 |
| 服役温度 | >300℃ | <250℃(软钎焊<150℃) |
| 精度/变形 | 允许后续矫正 | 严禁变形、尺寸公差严 |
| 批量 | 中小批/大型件 | 大批量小件 |
工艺延伸:钎焊分类
- 软钎焊(<450℃):锡铅/无铅锡基,电子组装、管道水暖
- 硬钎焊(>450℃):银基(银焊)、铜基、镍基、金基、钯基 — 机械/工具/航空/汽车核心承载连接
- 高温钎焊(>900℃):无焊剂真空/保护气氛炉钎焊,航空发动机、蜂窝结构
总结
焊接=熔化母材+高强度+大结构+同材质;钎焊=不熔化母材+异种连接+精密薄壁+低变形+批量化。实际工程中常混合应用:如换热器管板-管钎焊,框架结构焊接。选型核心:服役工况决定物理机制,经济批量决定自动化程度。
制造工艺