


车床切削螺纹全流程实操指南:从参数计算到精度验收
螺纹是圆柱/圆锥面上均匀螺旋线形成的连续凸起脊,分为外螺纹(公制/英制/管螺纹等)和内螺纹,广泛用于紧固、传动、密封、调节。车床切削螺纹是机械加工核心技能,本文系统梳理全流程关键步骤与精度控制要点。
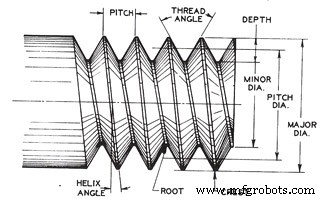
螺纹关键几何参数
| 参数 | 定义 | 测量方法 |
|---|---|---|
| 螺距(P) | 相邻两牙对应点轴向距离 | 螺距规/游标卡尺测多个螺距取平均 |
| 导程(L) | 螺纹旋转一周轴向移动距离,单线螺纹L=P | 计算得出 |
| 大径(d/D) | 螺牙顶圆直径(外/内螺纹) | 外径千分尺/螺纹环规 |
| 小径(d1/D1) | 螺牙底圆直径 | 内径千分尺/三针法 |
| 牙型角(α) | 螺纹剖面两牙侧夹角(公制60°、管螺纹55°) | 刀具角度/光学投影仪 |
| 牙数/英寸数(TPI) | 单位长度内牙数(英制) | 螺距规对比 |
| 深度(h) | 大径至小径径向距离,h≈0.613P(公制60°) | 计算/三针法验证 |
车床切削螺纹完整操作步骤
阶段一:工件预处理与装夹
- 车削工件外圆至螺纹大径尺寸(公差h6/h7),端面平整、倒角去毛刺
- 装夹方式:两顶尖、三爪卡盘+尾座顶尖、四爪卡盘(偏心件)、专用夹具
- 同轴度检查:径向跳动<0.02mm,确保螺纹同轴度
阶段二:换挡箱/变速箱设定
- 查阅机床螺距换挡表,根据目标螺距设定换挡手柄位置
- 现代数控车床:直接在程序中指定螺距(G32/G92/G76),自动计算主轴-丝杠传动比
- 验证:空运行观察丝杠旋转方向与刀具进给方向匹配
阶段三:刀具安装与对刀
- 选用螺纹车刀:硬质合金刀片,牙型角匹配(公制60°、管螺纹55°、梯形30°/29°)
- 刀尖对中:车削端面/外圆验证刀尖高度=主轴中心高
- 牙型角校正:螺纹牙型板/样板对光法,确保刀具两侧角对称
- 安装角度:刀具中心线与工件轴线垂直(用螺距规/角度规验证)
阶段四:螺纹跟踪与起刀同步(关键)
分度盘/螺纹指示环用于确保每次切削刀齿精准落入前一刀槽底:
- 分度盘固定在拖板上,蜗轮与丝杠联动,随丝杠旋转
- 偶数牙螺纹:分度盘任意刻度线对零线即可合拢半螺母
- 奇数牙螺纹:仅当编号刻度线对零线时合拢
- 分数牙(如0.5牙):需特殊分度盘或编程控制
数控车床采用主轴编码器同步信号替代机械分度盘,实现任意螺距、多线程、变导程螺纹的精准跟踪。
阶段五:分层切削策略
| 阶段 | 切深策略 | 典型值(公制螺距mm) | 备注 |
|---|---|---|---|
| 试切 | 不切削/极浅划痕 | 0 | 验证螺距、牙型、同步 |
| 粗车 | 等深切削/改良侧向进给 | 0.20-0.50 | 切削油充分冷却,排屑良好 |
| 半精车 | 减小切深 | 0.10-0.20 | 修正牙型、表面质量 |
| 精车 | 最终尺寸切深 | 0.025-0.075 | 单边/双边修光,控制中径精度 |
| 修光/挤压 | 零切深/微负切深 | 0/-0.01 | 提高表面光洁度、表面硬化 |
改良进给法:交替左/右侧进给(改良侧向进给),减小切削宽度,降低切削力与振动,刀具磨损均匀,是高精度螺纹首选。
阶段六:精度检验与验收
- 螺距/导程:螺距规/工具显微镜/螺纹综合测量仪
- 中径(功能尺寸):三针法(最通用)、螺纹量规(通止规)、螺纹微分头
- 大径/小径:外径/内径千分尺
- 牙型角/牙型半角:光学投影仪/轮廓仪
- 表面粗糙度:粗糙度仪 Ra 0.8-3.2μm典型
- 螺纹量规检验:通规必须通过,止规不得通过(≤2圈)
阶段七:倒角与防护
- 螺纹端部倒角(30°-45°×1-2P),防止装配损伤首牙
- 涂防锈油/磷化/镀锌等表面处理
左右旋螺纹车削要点
- 右旋(标准):刀具由右向左进给(面向主轴),主轴正转
- 左旋:刀具由左向右进给,主轴反转 或 刀具反装由右向左(需调整刀具几何角)
常见缺陷与对策
| 缺陷 | 原因 | 对策 |
|---|---|---|
| 螺距误差/累积误差 | 换挡错误、丝杠磨损、同步信号丢失 | 核对换挡表、修补丝杠、检查编码器/联轴器 |
| 牙型不对称/角度偏差 | 刀具磨制角度错、安装倾斜、抬刀器失效 | 重新磨刀/校正安装角、检查抬刀机构 |
| 表面粗糙/撕裂/积屑瘤 | 切削速度低、刀具钝/前角小、切削液不足 | 提高速度、磨锐刀具/增大前角、加强冷却 |
| 中径超差 | 切深控制失误、工件弹性变形、测量基准错 | 精车分步切深、三针法复核、刚性装夹 |
| 乱扣/错牙 | 半螺母合拢时机错、分度盘读数误、编码器干扰 | 严格按跟踪规则操作、屏蔽干扰、检查信号线 |
进阶:数控车床螺纹循环指令对比
| 指令 | 特点 | 适用场景 |
|---|---|---|
| G32 | 恒导程直线螺纹,手动控制全过程 | 特殊螺距、修复、教学验证 |
| G92 | 单次螺纹切削循环,自动倒角/回退 | 简单直螺纹、锥螺纹 |
| G76 | 多次螺纹切削复合循环,分层参数全可编 | 批量高精度螺纹、多线程、变导程 |
精通车床切削螺纹,关键在于参数精算、刀具精磨、同步精准、分层合理、检验严谨六个环节环环相扣。建议从标准公制粗牙螺纹入手,逐步掌握细牙、管螺纹、梯形螺纹、多线程、端面螺纹等进阶技能。
制造工艺