


MIG 焊与 MAG 焊:核心区别详解
气体保护金属电弧焊 (GMAW) 概述
焊接是永久连接两个或多个金属/非金属零件的高效经济工艺。气体保护金属电弧焊 (GMAW) 利用消熔极细丝连续送丝,在电极与工件间建立电弧熔化母材熔合面,填充熔融金属填补根部间隙。为稳定电弧并保护高温熔池免受氧化污染,需用保护气体覆盖电弧周围焊接区。保护气体可为化学惰性气体,也可为主动参与焊接过程的活性气体。据此 GMAW 分为:金属惰性气体保护焊 (MIG) 和 金属活性气体保护焊 (MAG)。两者本质均为 GMAW 变体,仅保护气体不同。
MIG 焊 vs MAG 焊 详细对比表
| 对比项目 | MIG 焊 | MAG 焊 |
|---|---|---|
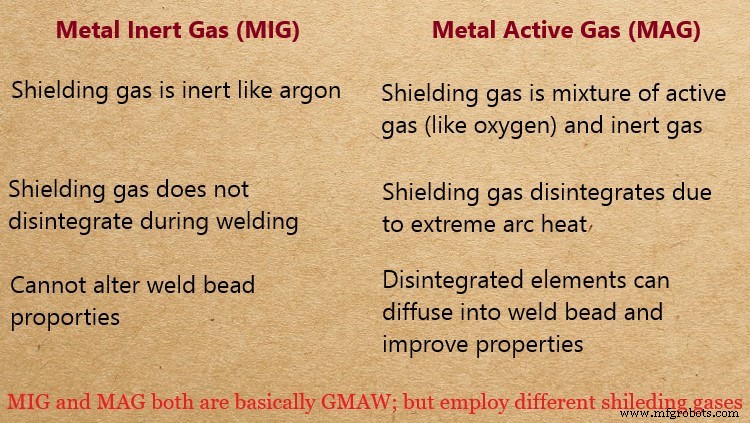
| 保护气体 | 惰性气体:氩 (Ar) 或氦 (He) 或其混合 | 惰性气体 + 活性气体混合(CO₂、O₂ + Ar/He/N₂ 等) |
| 对焊缝性能影响 | 惰性气体稳定,不改变焊缝力学/化学性能 | 活性气体高温分解,向焊缝引入化学元素,改变力学/化学性能 |
| 气体成本 | 惰性气体瓶装成本高,工艺成本高 | 活性气体混合成本低,工艺经济 |
| 适用材料 | 非铁金属(铝等) | 铁基金属,尤其是不锈钢 |
关键技术点深度解析
保护气体特性
MIG 仅用氩、氦等惰性气体,极高电弧温度下仍稳定,不参与化学反应,仅物理保护熔池和电弧。MAG 用惰性+活性气体混合,活性气体主要为 O₂、CO₂。混合比例随母材/厚度、填充丝、根部间隙、焊接极性、目标焊缝性能、环境条件而大幅变化。
改变焊缝性能能力
惰性气体稳定,不向焊缝引入元素。活性气体在极高电弧温度下分解,向焊缝引入化学元素,改变接头化学/力学性能。例:用 CO₂ 富集保护气焊接低碳钢(如 Q235),碳元素渗入可提高接头表面硬度。故 MIG 不改变焊缝性能,MAG 可调控性能。
气体成本与应用领域
GMAW 保护气流量 10–20 L/min。工业纯惰性气体瓶装成本高 → MIG 成本高,主要用于非铁金属(铝等)。含氧活性气体不适合非铁金属(易氧化)。MAG 经济,首选铁基金属,尤其是不锈钢焊接。
参考文献
- Metal Inert Gas (MIG) / Metal Active Gas (MAG) Welding by linde-gas.com
- What is the difference between MIG and MAG by twi-global.com
工业技术