


铣床分类全景图:从立卧通用到五轴数控的选型指南
铣床因通用性最强、可加工非对称复杂零件,成为模具制造、航空航天、汽车、精密机械核心装备。按结构布局、运动轴数、自动化程度、专用化程度,可分为五大类二十余种。本文构建完整分类体系,提供选型决策框架。
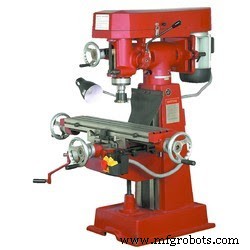
一、立柱膝式铣床 — 经典通用基础型
立柱固定床身,膝台沿立柱垂直移动,鞍座横向移动,工作台纵向移动。三向进给构成经典“T”型结构。
1. 立式铣床(最普及)
- 主轴垂直布置,无需刀杆,刀具直接装主轴锥孔
- 刀具:面铣刀/立铣刀/钻头/镗刀/丝锥
- 优势:直观性好、操作简便、占地小、适合平面/槽/孔/型腔、教学/维修/小批首选
- 局限:主轴悬伸大刚性弱、重切削受限、大工件装夹困难
2. 卧式铣床
- 主轴水平布置,配刀杆(刀杆+铣刀/盘铣刀)
- 优势:主轴刚性强(双支撑)、适合重切削/大扭矩、盘铣刀多刃高效平面/槽、可配万能分度头加工螺旋/齿轮
- 局限:工件装夹调整不如立式直观、占地大
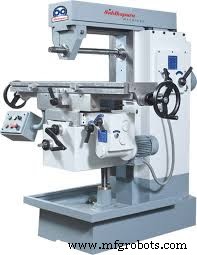
3. 万能铣床
- 在卧式基础上增加:工作台绕垂直轴±45°回转
- 可加工螺旋槽、螺旋齿轮、凸轮、扭曲面
- 现代数控万能铣床 = 五轴雏形(B轴工作台回转 + A轴主轴摆头)
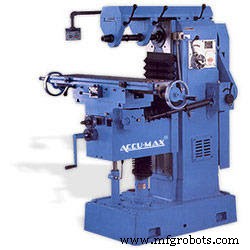
二、固定床身式铣床 — 重型/大型结构件专用
床身固定,无膝台/鞍座。工作台直接安装床身仅纵向移动。主轴箱安装可移动立柱/龙门横梁上,实现垂直/横向运动。
1. 单向/简式 — 主轴箱仅垂直移动
2. 双向/双立柱式 — 主轴箱垂直+横向移动
3. 三向/三坐标式 — 主轴箱X/Y/Z三向移动(类似龙门加工中心雏形)
- 特点:刚性极强、承重大(数十-百吨)、行程大(数米-十米)、适合大型箱体/机架/模具/船舶结构
- 常配侧铣头/角度头/延长刀杆扩展加工范围
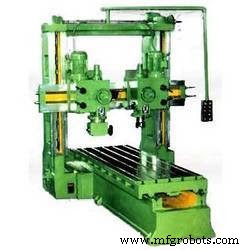
三、龙门/刨台式铣床 — 超大型面加工王者
- 门式框架:双立柱+横梁+横向滑枕(可多滑枕),工作台纵向往复(刨台式)或固定(龙门式)
- 多刀具同时作业:面铣头+立铣头+侧铣头 → 多面同时加工
- 应用:大型模具(汽车覆盖件模/注塑模)、机床床身/立柱、风电法兰、船舶分段、轨道交通车体
- 现代化:全数控化、五轴铣头、激光干涉补偿、热变形主动控制、在线测量
四、专用/特种铣床 — 解决特定难题
1. 仿形/描绘铣床
- 通过描绘机构/液压伺服/数控跟随模板/样件轮廓运动
- 应用:模具型腔、叶轮、凸轮、复杂曲面 — 数控前时代复杂曲面唯一解
- 现代:已完全被数控/五轴取代,仅存博物馆/教学/极少数维修
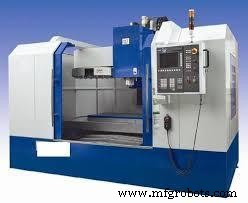
2. 数控铣床/加工中心 — 现代制造核心
- 本质:计算机数控(数控系统)驱动伺服电机控制3-5+轴联动
- 进化路线:
- 三轴立/卧式加工中心(VMC/HMC) — 箱体/板件/盘件主力
- 四轴(分度头/回转工作台) — 多面/螺旋/圆周特征
- 五轴联动(双摆头/双回转台/一摆一转) — 任意曲面/深腔/倾斜孔/零装夹重定位
- 多任务/车铣复合(车铣/磨铣/齿铣/激光复合) — 一装夹完成
- 核心技术指标:
- 定位精度/重复定位精度(ISO 230-2 / VDI 3441 / JIS B 6336)
- 主轴功率/扭矩/转速/锥孔规格(HSK/BT/SK/CAT)
- 快移速度/加速度/换刀时间/刀库容量
- 热稳定性/几何误差补偿/主动振动控制/数字孪生接口
五、选型决策矩阵:六维匹配模型
| 决策维度 | 关键问题 | 推荐机型方向 |
|---|---|---|
| 工件尺寸/重量 | <1t/小型 → 中型1-10t → 大型>10t | 立式VMC → 卧式HMC/固定床身 → 龙门/落地镗铣 |
| 几何复杂度 | 平面/槽/孔 → 3D曲面/深腔/倾斜特征 → 自由曲面/零重定位 | 三轴 → 四轴/五轴定位 → 五轴联动 |
| 材料/切削负荷 | 铝/塑料/轻切削 → 钢/铸铁/中切削 → 高温合金/钛/硬车/重切削 | 高速主轴/大进给 → 高扭矩/大功率/高刚性主轴/箱体结构 |
| 批量/节拍 | 单件/小批 → 中批 → 大批/流水线 | 通用机床/手动辅助 → 专用夹具/自动上下料 → 专机/柔性产线(FMS)/机器人单元 |
| 精度/质量等级 | 普通(IT7-IT8) → 精密(IT5-IT6) → 超精密(IT3-IT4/纳米级) | 普通数控 → 高精密数控(温控/补偿/静压/气浮) → 超精密/纳米加工机 |
| 预算/ROI | 采购成本/运营成本/产能价值/折旧年限 | 全生命周期成本(LCC)模型:不只看标价,算单件成本、机会成本、风险成本 |
现代铣床技术演进趋势
- 五轴普及化:五轴机床价格下探、编程软件易用化、碰撞检查标配 → 中小企业可及
- 复合化/多任务:车铣/磨铣/齿铣/激光/增材/检测一体机 — Done-in-one
- 智能化/数字孪生:数字孪生仿真优化刀路/参数、切削过程监控自适应、刀具寿命预测、预测性维护
- 绿色制造:MQL/干切削/冷气/超声波振动辅助切削、能耗监控优化、切削液零排放
- 柔性化/模块化:模块化功能单元(主轴/工作台/换刀/测量/自动化)快速重构产线
结语
从立柱膝式手动铣床到五轴联动智能加工中心,铣床分类演变史就是制造业追求精度、效率、柔性、智能、绿色的缩影。选型不应迷信“轴数越多越好”,而应基于典型零件谱系、产能规划、人才储备、资金节奏、战略方向建立量化决策模型。记住:最好的机床,是最适合你当前及未来3-5年核心业务的那一台。
制造工艺