


铣床操作全攻略:七大核心工艺与典型应用场景
铣床是机械制造中通用性最强、工艺范围最广的机床之一:旋转多刃铣刀切削固定工件,可完成平面、阶梯、沟槽、齿轮、螺旋面、型腔、曲面等几乎所有几何特征加工。本文系统梳理七大核心铣削操作、刀具选择要点及工艺优化策略。
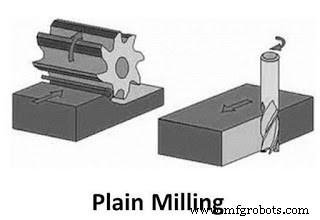
七大核心铣削操作详解
1. 平面铣削 — 基础中的基础
- 定义:铣刀轴线 平行于 加工表面
- 刀具:面铣刀(多刃、可转位刀片)、飞刀(单刃精加工)
- 关键参数:切宽ae ≈ 0.7-0.8Dc(刀径)、切深ap按粗/精分级
- 策略:顺铣优先(现代机床)、大进给小切深高效铣削、刀路重叠率50-70%
- 应用:基准面、装配面、大型平面粗/精加工
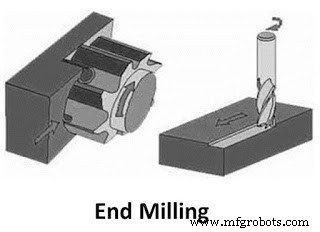
2. 端面铣削 / 端铣 — 通用轮廓加工利器
- 定义:铣刀轴线 垂直于 加工表面,刀具端面+侧面参与切削
- 刀具:立铣刀(平底/球头/圆角/倒角/粗皮/波浪刃)
- 独特能力:型腔、轮廓、斜面、台阶、螺旋插削、钻铣复合
- 关键策略:
- 侧向切削深度ae ≤ 0.1-0.3Dc(精加工更小)
- 层铣/螺旋线/等高线/高速铣削(HSM)刀路
- 刀具伸出长度最小化(≤3-5×D),必要时用重金属/减振刀柄
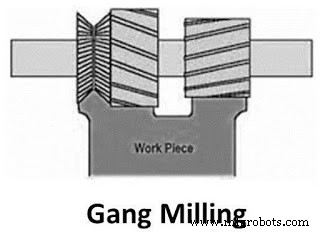
3. 组合铣削 / 成组铣削 — 单次通过多特征
- 定义:刀轴上组合安装多把不同形状/尺寸铣刀,单次进给加工多表面/槽/台阶
- 典型组合:面铣刀+端铣刀+键槽铣刀+倒角刀 + 间隔垫圈精确定位
- 优势:大幅缩短辅助时间、保证多特征相对位置精度、减少装夹次数
- 挑战:刀具组合刚性/动平衡/切削力合成/单刀磨损差异化补偿
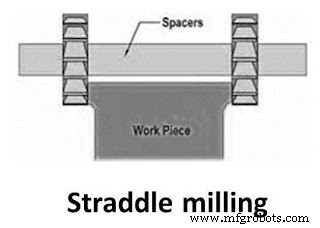
4. 跨跨铣削 / 双工位铣削 — 双平面同步加工
- 定义:同一刀轴安装两把平行铣刀,工件夹持于中间,单次通过加工两个平行垂直面
- 优势:平行度/对称性天然保证、周期时间减半、装夹一次
- 应用:箱体类零件对向端面、导轨面、安装基准面成对加工
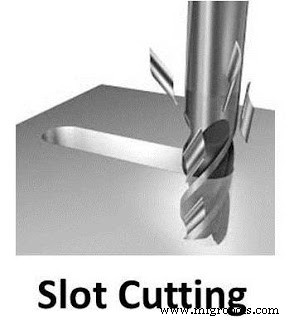
5. 槽铣削 — 沟槽/键槽/型腔专项
- 刀具:盘铣刀(三面刃/双面刃/键槽铣刀)、T型槽铣刀、燕尾槽铣刀、立铣刀插铣
- 关键技术:
- 槽宽公差控制:刀具直径公差 + 切削参数补偿 + 在线测量
- 深槽排屑:内冷立铣刀 + 高压冷却 + 抬刀退让 / 螺旋插铣分层
- 薄壁槽壁振动:小切深大进给 + 刀具路径优化(单向/顺铣)
6. 角度铣削 — 倾斜面/倒角/倒角
- 定义:铣刀轴线与加工面成设定角度切削
- 实现方式:
- 万能铣床工作台回转角度
- 倾斜刀具(角度头/万向头/五轴铣床)
- 成型铣刀(倒角刀/燕尾槽刀/角度成型刀)
- 应用:倒角去毛刺、燕尾槽/榫槽、斜面特征、刀具退刀槽
7. 其他常见衍生操作
| 操作 | 典型刀具/循环 | 应用场景 |
|---|---|---|
| 车削/端面车削 | 车刀/车铣复合机床 | 旋转体特征集成加工 |
| 钻孔/扩孔/镗孔 | 钻头/扩刀/镗刀 + 固定循环(G81/G83/G85/G87) | 孔系加工集成 |
| 齿轮铣削 | 盘形齿轮铣刀/指形铣刀/滚刀(专用滚齿机) | 小批量/大模数/特殊齿形 |
| 螺纹铣削 | 螺纹铣刀(单牙/多牙/整体硬质合金) + 螺旋插补 | 大螺距/薄壁/盲孔/异种材料/高精度螺纹 |
| 仿形/型腔/曲面 | 球头/圆角立铣刀 + CAM多轴刀路(等高/平行/残料/等参数) | 模具/叶轮/医疗植入体/航空叶片 |
刀具选择黄金法则
| 加工阶段 | 刀具类型 | 材质/涂层 | 几何参数要点 |
|---|---|---|---|
| 粗加工 | 波浪刃/粗皮立铣刀、大直径面铣刀(可转位) | PVD涂层硬质合金(AlTiN/TiAlN)、陶瓷(铸铁高速) | 大前角(15°-25°)、大刀尖圆弧(0.8-1.6mm)、强力断屑槽 |
| 半精加工 | 标准立铣刀(2-4刃)、面铣刀精加工刀片 | PVD多层涂层 | 中等前角、刀尖圆弧0.4-0.8mm、良好排屑槽 |
| 精加工 | 高精度立铣刀(4-6刃/高螺旋角)、飞刀、PCD/PCBN刀片 | 超细晶硬质合金+纳米涂层、PCD(铝/复合)、PCBN(硬车/淬火钢) | 大前角(20°-30°)、微小刀尖圆弧(0.1-0.2mm)、镜面抛光刀面 |
| 高速铣削(HSM) | 整体硬质合金小径立铣刀(≤12mm)、陶瓷/PCD | 专用HSM涂层(耐高温/抗氧化) | 短刃长、强柄部、动平衡G2.5/25000rpm |
工艺优化进阶策略
- 高速铣削(HSM):小切深(ap<0.1D)、大进给(fz>0.15mm/z)、高转速(>20000rpm) → 切削力低、热量随屑带走(>80%)、刀具寿命长、表面质量优、可免抛光
- 大进给铣削:超小切深(ap=0.3-0.5mm)、极大进给(fz=0.5-2.0mm/z)、圆角/高进给刀具 → 金属去除率Q提升3-5倍、轴向力主导、主轴功率需求低
- 刀路优化:等高线/螺旋线/平行线/残料清理/等参数刀路 → 恒定切削负荷、无尖角急停、刀具全寿命利用
- 在线检测/补偿:工件探针找正/测量、刀具测长/断刀检测、自适应控制(切削力/声发射/功率反馈调整进给)
- 最小量润滑(MQL)/干切削/冷气冷却:环保、清洁、降低成本、适合铝/铸铁/硬车/石墨
常见问题诊断速查表
| 现象 | 可能原因 | 对策 |
|---|---|---|
| 颤刀/振纹 | 刀具伸出过长/刚性不足、切削参数激发固有频率、工件夹持薄弱 | 缩短伸出/加粗刀柄/减振刀柄、变频/变进给避开共振、优化夹具/增设支撑 |
| 刀具崩刃/磨损快 | 切削参数过大/材料匹配错、无冷却/切削液失效、进给不稳/间歇切削冲击 | 降低参数/选耐冲击材质/优化刀路平滑进给、检查冷却系统 |
| 表面粗糙度差 | 刀具磨损/积屑瘤、颤刀、进给过大、机床精度/热变形 | 换新刀/优化参数/抑制振动/精加工单独刀具/机床热稳定 |
| 尺寸超差 | 刀具磨损补偿未更新、机床热变形/几何误差、工件装夹变形/应力释放 | 在线测量自动补偿、热稳定化/误差补偿、应力消除工序/优化装夹 |
| 排屑困难/缠屑 | 断屑槽不匹配、切削参数不当、无内冷/压力不足 | 选专用断屑槽/调整参数/高压内冷/气雾MQL/刀路抬刀断屑 |
结语
铣床操作的本质是刀具几何、切削参数、刀路策略、机床动态、工件材料、装夹刚性六维系统的协同优化。从平面/端面/槽/角度七大基础操作出发,向高速/大进给/五轴/复合/智能监控/绿色切削进阶,是现代铣削技术演进主线。建议工程师建立“材料-特征-刀具-参数-刀路-验证”工艺数字化模型,实现首件合格、稳定量产、持续优化。
制造工艺