


铣床核心部件与工作原理详解:从结构到操作的完整指南
铣床是利用旋转多刃铣刀切削固定工件,实现平面、曲面、沟槽、齿轮、螺纹、型腔等复杂几何特征加工的通用机床。其核心优势在于刀具旋转主运动 + 工件多向进给运动的灵活组合。本文系统梳理铣床核心部件结构功能、工作流程及现代化演进。
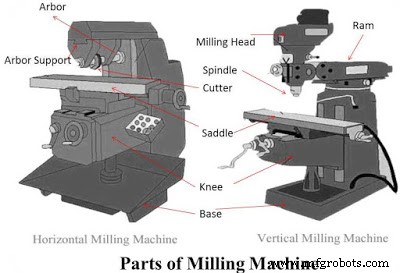
铣床核心部件结构与功能
| 部件 | 位置/形式 | 材质/工艺 | 核心功能 | 关键技术指标 |
|---|---|---|---|---|
| 底座 | 机床基座,地面安装 | 高强铸铁(HT250-300)/焊接件时效/天然花岗岩 | 承载全机重量、吸收振动(阻尼)、内置切削液箱/排屑系统 | 静刚度、热稳定性、几何精度保持性 |
| 立柱 | 垂直立于底座/床身 | 箱型铸铁/焊接结构、内部筋板优化 | 支撑主轴箱/横梁/鞍座导轨、容纳主轴驱动/进给驱动/换刀/电气柜 | 抗弯刚度、热对称性、导轨面淬火硬度/深度 |
| 主轴 | 立式:垂直; 卧式:水平; 五轴:摆动 | 合金钢(20CrMnTi/GCr15)渗碳淬火/磨削/超精 | 安装刀具/刀杆(立式)或刀杆/铣刀(卧式),传递旋转主运动+扭矩/功率 | 径向/轴向跳动<1-2μm、最高转速、功率/扭矩曲线、热变位<5μm |
| 刀杆/刀柄 | 主轴锥孔夹持(BT/SK/HSK/CAT/CAPTO) | 高强度合金钢、精密磨削、动平衡G2.5/25000 | 连接主轴与刀具,传递扭矩/拉力/冷却液/信号 | 锥度精度AT3、端面跳动<3μm、拉钉拉力、防松机构 |
| 工作台 | 鞍座上/床身上,T型槽/键槽/零点定位系统 | 铸铁/焊接件/铝合金蜂窝(高速机) | 装夹工件/夹具,提供X/Y/Z/B/C轴进给运动 | 承重、T槽精度、定位/重复精度、模块化零点夹持接口 |
| 鞍座/中拖板 | 立柱/床身横向导轨上 | 铸铁/树脂复合导轨贴塑 | 连接工作台与立柱/床身,实现Y向(横向)进给 | 导轨直线度、摩擦系数、爬行临界速度 |
| 升降台/膝台 | 立柱前立面垂直导轨(立柱膝式) | 铸铁、导轨淬火/贴塑 | 实现Z向(垂直)进给,调整工件与主轴相对高度 | 垂直度、承重、平衡配重/伺服直驱 |
| 横梁/龙门横梁 | 双立柱顶部连接(龙门/固定床身) | 箱型焊接/铸铁、应力消除退火 | 支撑主轴箱/滑枕横向移动,承受切削力/惯性力 | 抗弯刚度、热变形对称性、多滑枕同步精度 |
| 滑枕/主轴箱 | 横梁/立柱导轨上横向移动 | 箱型铸铁/焊接、内置主轴/进给/换刀/润滑/冷却 | 携带主轴实现Y/Z向运动,卧式为W向(纵向) | 导轨跨度、重心高度、热对称、刀库集成 |
| 导轨系统 | 线轨(滚珠/滚柱) / 硬轨(淬火/贴塑/静压) | 高碳铬轴承钢/铸铁+Turcite-B/静压油膜 | 支撑导向运动部件,决定精度/刚性/速度/寿命 | 直线度/平行度/摩擦系数/承载/寿命/热稳定 |
| 进给驱动系统 | 伺服电机+联轴器+滚珠丝杠/直线电机/力矩电机 | 高精度滚珠丝杠(C3/C5/C7)、直线电机铁芯/无铁芯 | 将旋转/线性电机运动转为精密直线进给 | 分辨率<0.01μm、快移>60m/min、加速度>1g、跟随误差<5μm |
| 自动换刀系统(ATC) | 刀库(斗笠/链条/盘式/矩阵)+ 机械手/双臂交换 | 高可靠机械结构、伺服/气动/液压驱动 | 刀具自动存取/交换,实现多工序集成 | 换刀时间(片对片/刀对刀)、刀库容量、重刀/长刀管理 |
| 数控系统(CNC) | 电柜集成/分布式驱动器+面板 | FANUC/Siemens/Heidenhain/Mitsubishi/国产(华中/广数/凯恩帝) | 解析G代码、插值运算、伺服控制、PLC/IO/通讯/监控/诊断 | 最小指令单位、插值周期、纳米插值、五轴RTCP、高速高精模式 |
| 冷却/润滑/排屑 | 高压内冷(70-300bar)/外冷/MQL/冷气/油雾 + 螺旋/链板/磁性/气吹排屑 | 不锈钢管路、过滤分级(5-50μm)、温控单元 | 切削区冷却/润滑/排屑、刀具/工件热变形控制、环保合规 | 压力/流量/过滤精度/温控精度/排屑可靠性 |
| 防护/安全/人机 | 全封闭防护罩/安全光栅/门锁联锁/急停/操作面板/手持脉冲发生器 | 钢化玻璃/聚碳酸酯、安全PLC、Category 3/PLe | 操作人员安全、切屑/冷却液飞溅防护、粉尘/烟雾收集 | 安全标准(ISO 16090/CE/OSHA)、视野/照明/人因工程 |
铣床标准工作流程
- 工艺准备:图纸分析 → 刀具/夹具/工装/程序/毛坯/基准 确认
- 程序传输/编制:CAM后处理 → CNC程序 → 网络/DNC/U盘传输 → 程序校验(干运行/图形仿真)
- 工件装夹定位:基准面对正 → 夹具/压板/零点定位系统锁紧 → 探针自动找正/测量基准坐标系
- 刀具准备/测量:预调刀具 → 刀具预调仪测长/测径/检测损伤 → 数据自动写入刀具寿命管理表
- 坐标系建立:G54-G59/G54.1 P_ 工件坐标系设定(手动/自动探针)
- 空运行/仿真验证:无工件/无切削全程运行 → 碰撞检查/行程限位/刀路可视化/周期时间估算
- 试切/首件验证:关键尺寸/几何公差/表面质量/刀具寿命/切削负载 实测对标
- 批量生产监控:在线测量闭环补偿、刀具寿命管理/自动换刀、切削力/振动/声发射/功率监测异常报警、MES数据采集追溯
- 换刀/维护周期:按寿命/时间/工件数预防性换刀、导轨润滑/精度检校/主轴热稳定/冷却液更换
立式 vs 卧式 vs 五轴 — 结构差异对比
| 特征 | 立式加工中心(VMC) | 卧式加工中心(HMC) | 五轴加工中心(5-axis) |
|---|---|---|---|
| 主轴姿态 | 垂直固定 | 水平固定 | 摆头/回转台/混合 — 任意矢量 |
| 重力/切屑 | 切屑落在工件/台面,需强力排屑 | 切屑自重落下,排屑极佳 | 需刀路规划排屑方向,高压内冷关键 |
| 工件装夹 | 单面装夹,多面需翻转/重定位 | 配交换工作台(B轴),单装夹多面(4-5面) | 单装夹完成5面/全闭合型腔 |
| 刚性/切削 | 主轴悬伸大,重切削受限 | 主轴双支撑/箱体一体,重切削王者 | 取决于结构形式(摆头<回转台<混合<双回转台) |
| 占地/投资 | 紧凑、性价比高、普及度最高 | 大、需交换台空间、投资高1.5-3倍 | 最高、技术门槛最高、高附加值零件必选 |
| 典型零件 | 板类/盘类/壳体/模具型腔/小批量 | 箱体/阀体/泵体/齿轮箱/中大批量 | 叶轮/叶片/整流罩/医疗植入体/高精模具/航空结构件 |
现代化关键技术集成
- 热变形主动控制:主轴/丝杠/导轨/立柱多点测温 + 结构化热模型 + 实时补偿(软件/硬件双通道)
- 几何误差全参数补偿:激光干涉仪/球杆仪/光栅标尺测量21/36/41项误差 → CNC实时补偿
- 过程监控与自适应:切削力/声发射/主轴功率/振动光纤 → AI模型识别磨损/崩刃/颤刀/积屑瘤 → 自动调整进给/报警/换刀
- 数字孪生仿真:虚拟机床/工件/夹具/刀具 → 碰撞检查/切削力预测/热变形预测/刀路优化/首件合格率>95%
- 绿色制造:MQL/干切削/冷气/超声振动辅助切削 → 切削液零排放、能耗单位产出降低30%+
结语
铣床从手动立柱膝式进化为五轴智能加工中心,核心部件每一项技术跃迁都直接拓展了制造边界。理解结构-功能-精度-动态-热-智能六维耦合关系,是机床设计、工艺工程、采购选型、生产管理共同的必修课。未来铣床将向复合化(车铣磨齿激光检测一体)、无人化(自动上下料/工序间物流/质量闭环)、服务化(按件付费/预测性维护/数字孪生运维)深度演进。
制造工艺