


铸造厂硬度测试:无损质量保证关键步骤
采用无损方法合格金属零件的关键步骤
硬度测试是铸造厂测量铸造金属性能及其不同应用适用性的质量测试。其普及因测试非破坏性、与其他力学性能相关。铸造厂基于硬度测试结果推断材料抗拉应力。
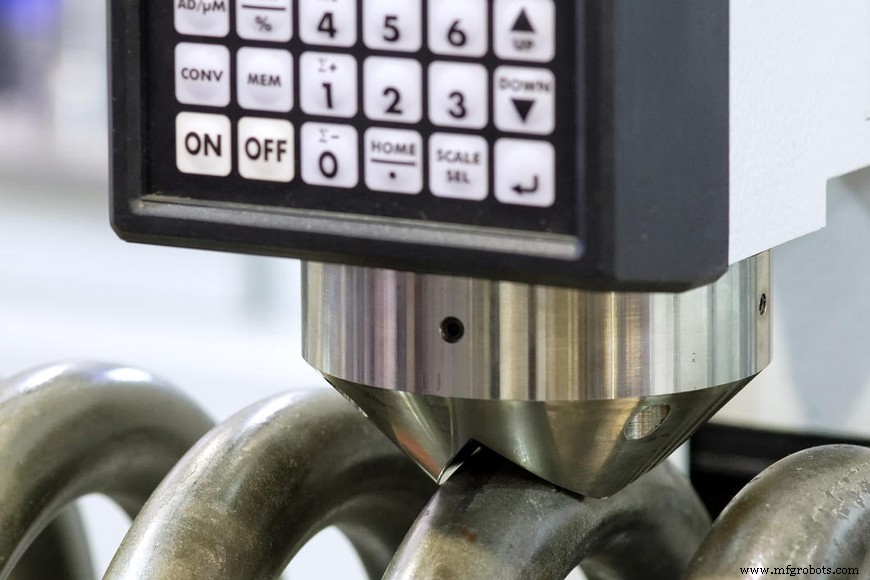
铸造金属性能随金属成分、工艺条件、热处理而异。认证铸造金属产品适合预期最终应用很重要。铸造金属用户重视四大性能类别:
- 强度
- 冲击
- 硬度
- 耐腐蚀性
铸造厂有时在产品铸件旁铸造试样。试样质量测试结果假定对铸件产品同样适用。某些测试——如抗拉应力和冲击——过程中破坏试件。但无损测试(NDT)不破坏金属样品即得结果。NDT优势是可直接在铸造金属产品本身而非试件上测试。
硬度测试优势:
- 验证热处理工序中零件热处理效果和渗层深度分析
- 判断材料是否具备预期用途必要性能
- 无损测试替代方案,有效合格放行材料或组件用于目标应用
- 低成本、快速执行
什么是硬度测试?
硬度一词通常暗示抗变形能力。对金属,该性能是衡量其抗永久或塑性变形能力的指标。存在多种测量金属和铸造金属硬度的测试。
布氏硬度测试
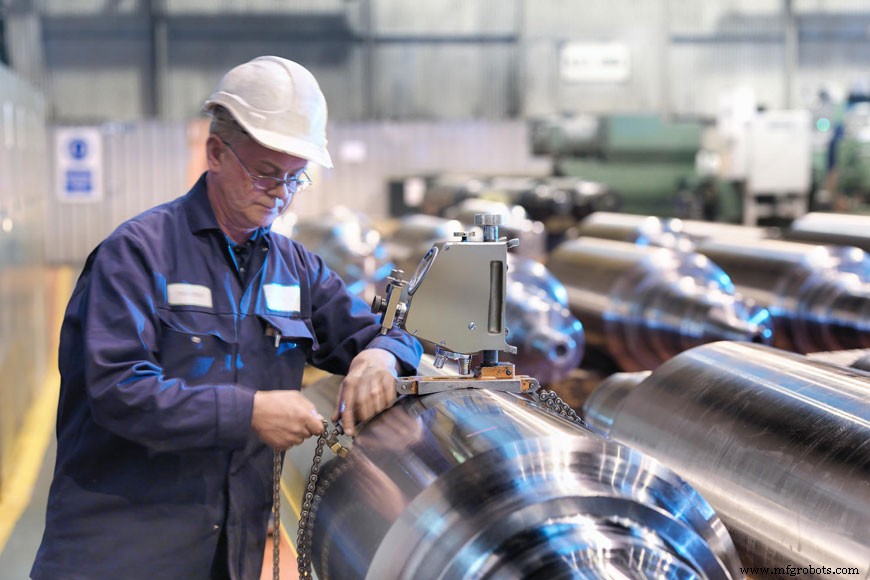
布氏硬度测试用ASTM E10——金属材料布氏硬度标准测试方法。美国材料与试验协会(ASTM)是该标准保管机构。属大压痕测试,用高载荷获测量值。铸造金属因粗晶粒结构和潜在非均质材料需宏观硬度测试。
获布氏硬度数(BHN),固定直径硬质合金球以固定压力压入金属设定时间。卸载后,操作员测量留下压痕直径,用下式换算BHN:
\(BHN={2P \over \pi D(D-\sqrt{D^2-d^2 })}\)
P = 施加力 (kgf)
D = 压头直径 (mm)
d = 压痕直径 (mm)
美国钢铁测试载荷通常设最大3000kgf、10mm球。铝用较低500kgf载荷,有时用5mm较小压头。典型BHN金属范围50-750。Engineering Toolbox布氏硬度表列举几例:
| 材料 | 布氏硬度数 |
|---|---|
| 软黄铜 | 60 |
| 低碳钢 | 130 |
| 退火凿子钢 | 235 |
| 白铸铁 | 415 |
| 渗氮表面 | 750 |
布氏硬度测试金属表面制备极重要。锯齿表面或其他瑕疵影响结果。建议测试前磨削金属表面以最小化结果变异性。
布氏硬度测试溯源1900年。早期结果深受操作员视角影响。不同操作员得出不同结果导致测量高变异性。但电子测量设备引入后,一致性水平显著提高。
洛氏硬度测试
洛氏硬度测试用ASTM E18——金属材料洛氏硬度标准测试方法。洛氏测试两阶段。设备用金刚石或球压头施加预载荷。此阶段目的是穿透金属表面、减少表面光洁度对最终结果影响。操作员此时测量基线压痕深度。保持预载荷设定时间后,施加主载荷。再保持预设时间,减载至预载荷。时间结束后,操作员测量压痕深度。洛氏硬度数基于基线和最终深度测量差值。
洛氏测试准度要求测试轴线在垂直度两度内。洛氏硬度标尺随测试提供。
\(RHN={N-(h/ S ) }\)
N = 常数
S = 标尺单位
h = 压痕深度
里氏回弹硬度测试
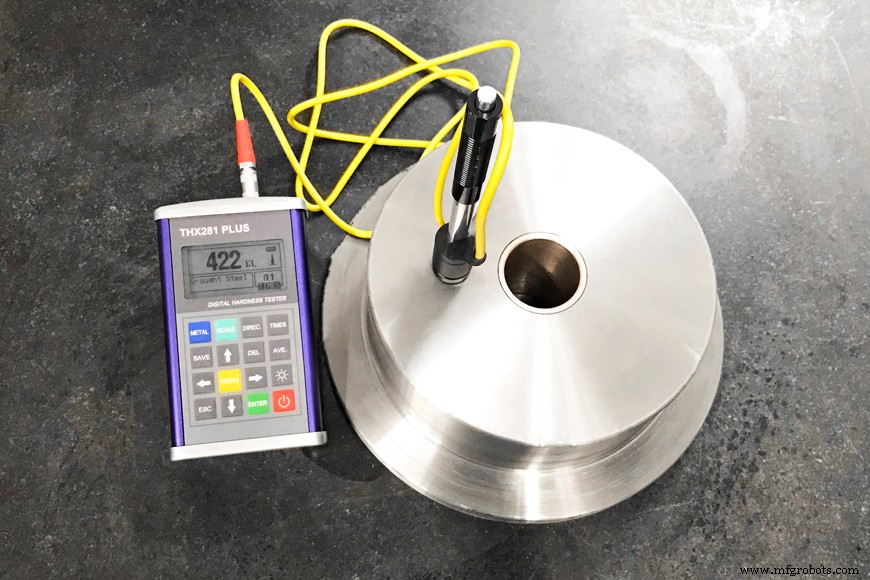
里氏测试用ASTM A956——钢产品里氏硬度测试标准方法。里氏测试测量物体从试样回弹。金属硬度影响回弹能量——硬材料产生较大回弹,软材料阻尼回弹能量。物体撞击试样前后速度构成回弹值基础。里氏测试设备含线圈,测量回弹测试用磁球感应电压。感应电压与测试设备线圈中磁球运动速度直接相关。里氏硬度值按下式计算:
\(LHN={回弹速度 \over 冲击速度} \times 1000\)
里氏法优势:试样留下压痕比其他方法小得多。也便携、易用、比布氏洛氏硬度计快。劣势:试样表面不平可能产生变异结果。样品厚度和碳含量也可能影响结果。
硬度值换算
ASTM E140-12be1给出金属标准硬度换算表,在不同硬度测试法间转换。注意这些换算为近似值,取决于材料成分、微观结构、热处理等因素。虽表基于跨不同方法大量测试,换算结果只能视为可比值估算。
硬度值与热处理
铸造金属热处理操控性能。热处理涉及将材料温度升至预定值。随后按预期产品性能特定速率冷却。加热循环最终温度和冷却速率直接影响金属微观结构。
较快冷却速率导致细珠光体和铁素体微观结构,硬度值较大。淬火时快速冷却产生马氏体微观结构,硬度最高。因微观结构与硬度直接关系,硬度测试是热处理是否成功快速指示器。
硬度值与铸造金属性能
表格显示特定材料抗拉强度如何与硬度相关。这有用关联因测量抗拉应力是破坏性过程,而硬度测试非破坏性。但硬度换算抗拉强度有局限,这些表仅近似值。
布氏硬度数与抗拉应力关系:
\(TS(MPa)=\begin{cases}3.55 \cdot HB & (HB \le 175) \\ 3.38 \cdot HB & (HB > 175) \end{cases}\)
\(TS(psi)=\begin{cases}515 \cdot HB & (HB \le 175) \\ 490 \cdot HB & (HB > 175) \end{cases}\)
HB = 材料布氏硬度(标准压头、3000kgf载荷测得)
铸件产品与分级
许多因素影响铸钢分级。产品成分、化学力学性能、热处理工艺在各铸件按适用ASTM标准认证中起作用。
ASTM设定不同牌号金属产品标准规格。理解这些牌号及其性能对选择各应用正确牌号重要。ASTM A27涵盖通用应用碳钢铸件标准。
铸造厂硬度测试
硬度测试发展让金属铸造厂能基于一简单测试估算产品性能。非破坏性,意味着可在成品上进行不造成损伤。快速过程,给铸造厂产品离产线时快速反馈。硬度数与抗拉强度相关性是产品牌号初步评估有用指南。铸造厂发货前完成全套认证测试。
硬度测试也助铸造厂检查热处理工艺。结果显示材料微观结构是否按预期改变。硬度测试是金属铸造厂质量控制和工艺调优关键组件。
制造工艺