


铸造厂创新:3D打印加速产品开发
铸造厂如何利用3D打印机快速产品设计
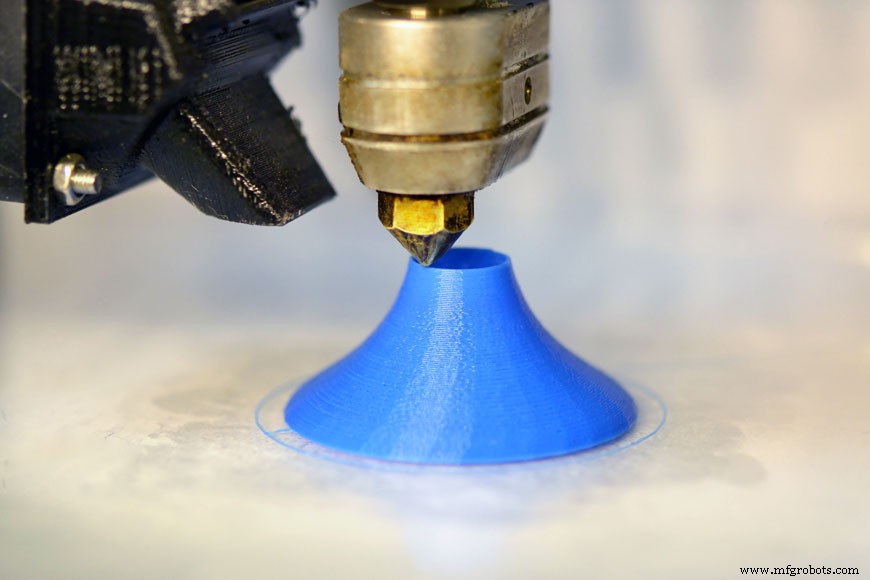
产品开发是发现的激动人心过程。投资新产品展示公司对客户需求承诺。研发耗时长,构建调整模型原型迭代。需时间学习何者有效、何者无效。3D打印是加速许多制造品(含金属产品)设计的极有用工具。
为什么要原型?
原型制作是产品制造关键阶段,跨越理论设计与最终成品间巨大鸿沟。给产品设计师机会用真实模型工作、学习。允许测试尝试新想法,目标改进优化至最终产品。
设计新产品时,形态和功能可分阶段测试。一些原型仅检查尺寸外观。其他设计测试特定功能配合特性。
快速原型须知
有若干标准原型。传统最基础原型是工匠按图纸或数字设计制作纸、木、泡沫模型。设计过程后续阶段可制作更复杂原型。量产前工厂试产,制造生产原型评估产品质量和工厂工艺。
快速原型推进早期原型阶段实用性和效率。因工匠传统制作模型,生产原型通常需定制工装,原型制作普遍慢且贵。能即时打印调整原型能大幅缩短迭代设计阶段。某些情况下塑料原型可帮助精简生产流程。铸造方法特别常需模型和/或模具,成本高——仅大规模生产产生投资回报时合理——3D打印机制作模型模型可让设计师在大规模木制或金属模型前发现问题。
当然这些非生产原型。此阶段以塑料代金属意味一些金属性能无法检查。在3D打印机全尺寸打印塑料防撞柱按单位成本远高于铸造。但打印缩放模型给设计师可检查操作实物,任何由此产生修改仅需调整数字CAD文件快速重印。
许多原型也按较小尺寸和/或较少细节制作。虽仅代表最终设计部分或方面,仍在设计早期决策有价值——而非后期昂贵修正时。
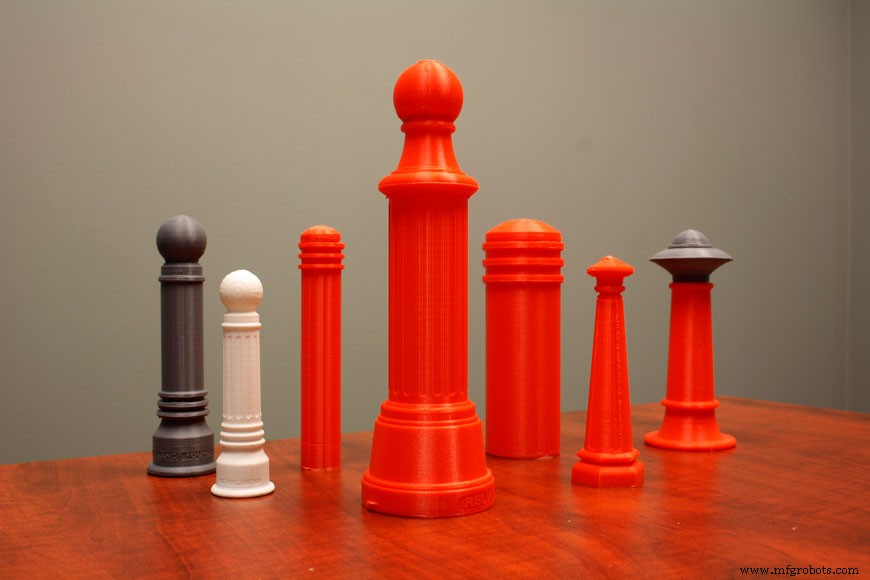
3D打印机快速原型
3D打印快速原型用增材制造技术。数字设计或CAD模型通常被计算机算法“切片”成许多分分钟水平层,逐层打印。
3D打印70-80年代以各种形式存在,但近年才进化至商业规模实用。虽有局限,技术飞速演进。最先进3D打印机可打印多材料、多属性、多颜色。直接金属激光烧结(DMLS)打印机甚至能打印金属产品。
尺寸限制和3D打印原型表面质量多年大幅改善,使设计师迭代初期开发阶段特别有用。
3D打印制造金属零件
DMLS打印机会挑战金属铸造或加工行业?3D行业动态,新进展几乎天天宣布。大规模项目如阿姆斯特丹MX3D 3D打印桥显示结构制造巨大潜力。但这种打印非与传统金属制造竞争。即使这些发展,未来几十年3D打印更可能增强而非大规模替代传统金属制造——即使阿姆斯特丹桥也用传统原始钢材支撑甲板。
3D金属打印当然非浇注分层熔融金属。当前技术通过在非金属基体掺入金属粉末、加热管状成型打印金属。某些工艺(非上述桥)后加热金属使基体蒸发。
打印金属强度可能超塑料,但无法提供传统铸造厂可用广泛合金范围。许多特定牌号钢铁所需极高热和受控冷却条件意味着实现一牌号对比另一牌号是温度压力微妙平衡。此外,铸件某部分冷却快于另一部分可致金属应变——需在接头处控制。3D打印按顺序沉积层构建物体:即使用传统某些铁合金所需近熔融钢可能,不同冷却层级引起应力将从根本上改变金属性能对比整体铸件。
即便如此,金属打印机打印材料比塑料更接近钢。令人兴奋的是,对铸造厂而言,此金属打印技术也许有一天允许功能性测试快速原型。或许金属零件可廉价打印并施加相对应力,再通过生产流程调整。
铸造厂当下的快速原型
铸造设备和技术经数世纪学习发展改进。砂型铸造给制造商熔融和冷却态金属行为大量控制,改变金属力学性能。铸造工艺不同处理的金属可结晶不同形状,各可加工获额外性能。这解释了金属铸造为客户提供力学性能范围的原因。
但制作这些铸件模型意味费力手工雕刻木模型压砂。模型须无金属可能“聚集”处——导致冷却慢产生内应力。须足够光滑从压印砂中拔出。打印物体创建允许设计师和铸造厂考虑对象变更,助项目创建最高效、最佳形状模型。
熔模铸造是通用工艺,适合大批量生产——尤复杂设计和表面质量重要场合。熔模铸造通常制模具生产蜡模,再涂覆形成陶瓷模具。蜡模易熔出,留模腔待熔融金属。
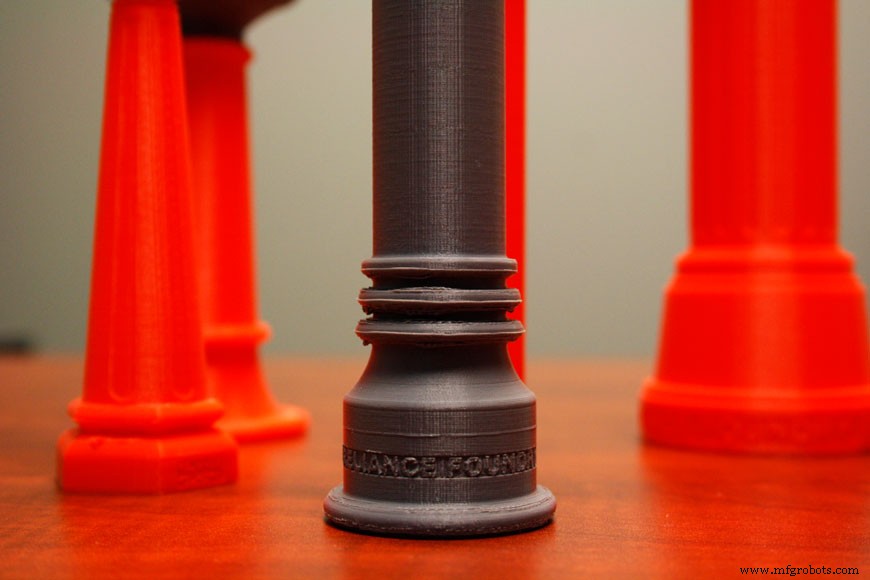
模具制造昂贵,显著增加设计早期单位成本。许多制造商所做是3D打印蜡模原型——消除定制模具需求。设计师可审查零件朝最终版本努力,再承诺长周期生产昂贵工装。打印模型对短批次和一次性生产也更经济。熔模铸造中,3D打印机因此可创建最终用用模型。
快速原型革命
3D打印是金属铸造革命,即使不替代传统金属制造。传统领域仅受想象力限制,考虑这项快速发展技术未来如何增强传统生产实践。原型节省成本允许更多调整变更、全规模生产前额外迭代。无论3D打印未来如何,必将成所有致力为客户创造最佳产品设计师的有力工具。
制造工艺