


车铣刨磨钻镗六大工艺加工精度极限与表面质量对标表
加工精度主要表征产品精细度,是评价加工表面几何参数术语。用公差等级衡量,等级值越小精度越高。
公差等级共20级:IT01、IT0、IT1、IT2、IT3至IT18。IT01代表零件最高加工精度,IT18最低。一般工矿机械属IT7,农机属IT8。按零件功能不同,所需加工精度不同,加工形式工艺也不同。本文介绍车、铣、刨、磨、钻、镗六大工艺可达加工精度。
1. 车削
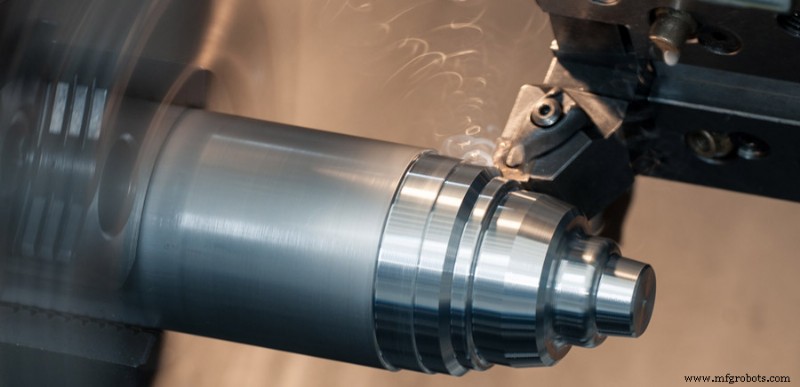
工件旋转,车刀在平面内作直线或曲线运动切削。车削一般在车床进行,加工工件内外圆柱面、端面、锥面、成形面和螺纹。
车削精度一般IT8-IT7,表面粗糙度1.6-0.8μm。
- 粗车削:力求大切深大进给提高效率不降切削速度,但精度仅达IT11,表面粗糙度Rα20-10μm。
- 半精车、精车:尽量用高速小进给小切深,精度达IT10-IT7,表面粗糙度Rα10-0.16μm。
- 高速精密车削:高精度车床上用精修金刚石车刀高速精车有色金属零件,精度达IT7-IT5,表面粗糙度Rα0.04-0.01μm,称为"镜面车削"。
2. 铣削
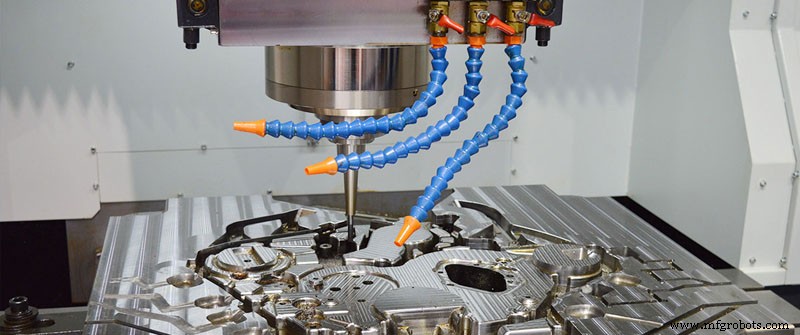
铣削指用旋转多刃刀具切削工件,高效加工方法。适合加工平面、槽、各种成形面(花键、齿轮、螺纹)和特殊模具形状。按主运动速度与工件进给方向同向或反向分顺铣逆铣。
铣削加工精度一般达IT8-IT7,表面粗糙度6.3-1.6μm。
- 粗铣削精度IT11-IT13,表面粗糙度5-20μm。
- 半精铣削精度IT8-IT11,表面粗糙度2.5-10μm。
- 精铣削精度IT16—IT8(应为IT6-IT8),表面粗糙度0.63—5μm。
3. 刨削
刨削是用刨刀使工件作水平相对直线往复运动切削加工方法,主要用于零件形状加工。
刨削加工精度一般达IT9-IT7,表面粗糙度Ra6.3-1.6μm。
- 粗刨削精度IT12-IT11,表面粗糙度25-12.5μm。
- 半精刨削精度IT10-IT9,表面粗糙度6.2-3.2μm。
- 精刨削精度IT8-IT7,表面粗糙度3.2-1.6μm。
4. 磨削
磨削指用磨料磨具去除工件多余材料加工方法,属精加工,机械制造业广泛应用。
磨削通常用于半精加工和精加工,精度达IT8-IT5甚至更高。表面粗糙度一般1.25-0.16μm。
- 精密磨削表面粗糙度0.16-0.04μm。
- 超精密磨削表面粗糙度0.04-0.01μm。
- 镜面磨削表面粗糙度可达0.01μm以下。
5. 钻削
钻削是孔加工基本方法。常在钻床、车床进行,也可在镗床、铣床进行。
钻削加工精度较低,一般仅达IT10,表面粗糙度一般12.5-6.3μm。钻削后常用扩孔、铰削半精精加工。
6. 镗削
镗削是用刀具扩大预制孔或其他圆周轮廓内孔切削工艺。应用范围一般从半粗加工到精加工。刀具通常单刃镗刀(镗杆)。
- 钢材镗削精度一般达IT9-IT7,表面粗糙度2.5-0.16μm。
- 精密镗削精度达IT7-IT6,表面粗糙度0.63-0.08μm。
制造工艺