


顺铣与逆铣如何选择?核心差异与决策指南
铣刀一般为多刃刀具。因同时参与切削齿数多、切削刃长、切削速度高,生产率高。不同铣刀应用可加工平面、槽、台阶、齿轮、螺纹、花键轴齿形及各种成形表面。
铣刀类型与用途
按齿部结构分尖齿铣刀和后角齿铣刀。按齿与铣刀轴线相对位置分圆柱铣刀、角铣刀、面铣刀、成形铣刀等。按齿形分直齿、螺旋齿、角齿、曲线齿铣刀。按结构分整体、组合、成套、机夹焊接、可转位铣刀等。但通常按刀齿后面加工形式分类。
尖齿铣刀分类:
- 面铣刀:整体面铣刀、机夹可转位面铣刀等,用于各种平面、台阶面粗半精精加工。
- 立铣刀:加工工件台阶、侧面、各形状槽、孔、内外曲面。
- 键槽铣刀:加工键槽等。
- 槽铣刀、锯片铣刀:加工各种槽、侧面、台阶面、锯切。
- 特殊槽铣刀:各种特殊槽形、成形槽铣刀、半圆键槽铣刀、燕尾槽铣刀等。
- 角铣刀:加工刀具直槽、螺旋槽。
- 模具铣刀:加工各种模具凸凹成形面。
- 组合铣刀:多把铣刀组成组,加工复杂成形面、大型零件不同部位面、宽平面。
后角齿铣刀:
需重磨前刀面保持原截面形状、后刀面用后角齿形式:盘槽铣刀、凸半圆/凹半圆铣刀、双角铣刀、成形铣刀等。
顺铣与逆铣
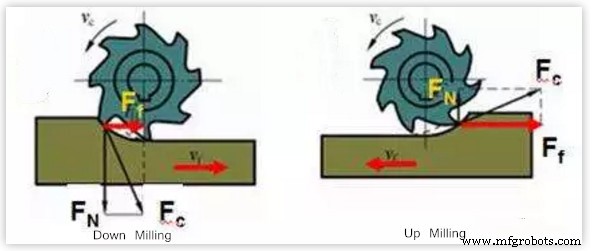
工件进给方向与铣刀旋转方向相对关系有两种:
顺铣:铣刀旋转方向与切削进给方向相同。切削开始时铣刀咬入工件切下最终切屑。
逆铣:铣刀旋转方向与切削进给方向相反。铣刀须在工件上滑行一段时间才开始切削,切削厚度从零开始,至切削结束达最大。
如何选择
面铣刀、立铣刀或面铣中,切削力方向不同。面铣时铣刀刚好在工件外侧,特别注意切削力方向。顺铣时切削力压工件向工作台,逆铣时切削力推工件离开工作台。
顺铣功耗比逆铣小。相同切削条件下,顺铣功耗低5%~15%。同时顺铣更利于排屑。
一般应盡量采用顺铣,提高加工表面光洁度(降低粗糙度)、保证尺寸精度。但工件表面有硬皮、熔渣堆积、表面不平整(如锻件毛坯)时,应采用逆铣。
顺铣时切削厚度变薄,刀齿切入未加工表面,利于铣刀使用。
逆铣时铣刀刀齿接触工件不能立即切入金属层,在工件表面滑行短距离。滑行过程中因强摩擦产生大量热,同时被加工表面易形成硬化层,降低刀具耐用度、影响工件表面光洁度、给切削带来不利。
此外逆铣因刀齿从下往上(或从内向外)切入、从硬表层切入,刀齿承受巨大冲击载荷,铣刀钝化更快。但刀齿切入过程无滑移,工作台切削时不移动。
顺铣逆铣因切入工件切削厚度不同、刀齿与工件接触长度不同,铣刀磨损程度不同。实践证明:顺铣铣刀耐用度比逆铣高2~3倍,表面粗糙度也可降低。但顺铣不适合加工有硬皮工件。
制造工艺