


精通CNC铣削:精密加工的17项核心技能
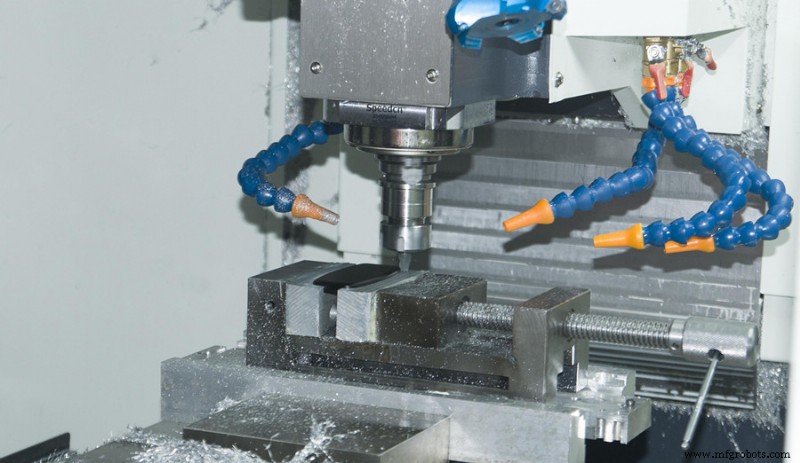
铣削是固定毛坯,用高速旋转铣刀在毛坯上移动切出所需形状和特征。传统铣削多用于轮廓、槽等简单形状/特征。CNC铣削机床可加工复杂形状和特征。
铣削加工中心可进行三轴或多轴铣削镗削加工,用于加工模具、检具、模型、薄壁复杂曲面、人体假肢、叶片等。选择CNC铣削加工内容时,应充分发挥CNC铣床的优势和关键功能。
实际铣削生产涉及机床设置、工件装夹、刀具选择等应用技巧,本期简要总结铣削加工17大要点,每一点都值得您深入掌握。
- 功率容量
检查机床功率容量和刚性,确保机床能使用所需铣刀直径。
- 工件稳定性、装夹条件及考量
- 悬伸加工时,使刀具在主轴上悬伸尽可能短
- 选择正确铣刀齿距,用工艺所需的正确齿距,确保参与切削的刀片不致过多,否则引起振动。
- 切削窄工件或有间隙铣削时,确保有足够刀片吃刀。
- 刀片几何选择
尽量使用正前角可转位刀片,确保切削动作平稳、功耗最低。
- 使用正确进给量,按推荐最大切屑厚度确保所用刀片正确进给,实现正确切削动作。
- 尽量采用顺铣作为切削方向。
- 工件考量,包括工件材料和构型,以及待加工表面质量要求。
- 刀片材质选择
根据工件材料类型和应用类型选择几何形状和材质。
- 减震铣刀
悬伸长度超过刀具直径4倍以上时,振动趋势明显。使用减震刀具可显著提高生产率。
- 选择最合适的主偏角
- 按工件宽度选择正确铣刀直径
- 铣刀正确定位,铣刀定位准确。
- 铣刀切入切出,采用圆弧切入切出,退刀时切屑厚度始终为零,可实现更高进给和更长刀具寿命。
- 切削液
仅在必要时使用切削液。一般不使用切削液时铣削效果更好。
- 维护保养
遵循刀具维护建议,监控刀具磨损。
制造工艺