


精密CNC加工安全操作规范全攻略
机械加工领域,CNC加工中心凭借高精度、高效率、低劳动强度备受信赖,应用市场持续扩大。但CNC加工中心对操作员和编程员专业素质要求日益提高。尽管现代CNC机床设计有多重安全功能,车间事故伤害仍难完全避免。因此精密CNC加工必须遵守安全规范。SANS Machining分享规避CNC加工中心安全隐患的实操方法,助力操作人员提升自我防护与作业安全。
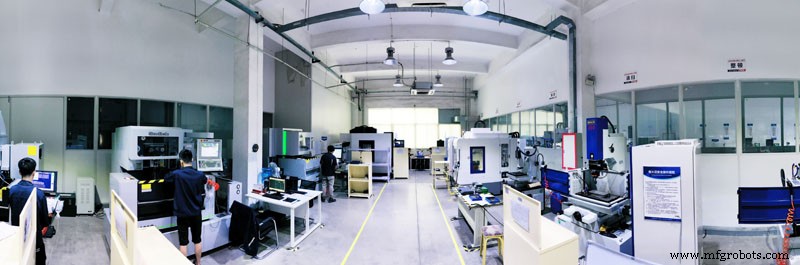
1. 操作员必须熟悉CNC机床
操作员须熟悉机床结构、性能、传动系统、润滑部位、电气等基础知识及维护方法,经考核合格方可上岗操作。
2. 开机前检查
- 检查润滑系统储油量是否达标。
- 检查工作台、导轨、主滑动面有无新拉伤、磨伤、碰伤,如有做记录。
- 检查安全防护、制动(停止)、换向装置是否完好齐全。
- 检查操作阀、开关等是否处于非工作位置,动作是否灵活、准确、可靠。
- 检查刀具是否处于非工作位置,刀具刀片是否松动,操作面板是否异常。
- 检查电气配电箱是否关闭牢固、接地良好。
3. 作业中严格遵守
- 坚守岗位,精细操作,不做无关事项。因故离机须停机。
- 按工艺规程加工,不得随意增加进给量和切削速度,不得超规格、超负荷、超重量使用设备。
- 刀具和工件装夹正确、夹紧牢固,上下料不得损坏设备。
- 不得在设备主轴锥孔内安装锥度或孔径不符、表面有划痕、不洁净的顶针和刀套。
- 首件按“空运行”顺序检查运动及防止刀具干涉。
- 刀具磨损应及时更换。
- 未经授权不得拆卸机床安全防护装置,缺乏防护装置的设备严禁运行。
- 运行时工作台上不得放置刀具或无关物品,操作员注意防止工作台碰撞刀具。
- 经常清理设备铁屑油污,保持导轨面、滑动面、旋转面、定位基准面清洁。
- 密切关注设备运行润滑状况。发现故障、振动、发热、爬行、异响、异味、碰伤等异常,立即停机检查,排除后方可继续。
- 设备事故发生时,立即按急停键,保护现场,报告维修部门分析处理。
- 自动运行前,确认刀具补偿值和工件原点设定。
- 铣刀必须夹紧。
- 切削过程应在各轴及主轴扭矩、功率范围内进行。
- 装卸、测量工件时,刀具移至安全位置且主轴停止;确保工件处于夹紧状态加工。
- 使用快速进给时,注意工作台面状况防止事故。
- 多人装卸重型工件时,动作协调,注意安全防止事故。
- 每次开机后必须先回机床参考点。
- 工件必须夹紧,垫铁必须找平,防止松动事故。
- 程序首次运行时,须手轮试切,防止程序编写错误导致刀具碰撞损坏机床!
- 严禁使用钝化刀具、过大切深和进给速度加工。
- 手动模式操作机床时,防止主轴刀具与设备或夹具碰撞。操作设备电脑时仅限一人操作,他人不得触碰按键。
- 自动加工运行程序前,设备必空运行。空运行时Z向必须升至安全高度。
- 自动加工突发紧急情况时,立即按复位或急停键。显示屏出现报警号时,先查明原因,采取措施消除报警后再继续。
- 设备启动前机床防护门必须关闭,运行中严禁随意打开防护门。

4. 收工后规范操作
- 将机械操作阀、开关等拉至非工作位置。
- 停止设备运行,切断电源和气源。
- 清理铁屑、清洁现场、仔细擦拭机床。给导轨面、旋转滑动面、定位基准面、工作台面加油保养。严禁用带木屑脏棉纱擦拭机床,以免拉伤导轨面。
- 认真填写交接班记录本,做好交接班工作。
制造工艺