


理解GD&T对称性:定义、应用与替代方案
什么是对称性?
GD&T对称性是三维公差,确保零件特征关于基准平面对称。该尺寸定义中心平面并围绕其创建公差带。此公差类似同轴度,验证对称性公差同样耗时困难。通常建议用位置度、平行度或直线度替代对称度公差。
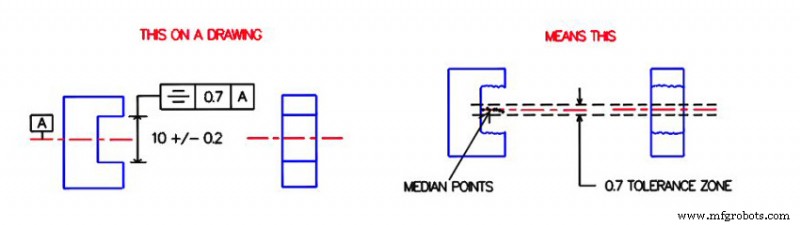
GD&T对称性标注通过检查基准平面两侧任意两对应点距离并计算其 midpoint,确保对称性控制。这些中点必须位于基准平面附近,并在特征控制框规定的对称公差带内。
对称性公差带
与中心基准平面同侧的平行平面。对称表面的 midpoint 必须全部位于此区域内。
下图示例展示对称性公差。上图对缺口应用对称性符号。框架符号可理解为“这些相对表面的 midpoint 必须在基准轴a关于0.7公差范围内对称”。下图显示满足要求的示例截面。中点必须位于围绕基准轴A等距、间距0.7的两平面之间。中平面上所有点必须位于公差带两平面体积之间才合格。
对称性与其他标注对比
对称性与真位置度
对称性和真位置度均可定义零件特征理想位置。某些情况下可互换。但真位置度用途远比对称性广。它能做对称性能做的一切,反之不然。
真位置度标注可建立通用宽公差带和圆柱区域,扩大可控功能范围。真位置度允许附加公差,对称性不允许。对称性也不允许基准特征偏移和投影公差带,真位置度均可。
另一区别:真位置度可相对于特征尺寸(RFS)或以最大/最小实体条件(LMC/MMC)调用。对称性始终适用RFS。
对称性与同轴度
同轴度控制圆柱面同轴度,对称性控制通常用于非圆柱面。有人称同轴度为对称性的圆形版本。ASME Y14.5M-1994 5.14规定:“对称性和同轴度控制原则相同,仅组件配置不同。”
GD&T对称性通过建立基准平面控制两选项点。同轴度通过建立中心基准轴检查同轴度,逐渐扩展真实圆柱横截面中心是否在靠近大基准轴的圆柱公差带内。同轴度推导精确中心轴而非中平面。
如何测量对称性
所有GD&T标注中,对称性是较难测量的标注之一。必须位于公差带内的midpoint是派生特征,无现成实测表面。对称性符号需计算这些midpoint和受控特征。计算耗时长、需熟练操作员。
测量对称性公差主要有两种方法。
使用卡尺或千分尺
使用三坐标测量机
使用卡尺或千分尺
简单对称性情况下可用千分尺或卡尺。但操作员技巧和仪器误差影响测量精度,一般不推荐。
不同仪器设计可用于不同形位测量。虽能有效测量尺寸,但验证形状时可能不准确。另一缺点是需人工记录测量值。
使用三坐标测量机
这是测量对称性最常用方法。三坐标测量机(CMM)只需探针触碰相对点即可绘出所有midpoint。比卡尺千分尺提供相对更高精度。
初始建立CMM理论中心平面。然后用CMM探针测量对称两侧计算midpoint位置。沿特征长度所有midpoint位置与基准平面比较。只要无midpoint超出基准平面周围公差限,检验员即判定合格。
CMM记录测量结果。虽然此法减少操作员,但获取准确结果仍相对复杂。
结束语:
鉴于特定功能要求和测量困难,大多数情况应避免使用对称性。用平面度、平行度、真位置度可对零件施加完全相同约束,虽需更多标注和测量。但因真位置度可用规量检(若用MMC),平面度由尺寸自动控制且直接从表面测量,这些可在一个工序控制,无需耗时CMM测量。
制造工艺