


薄壁零件制造优化:技术挑战与应对策略
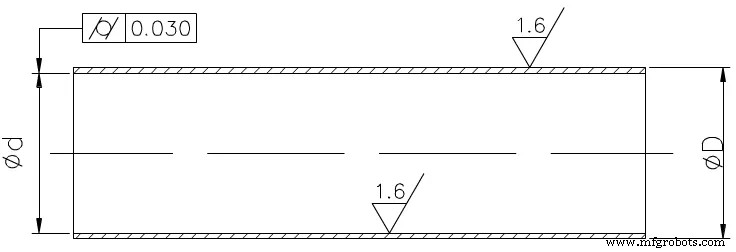
切削过程中薄壁易因切削力变形,呈现椭圆或中间细两头大“腰型”。此外,薄壁套件散热差易热变形,难保证加工质量。下图零件不仅装夹不便,加工也困难,需专门设计薄壁套件专用轴护。
工艺分析
按图纸技术要求,工件用无缝钢管加工。内孔外壁粗糙度Ra1.6μm可通过车削实现,但内孔圆柱度0.03mm,对薄壁零件要求较高。批量生产工艺路线大致:下料-热处理-车端面-车外圆-车内孔-质检。
“内孔加工”是质量控制关键。无外圆和薄壁套件支撑,难以保证内孔0.03mm圆柱度。
车削内孔关键技术
车削内孔关键技术是解决内孔车刀刚性和排屑问题。增加内孔车刀刚性措施:
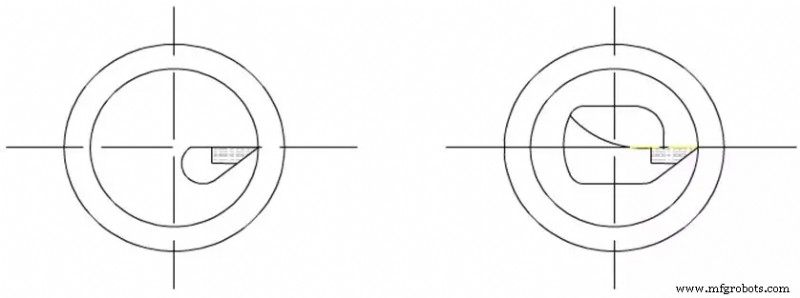
(1)尽量增大刀杆横截面积。通常内孔车刀刀尖位于刀杆顶部,刀杆孔内截面积小,小于孔截面积1/4(左图)。若刀尖位于刀杆中心线,刀杆孔内截面积大幅增加(右图)。
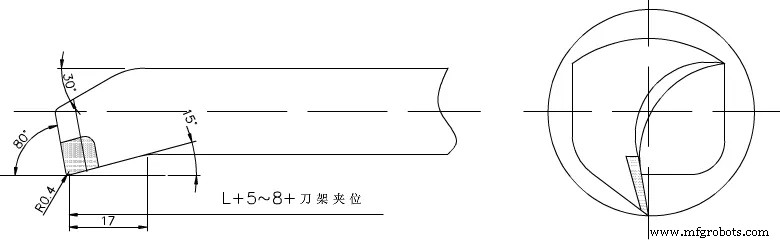
(2)刀杆伸出长度应比加工工件长5-8mm,增加车刀杆刚性,减少切削振动。
解决排屑问题
主要控制切屑流出方向。粗车要求切屑流向待加工表面(前排屑),故用前倾刃倾角内孔车刀(下图)。
精车要求切屑流向中心前倾排屑(孔中心排屑),磨刀时注意切削刃磨削方向,采用圆弧向前倾斜排屑方式(下图精车刀)。合金用YA6,现行M型,具备较好抗弯强度、耐磨性、抗冲击韧性、抗钢性和耐热性。
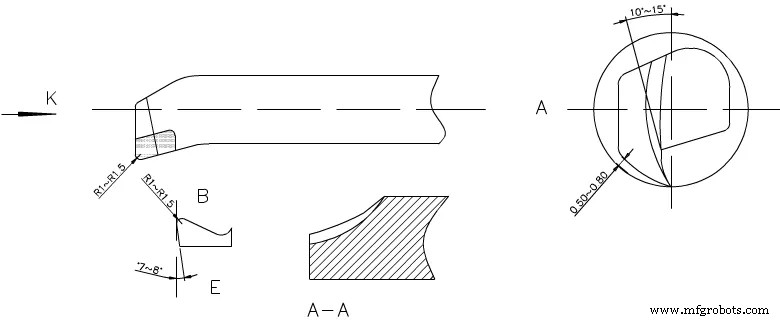
磨削时前角磨成10-15°圆弧角,后角按加工圆弧离壁0.5-0.8mm(刀底线呈弧度),刃倾角c§0.5-1。切屑刃B点刃口圆角R1-1.5,副后角磨7-8°,内切刃AA点磨成圆弧排屑。
加工方法
(1)加工前必须制作轴护。轴护主要用途:按原尺寸套入薄壁套内孔,前后顶尖固定车外圆不变形,保持外圆质量精度。故轴护加工是薄壁套加工关键环节。
用45#碳素结构圆钢制作轴护毛坯;车端面、开两个B型中心孔、车外圆粗车留1mm余量。热处理回火定型后精车留0.2mm磨削余量。再表面淬火硬度HRC50,外圆磨床磨削如下图。精度合格后使用。
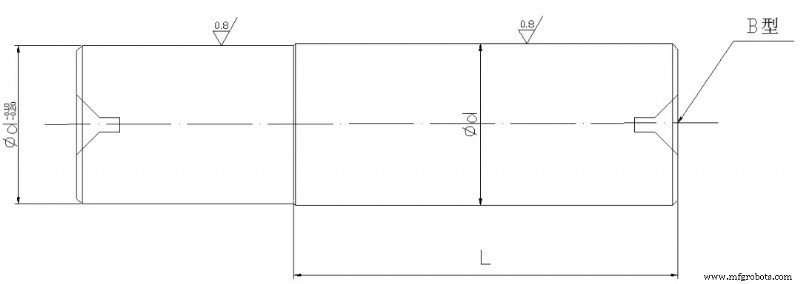
(2)为一次完成工件加工,毛坯保留夹持位置和切削余量。
(3)先对毛坯热处理,调质硬度HRC28-30(加工硬度范围)。
(4)车刀用C620。先将前中心装入主轴锥孔固定。为防止夹紧薄壁套变形,加开口厚套筒(下图)。
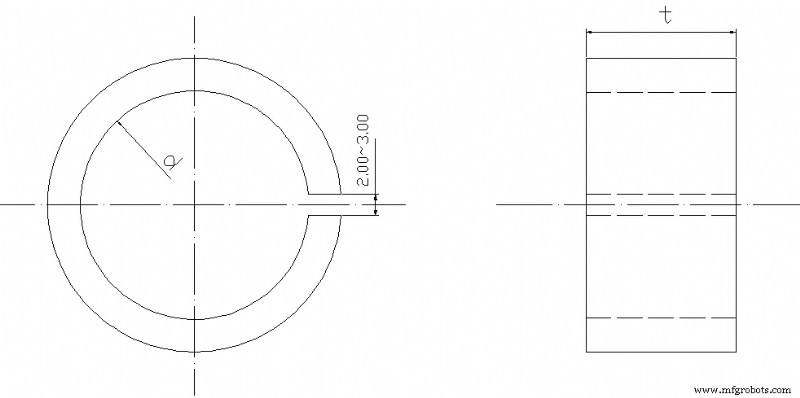
为保持批量生产,薄壁套外端加工成统一尺寸d,t尺寸为轴向夹持位,压紧薄壁套提高车内孔质量保持尺寸。考虑切削热产生工件膨胀难控制,需浇注充足切削液减少热变形。
(5)用自动定心三爪卡盘夹紧工件,车端面、粗车内孔。留0.1-0.2mm精车余量,换精车刀加工切削余量至轴护满足过盈配合和粗糙度要求。拔出内孔车刀,插入轴护至前中心,用尾座中心按长度要求夹紧,换外圆车刀粗车外圆再精车至图纸要求. 检验合格后用切断刀按要求尺寸切断。为使工件断开时切面光滑,切断刃应磨锋利;轴护小头部分需磨削减少切断留隙,轴护减少工件变形、防振动、防切断时掉落碰伤。
结论
上述薄壁套加工方法解决了变形或造成尺寸形状误差不合格问题。实践证明:加工效率高、操作简便、适合长薄壁零件加工、尺寸易掌握、一次成型、批量生产实用性强。
制造工艺