


氧乙炔焊接详解:气焊原理、火焰类型与核心优势
什么是氧乙炔焊接?
氧乙炔焊接(通称气焊)依靠氧气与乙炔燃烧。手持焊枪/吹管内按正确比例混合,产生约3200°C高温火焰。
氧乙炔焊用焊枪加热金属至共熔池温度。熔池通常加填充金属(焊丝),选材取决于母材。火焰化学性质可通过调整氧乙炔体积比改变。
又称氧燃料焊接,燃料气体通常为乙炔。"气焊"专指此法。几乎专用于薄板焊接。亦可用于加热作业:松动锈蚀螺栓/螺母、重型工件加热弯曲、软钎焊。
相关:什么是气焊?
氧乙炔焊灵活宽容,适合业余/兼职焊工。设备便携易用。
氧乙炔焊接工作原理
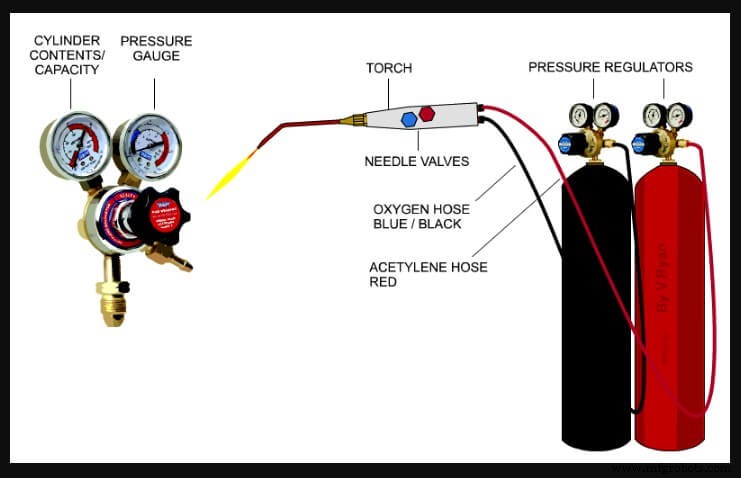
高温火焰由燃料气(通常乙炔)与纯氧燃烧产生。焊枪尖端氧燃气混合火焰熔化母材与填充丝。氧/乙炔高压钢瓶储存,减压器降压。软管输气,焊枪阀控制流量。填充丝随母材熔化,也可无填充丝自熔。
氧乙炔焊接火焰类型
三种火焰:中性、氧化、碳化。
焊接多用中性焰(氧乙炔等量),化学作用最小。增氧得氧化焰,增乙炔得碳化焰。钢熔点>1500°C,唯有氧乙炔热量足够焊钢。丙烷/氢/煤气可焊低熔点有色金属、钎焊/银焊。
焊前必须调整火焰外观。不同火焰对应不同金属。
1. 碳化焰
乙炔过剩。低热场合适用。焊镍、蒙乃尔合金、高碳钢、有色金属。不用于普通钢焊。
2. 中性焰
氧乙炔等比。大多数焊接作业首选,对热金属化学影响最小。
3. 氧化焰
氧过剩(氧乙炔比1.5:1)。焊铜及青铜/黄铜合金。不可焊钢,会氧化钢材。
氧乙炔焊接设备
设备便携易用。高压钢瓶储氧/乙炔,配减压器、软管通吹管。软管与减压器间装防回火器(火焰阱)防回火火焰到达钢瓶。回火主因:未吹扫软管、吹嘴过热。焊接时穿防护服、戴有色防护眼镜。火焰弱于电弧、紫外辐射极少,有色平光镜足够防护。
操作特性
调节气流可使火焰对工件表面产生软/硬/剧烈反应。实用火焰有限度:过硬吹走熔池、过软不稳定。吹管配不同规格"天鹅颈铜嘴"匹配火焰强度。板厚/嘴径/焊速对应关系见表。熔深焊可加填充丝。
主要技法:左焊法、右焊法、全位置右焊法。左焊法最通用,适合≤5mm板材对接/角/搭接焊。右焊法用于>5mm厚板平/横焊。全位置右焊法改良右焊法,适合钢板/管道全位置焊(垂直/仰焊)。右法可得均匀熔深、熔池/堆积控制更强、视野清晰、动作自由。技能要求高,较少用。
为什么选乙炔焊接?
焊接是制造业核心工艺。气焊靠氧乙燃烧产热,有时用氢/丁烷/丙烷替代。氧乙炔切割自1906年应用。乙炔公认最安全且最强焊接气体。但误认丙烷更优的观点上升。下文对比详述乙炔优势。
气焊:丙烷与乙炔的4大差异
- 火焰温度:丙烷氧燃~2800°C;乙炔氧燃~3100°C。高温使乙炔适合焊钢。
- 焊接性能:乙炔氧燃产还原区易清洁金属表面;丙烷无还原区,不适合焊接。高强钢现用氧乙炔焊。
- 安全性:乙炔氧燃效率高→氧气更耐用→减少换瓶搬运。
- 经济性:乙炔化学计量需氧少。丙烷氧比4.3:1,乙炔1.2:1。用丙烷耗氧更多。
以上差异说明乙炔优于丙烷。想知氧乙炔气焊更多优势?下节详述。
乙炔成就理想焊接的3大理由
- 安全燃料:工艺工业安全第一。乙炔比空气轻,难聚集低处。适合任何工厂/地下作业。
- 卓越焊接质量:氧乙炔最热燃气组合。适配应用下焊接各类钢材。
- 省钱多用:氧乙炔灵活多用,除焊接外适合钎焊/切割等加工。
乙炔充装厂等应用中,焊接用乙炔瓶规格多样,易采购运输超其他燃气。Rexarc是乙炔瓶充装设备领军制造商,团队助您了解规格与额外优势。
氧燃料焊接用途
氧燃料焊接用纯氧+燃气焊接碳钢/合金钢/铸铁/铝/镁。焊枪加热两金属至熔池温度。
氧乙炔焊枪正确操作规程
点火/调火/熄火易上手——遵循正确步骤。除下述外必遵厂家操作规程。
点火前检查:
- 减压器调压螺钉全退出!
- 焊枪阀门全关!
- 站离减压器正面
- 分别缓开氧/乙炔瓶阀
- 调减压器螺钉至嘴压设定值
- 分别开关焊枪阀微调减压器压力
- 按下切割杆调压(如需)
点火调火(正压/等压混合器):
- 分别吹扫氧/燃气管路
- 开燃气阀1/2圈
- 打火器点火
- 增燃气流至火焰离嘴无烟
- 减至火焰回嘴
- 开氧阀调中性焰
- 按切割杆微调
熄火(正压/等压混合器):
- 关氧焊枪阀
- 关燃气焊枪阀
长期停用收尾:
- 关氧/燃气瓶阀
- 分别吹扫氧/燃气管路
- 确认所有压力表归零
- 减压器调压螺钉全退出!
- 商业环境向主管报告损坏等情况
操作氧燃料设备必遵守基础安全规则。
常见问题解答
什么是氧乙炔焊接?
氧乙炔焊接(气焊)依靠氧乙炔燃烧。手持焊枪/吹管内正确比例混合产生~3200°C火焰。
什么是氧燃料焊接?
焊枪加热两金属至共熔池温度。熔池加填充金属(焊丝),选材视母材而定。
氧燃料焊接用途?
纯氧+燃气焊接碳钢/合金钢/铸铁/铝/镁。焊枪加热产生熔池。
氧乙炔焊接工艺?
氧乙炔焊(气焊)依靠氧乙炔燃烧。手持焊枪/吹管正确比例混合产生~3200°C火焰。
氧乙炔能焊什么金属?
操作得当可焊所有商业金属:低合金钢、低碳钢、锻铁、铸铁。
氧乙炔焊接目的?
焊接/切割金属合金。利用燃气(乙炔/氢/丙烷/丁烷)氧混合燃烧热连接金属。
氧乙炔火焰能焊什么金属?
铁/钢/铸铁/铜/黄铜/铝/青铜及多合金。亦用于切割、渗碳、退火。
如何操作氧焊?
(原文空缺)
为什么焊条涂焊剂?
焊剂分解放气防污染、引入脱氧剂净化熔池、形成保护渣、稳定电弧、提供合金元素提质。
氧乙炔设备套装多少钱?
中型氧燃料系统初始成本$230-$500(含燃料瓶/氧气瓶)。
火焰焊强度如何?
火焰温度达3200°C/5620°F。设备通用性强,从微型装置到大型结构均适用。
氧乙炔能切不锈钢?
仅氧化物熔点<基材熔点的金属可氧燃料切割。铝/不锈钢形成阻氧化物膜,不能氧乙炔切割。
氧乙炔工作压力?
燃气压力≤0.07bar(1psi);氧压0.7-2.8bar(10-40psi),视嘴径而定。
焊接屏帘为何重要?
焊帘/屏增加防护层,保护邻近作业者免受有害紫外光/电光性眼炎伤害。
焊剂如何附着焊条?
焊剂成分电弧中燃烧放保护气保护熔池防大气杂质。熔池冷却时焊剂成渣保护焊金属防氧化/防气孔。
不锈钢最佳焊条?
309/312药皮焊条适合不锈钢条焊,尤其维修/修复。高抗裂、高强度、可焊未知牌号在役不锈钢。
等离子切割vs氧乙炔切割哪个好?
薄板等离子更快、变形更小。叠板切割等离子表现更优。
等离子切割比氧燃料切割快多少?
等离子切割精度/切缝/热影响区/渣滓均优于氧燃料。≤25mm厚度≥2倍速;薄板达12倍速。
氧乙炔瓶选多大?
"越大越好"。建议K型氧气瓶+#4乙炔瓶。预算允许各买两套轮换用,避免等充装停工。
氧乙炔过时了吗?
近数十年氧乙炔焊逐渐淘汰。现代电弧焊更稳定更快。但氧乙炔切割仍是数百万焊工日常主用工艺。
氧乙炔能切铝吗?
不能。氧乙炔虽能熔化铝但无法整齐切割。
氧乙炔焊接需要什么?
核心组件:焊枪本体(手柄)、双气管(手柄接软管)、分控阀、混合室、火焰管、焊嘴。
先开氧气还是乙炔?
先开乙炔阀1/8圈点火。调火至烟最小。火焰呈羽毛状。再缓开氧阀观察预热焰出现。
氧乙炔焊接优势?
优势:易学;设备比MIG/TIG便宜/便携;可"火焰切割"大型材料。
氧乙炔能焊什么金属?
铁/钢/铸铁/铜/黄铜/铝/青铜及多合金。亦用于切割/渗碳/退火。
制造工艺