


焊接火焰类型详解:中性/碳化/氧化火焰特征与选用指南
气焊火焰分类概述
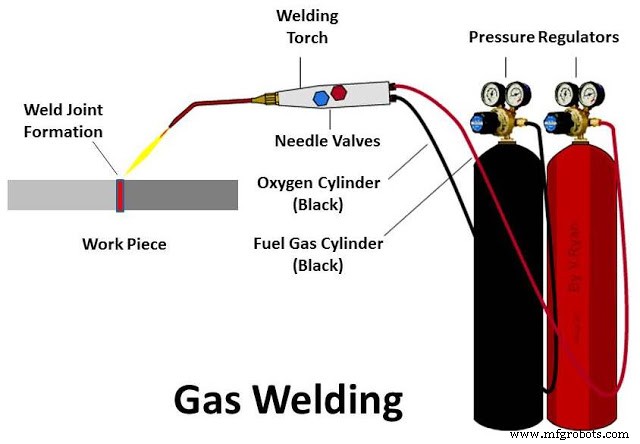
气焊 (氧乙炔焊/氧丙烷焊/氢氧焊) 中,火焰是热源与化学反应场的统一体。氧乙炔比 (氧气体积/乙炔体积) 决定火焰化学性质、温度分布、金属润湿行为与焊缝冶金质量。准确识别、调整、应用三种基本火焰是气焊作业的核心基本功。
三种基本火焰对比
| 火焰类型 | 氧乙炔比 (体积比) | 火焰结构与温度分布 | 化学性质/金属作用 | 典型应用材料 |
|---|---|---|---|---|
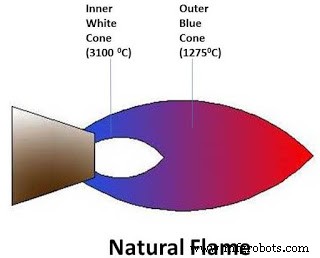
| 中性火焰 | 1.0–1.2 : 1 | 两区:内核 (白亮, ~3100°C) + 外焰 (蓝, ~1275°C)。轮廓清晰、燃烧安静、无飞溅。 | 完全燃烧、化学中性、不改变熔池碳含量、无氧化/渗碳倾向。 | 低碳钢、中碳钢、不锈钢、铸铁、铜、镍合金 — 通用首选 |
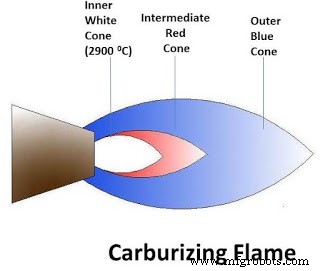
| 碳化火焰 | < 1.0 : 1 (乙炔过剩) | 三区:内核 (白, ~2900°C) + 中间羽状区 (红/橙, 乙炔分解碳微粒发光) + 外焰 (蓝)。有烟、火焰长、声响低沉。 | 还原性、渗碳。熔池得碳、失氧,高碳钢/铸铁得碳补偿烧损;低碳钢/耐热钢/有色金属禁用 (产生渗碳层/脆性金属间化合物)。 | 高碳钢、铸铁、镍基合金、硬面堆焊、钎焊 (助熔剂配合) |
| 氧化火焰 | > 1.2 : 1 (氧气过剩) | 两区:内核 (尖锐白亮, ~3300°C, 温度最高) + 外焰 (短、蓝紫)。火焰短促、有嘶嘶声、氧化性强。 | 强氧化性。熔池失碳、得氧,产生 FeO/MnO/SiO₂ 夹渣、气孔、脆化。仅用于易氧化金属需氧化保护/去除氧化膜场景:黄铜/青铜 (氧化锌/氧化铜保护熔池)、银钎焊、某些钎焊/硬焊工艺。 | 黄铜、青铜、铜镍合金、银钎焊、硬焊、金属粉末喷涂预热 |
火焰调节实操步骤
- 先开乙炔阀 (1/4 圈),点燃 → 黄焰冒黑烟。
- 缓开氧气阀,内核轮廓清晰、羽状区消失 → 中性火焰基准态。
- 微调氧气/乙炔微调阀:
— 继续加氧 → 内核尖锐缩短、嘶嘶声响 → 氧化火焰。
— 回减氧气/加乙炔 → 羽状区出现、火焰变长变软 → 碳化火焰。 - 确认火焰类型后,按工件厚度/接头形式选择喷嘴号 (孔径 0.5–3.0 mm),设定工作压力 (氧 0.07–0.13 MPa, 乙炔 0.007–0.01 MPa)。
特种火焰与衍生应用
- 微焰/针焰:极小喷嘴 (Φ0.3–0.5 mm)、极低流量,用于珠宝、电子微焊、玻璃封接、牙科修复。
- 多孔喷嘴/扇形焰:预热大面积、钎焊/硬焊均匀加热、塑料热风焊接。
- 氧丙烷/氧天然气/氢氧火焰:替代乙炔降低成本/安全风险,火焰温度略低 (2800–3000°C),调节逻辑同氧乙炔。
- 等离子火焰/电弧火焰:非气焊范畴,但同属高温热源技术谱系。
火焰选择决策树
材料类别 → 推荐火焰 → 禁用火焰 → 关键理由
低碳钢/中碳钢/不锈钢 → 中性 → 碳化/氧化 → 碳含量稳定/无氧化
高碳钢/工具钢/铸铁 → 中性/微碳化 → 氧化 → 补偿碳烧损/防脱碳
铝/镁/钛/锆/活性金属 → 严禁气焊 (氧化膜/吸氢/热裂) → — → 必用 TIG/MIG/激光/电子束
铜/铜合金 (纯铜) → 中性/微氧化 → 碳化 → 氧化去除氧化膜/防氢病
黄铜/青铜/铜镍 → 氧化/中性 → 碳化 → 氧化锌/铜保护熔池/防锌蒸发
镍基/钴基高温合金 → 中性/微碳化 → 氧化 → 防止 Al/Ti 氧化/热裂
硬面堆焊/钎焊 → 碳化/氧化 (视填充材料) → — → 助熔剂配合/母材保护
火焰是气焊的“灵魂”。熟练掌握三火焰辨识与微调,理解氧乙炔比背后的热力学/动力学/冶金学机制,是气焊工从“会焊”进阶为“懂焊”的分水岭。现代生产中,气焊虽被电弧焊大幅替代,但在薄板修复、管道现场安装、钎焊/硬焊、艺术金属成形、无电源野外作业、教学演示等场景仍具不可替代价值。建议建立企业级“火焰-材料-工艺参数-缺陷案例”知识库,新工上岗必考火焰辨识与调节实操,关键焊接作业指导书 (WPS) 强制规定火焰类型、喷嘴号、压力、流量、焊接姿势、层间温度等全要素参数。
制造工艺