


喷焊技术详解:工艺流程、技术分类与安全规范
什么是喷焊?
喷焊是指以热喷涂形式呈现的多种焊接工艺统称。工业活动中,将粉末/丝材经压缩气体高速雾化喷射至金属表面。
喷焊涉及工业等离子、火焰、爆轰枪、电弧喷涂、高速氧燃料等设备。因飞溅焊接产生巨大热量,必须严格遵守操作规程与法规,防护人员与环境安全。
相关阅读: 什么是焊接?
喷焊工作原理
热喷涂是多种涂层工艺统称。全过程使用涂层材料(焊条/粉末/丝材),经多种能源熔化。简言之:工业涂层工艺,由热源将涂层材料熔化成液滴,经雾化射流/气体高速喷射至基体。
热喷涂工艺通用性强、效率高,可替代表面热处理/氮化、铬/镍电镀、阳极氧化等工艺。涂层厚度按需定制,可修复磨损部件/基础机件,亦可提升元件性能耐久性——妥善维护下寿命可延长70%以上。
相关阅读: 什么是热喷涂?
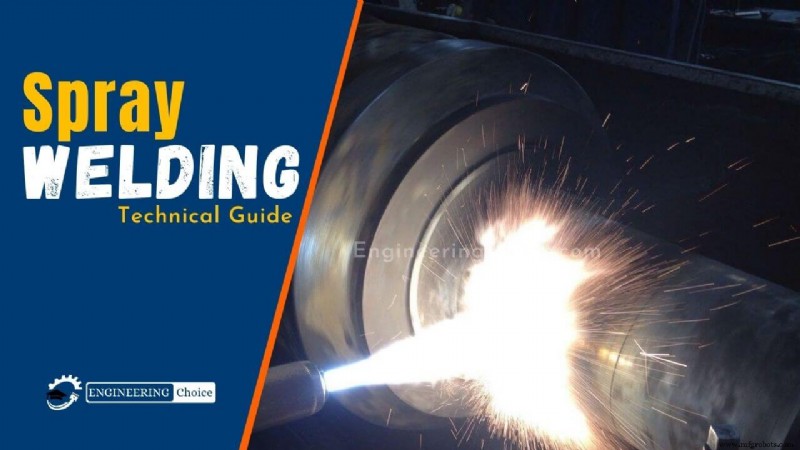
喷焊技术分类
1. 喷射电弧焊
以细小液滴形式(直径<填充丝直径)过渡熔融金属,无短路、电弧稳定、无飞溅。前提:电流电压超特定阈值。热输入大于短路过渡,仅适用≥5mm厚材料。熔池大,须平焊位置施焊。纯CO₂保护气无法实现纯喷射电弧。保护气须纯氩气,或含≤25% CO₂/O₂。特别适合铝/不锈钢MIG焊(保护气以氩为主)。细丝可在较低电流实现喷射过渡。电弧电压设为维持无短路电弧最低值。填充丝通常接正极。
优势
- 高熔敷率
- 良好熔深熔合
- 焊缝成型美观
- 可用大直径焊丝
- 飞溅极少
局限
- 仅适用≥3mm(1/8英寸)厚材料(手工)
- 仅限平焊、横向角焊位置
- 装配间隙须良好,无明弧根部焊透能力
2. 火焰喷涂工艺
即氧/乙炔燃烧喷涂,最早热喷涂技术(约100年历史)。在焊枪基础上增加高速气流推动熔融颗粒撞击基体。原料可为丝材/粉末。喷涂后常再熔化以提升结合力和致密度。
优势
- 高沉积率
- 基体表面低热输入
- 通用性强
- 工艺简便易操作
劣势
- 结合力相对较低
- 加热效率提升有限
- 不适用熔点>2800℃金属
3. 高速氧燃料喷涂 (HVOF)
燃烧氧气与丙烷/丙烯/氢气等可燃气。虽同属燃烧原理,但喷枪设计不同于标准氧燃料喷枪,产生更高火焰温度和颗粒速度。粉末熔融更彻底,动能更大将熔融颗粒"压扁"。产生卓越结合强度和涂层致密度。常用于沉积碳化钨、碳化铬等高熔点金属/合金。
优势
- 支持厚涂层
- 低孔隙率
- 高结合强度
- 保留碳化物更多(优于火焰/等离子喷涂)
劣势
- 噪音大(~130 dB)
- 沉积率较低
- 成本略高
4. 等离子喷涂工艺 (PTA)
非移弧等离子喷涂:惰性气体经电极激发成"等离子"态,喷嘴出口复原释放巨大热量。粉末注入等离子"火焰"喷射至基体。陶瓷涂层常用等离子喷涂(熔点常>1927℃/3500℉)。可喷涂多种陶瓷涂层。
优势
- 易操作
- 金属陶瓷颗粒较大
- 耐磨
- 极低/零孔隙
- 厚涂层
- 基体热输入低于GTAW
劣势
- 喷涂材料高氧化
- 难获≤1mm薄涂层
5. 爆轰喷涂
热喷涂技术之一,以超音速将保护涂层喷射至材料表面改变表面特性,主要提升部件耐久性。1955年H.B. Sargent等发明,用专用爆轰枪(D-gun)实施。工件须彻底清洁去油/污/粗糙化以获强结合。颗粒速度≈3500 m/s、温度≈4000℃,为所有热喷涂技术之最。可形成<1%孔隙、0.1-0.5%含氧量的致密涂层,抗腐蚀/磨损/低载粘着。适用航空发动机、塞规环规、切削刃(刮刀)、管状钻、转子定子叶片、导轨等高磨损金属件。常用材料:金属/合金/金属陶瓷粉末及其氧化物(铝/铜/铁等)。爆轰喷涂属危险工业工艺,必须严守安全规范。
6. 冷喷涂工艺
固体粉末(1-50μm)在超音速气流中加速至~1200 m/s,撞击基体发生塑性变形并结合。喷嘴扫描基体获均匀厚度。可沉积金属、聚合物、陶瓷、复合材料、纳米晶粉末。颗粒动能由气体膨胀提供,结合时转化为塑性变形能。与热喷涂不同,粉末喷涂过程中不熔化。
喷焊优势
- 焊缝平滑
- 熔深大,适合>4.8mm(3/16英寸)厚板
- 高熔敷率提升生产率
- 飞溅极少
- 经济:廉价材料经喷焊强化
- 通用性:大多数金属/陶瓷/塑料可喷涂
- 适应多种厚度
- 处理快:喷涂速率3-60 lb/h(视工艺)
喷焊劣势
- 需专业喷焊培训
- 气体成本高(>85%因高氩气比例)
- 仅推荐平焊、横向角焊位置
- 高热让焊工不适
- 焊趾易咬边
- 涂层为机械结合非冶金结合
- 视线范围内工艺
- 涂层点载荷抗力低
常见问题 FAQ
什么是喷焊?
喷焊是将多种焊接工艺归类为热喷涂形式的术语。指用压缩气体高速雾化喷射粉末/丝材至金属表面的工业活动。
什么是喷射电弧焊?
喷射电弧焊以细小液滴形式(直径<填充丝)过渡熔融金属,无短路、电弧稳定、无飞溅。
如何设置喷射电弧?
高生产速度用喷射过渡。>80%氩气混合,电压设23-24V起步。送丝速度设300-400英寸/分对应电流,调整送丝至150安培。
喷焊最大厚度?
热喷涂可提供厚涂层(约20μm至数mm,视工艺/原料),大面积高沉积率,优于电镀、PVD/CVD等工艺。
制造工艺