


摩擦焊详解:工作原理与核心应用场景
什么是摩擦焊?
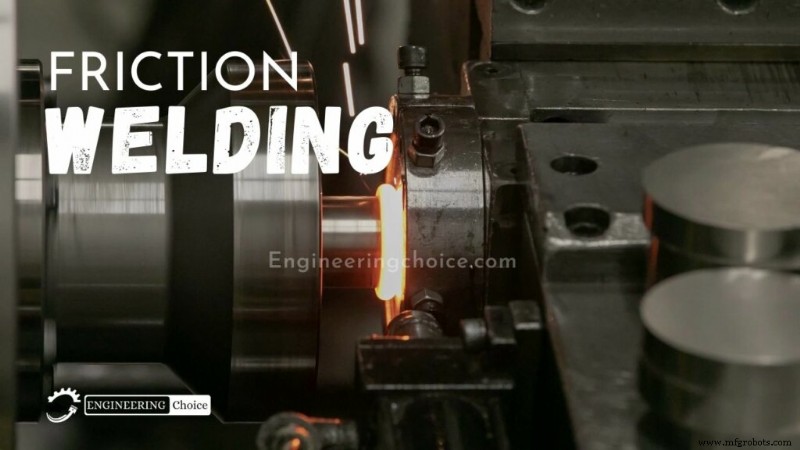
摩擦焊是一种固态焊接技术,通过工件相对运动产生的机械摩擦热,配合称为“镦粗”的侧向力使材料塑性位移熔合。
因无熔化,摩擦焊非熔焊工艺,而是类似锻焊的固态焊接技术。摩擦焊用于金属和热塑性塑料,广泛应用于航空航天和汽车领域。
实际上表面微观由许多微凸体(asperities)组成。表面相对运动时微凸体相互作用产生摩擦——阻碍两表面相对运动的力。
微凸体通过弹塑性屈服相互作用产热。摩擦焊利用此现象连接。机械运动产热使材料软化粘化。软化状态下工艺机械运动混合材料形成结合。
摩擦热产生和材料混合方式高度依赖所用摩擦焊工艺,主要四类:摩擦搅拌焊(FSW)、摩擦搅拌点焊(FSSW)、线性摩擦焊(LFW)、旋转摩擦焊(RFW)。
摩擦焊如何工作?
FSW用非消耗工具旋转插入两工件界面。工具穿过界面,摩擦热使材料加热软化。旋转工具机械搅拌软化材料形成结合。FSSW是FSW变体,通过旋转、插入、退出非消耗工具在两搭接工件上制“点”焊。FSSW工具不穿越工件。
LFW和RFW不需非消耗工具,即工件自身产生摩擦热和机械混合。LFW在压力下线性振荡一工件相对另一工件。振荡表面摩擦产热,致界面材料软化机械混合。RFW类似LFW但工件常为圆形并相对旋转。LFW和RFW中工件典型沿压力方向缩短(“烧损”)形成飞边。
烧损过程中界面污染物(氧化物、异物)被挤入飞边。去除污染物后纯金属对金属混合形成整体结合。虽摩擦焊产生极高温度,材料仍保持固态(无熔化)。
应用领域
摩擦焊可制造更优工业辊、管、轴。常用于制造工业打印机、物料搬运设备、汽车、航空航天、海洋、石油应用的此类分总成。
其他零件示例:齿轮、车轴管、传动轴、阀门、液压活塞杆、卡车辊套、泵轴、钻头、连杆等。
摩擦焊优势
- 实现其他方法不兼容的异种材料连接
- 形成窄热影响区
- 完全金属熔合的一致性和可重复性工艺
- 接头准备极简——锯切面最常用
- 周转快——比当前6个月以上锻件交期快得多
- 极大提升设计灵活性——为毛坯各区域选适配材料
- 适应多样批量——从单件原型到大批量生产
- 无需焊剂、填充材料、气体
- 环保工艺——无烟雾、气体、烟尘
- 固态工艺——无气孔或夹渣可能
- 形成铸/锻态毛坯——无昂贵模具或最小批量要求
- 减少加工工时,降低易耗工具成本同时提升产能
- 全表面焊接在关键区域提供优越强度
- 双金属应用降低原材料成本——昂贵材料仅用于毛坯必要部位
摩擦焊劣势
- 仅适用同截面圆棒
- 限于角对接和平对接
- 建设成本极高
- 工件准备困难
- 非锻造性材料不可焊
- 仅适用机床小零件;大零件不兼容
摩擦焊视频
制造工艺