


埋弧焊(SAW)全解析:原理、操作与优劣势
什么是埋弧焊(SAW)?
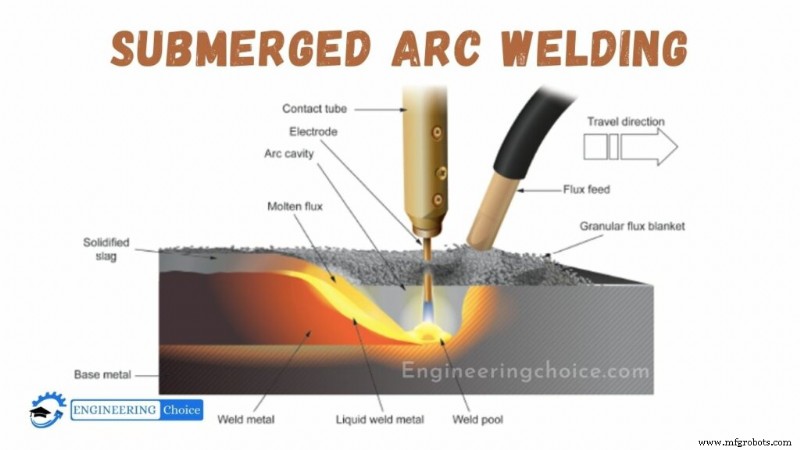
埋弧焊(SAW)是一种连接工艺:连续送丝电极与工件间形成电弧。粉末焊剂覆盖包围电弧,熔化时在待连接金属与电极间提供电气传导。
首个SAW专利1935年申请。工艺需连续送进消耗性实心或管状(金属芯)电极。熔融焊缝和电弧区被“埋”在由石灰、二氧化硅、氧化锰、氟化钙等化合物组成的颗粒熔融焊剂毯下,免受大气污染。
熔化时焊剂导电,在电极与工件间形成电流路径。厚焊剂层完全覆盖熔融金属,防飞溅火花,抑制手工电弧焊(SMAW)固有的强紫外辐射和烟尘。
埋弧焊如何工作?
埋弧焊(SAW)是常见电弧焊工艺:连续送丝电极与工件间形成电弧。粉末焊剂产生保护气体屏蔽和熔渣(也可向熔池添加合金元素)保护焊区。
无需保护气体。电弧埋在焊剂层下焊接时通常不可见。这是成熟且极通用的焊接方法。
电极可为实心/药芯丝或烧结片带。焊剂或由熔融成分形成玻璃态熔渣(再粉碎成粉),或用粘结剂和造粒工艺团聚成分。焊剂化学性质和粒度分布助弧稳定,决定焊缝金属力学性能和焊道形状。
SAW通常作为机械化工艺运行。焊接电流(典型300-1000安培)、弧电压、行进速度影响焊道形状、熔深、沉积金属化学成分。因操作员不可见熔池,极依赖参数设置和填充丝定位。
虽SAW常单丝用交/直流,但有多变体:双丝/多丝、焊前接头添加切碎丝、金属粉末添加等。
在熔池前沿送入小直径非导电丝可提高20%沉积率。这些变体用于特定场景提高沉积率和/或行进速度增产。用0.5mm厚、典型60mm宽带代替丝,可用于表面堆焊。
埋弧焊应用
- 焊接锅炉等压力容器
- 大量结构件、管道、土方机械、造船、铁路建设、机车
- 修复机床零件
埋弧焊优势
- 易获坚固合理焊缝
- 极少焊接烟尘
- 极少电弧光辐射
- 适合室内外作业
- 变形小
- 深熔透
- 边缘准备少
- 可获高沉积率
- 可焊厚材料
- 至少一半以上焊剂可回收
埋弧焊劣势
尽管埋弧焊益处好,仍存局限。以下为劣势:
- 仅限部分铁基金属如钢、不锈钢
- 仅限长直缝或旋转管件/容器
- 需垫板保证熔透
- 仅限高厚度材料
制造工艺
- 埋弧焊(SAW)工艺深度解析:原理、设备与核心优势
- 等离子弧焊(PAW)深度解析:原理、设备构成、工艺模式与优劣势
- 焊接全解析:定义、类型、工艺与应用指南
- 钨极惰性气体保护焊 (TIG/GTAW) 全工艺指南
- 药芯焊丝电弧焊(FCAW)完全掌握:工艺原理、双护模式与实战指南
- 火焰钎焊(放热焊)全解析:工艺流程、应用领域与核心优势
- 碳弧焊工艺详解:设备构成、工作原理与现代应用
- 埋弧焊(SAW)完全指南:原理、应用与优劣势分析
- 焊接电极全解析:类型、用途与工作原理
- 手工电弧焊(SMAW)完全指南:原理、应用与优缺点
- 铝气焊全攻略:工艺流程、关键技巧与安全规范
- 有色金属完全指南:特性、历史与应用领域