


四大核心焊接体位详解:从平焊到仰焊的全场景应用
什么是焊接体位?
未受过焊接培训或现场作业者,可能以为焊工只坐在工位前融合面前工件,随意走动调整工件。但实际工作环境中,工件可能固定在天花板、角落、地面上。焊工需掌握全体位焊接技术,由此发展出四大通用焊接体位。
焊接体位本质是连接金属的不同角度。通常四类:平焊、横焊、立焊、仰焊。最常用焊缝类型:坡口焊、角焊缝。焊工可在四体位完成这两类焊缝。另有特定字母标识角焊缝和坡口焊。
四大焊接体位:
- 平焊位置 (1G/1F)
- 横焊位置 (2G/2F)
- 立焊位置 (3G/3F)
- 仰焊位置 (4G/4F)
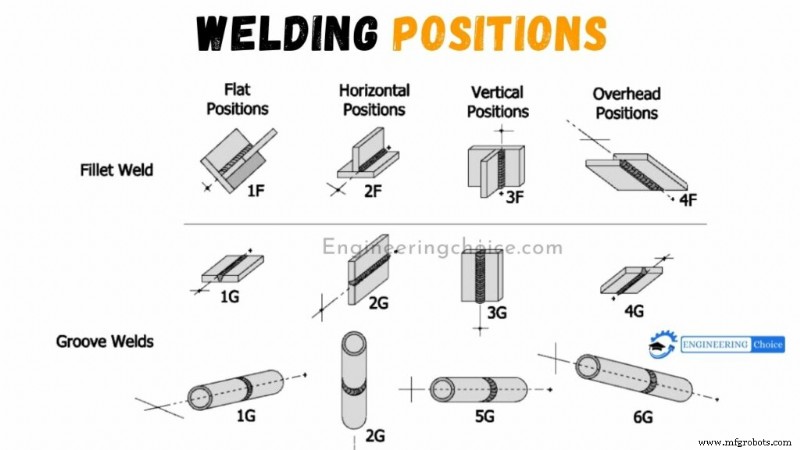
角焊缝 (F) — 垂直或轻微角度连接两金属件的焊接方法。
坡口焊 (G) — 坡口内焊接,需全熔透保证高强度。
延伸阅读: 什么是焊接?
坡口焊与角焊缝体位编码
通用编码如下:
坡口焊体位编码:
- 1G — 平焊位置
- 2G — 横焊位置
- 3G — 立焊位置
- 4G — 仰焊位置
- 5G — 立焊上升/下降位置(管道固定、焊工绕管移动)
- 6G/6GR — 45°固定倾斜管仰焊位置(考证核心体位)
角焊缝体位编码:
- 1F — 平焊位置
- 2F — 横焊位置
- 3F — 立焊位置
- 4F — 仰焊位置
四大焊接体位详解
焊接体位技术让焊工能按工件原位或构件使用位置焊接。
1. 平焊位置 (1G/1F)
又称"下手位",最容易、通常是新生首学焊缝。工件平放,焊工水平方向移动电弧横跨工件。接头上表面焊接,熔融金属流入边缘/坡口。
2. 横焊位置 (2G/2F)
属非本位焊。与立焊、仰焊同属挑战性体位,需更高技能。焊缝轴线水平。执行方式视焊缝类型:角焊缝时焊道置于垂直/水平件90°交角处;坡口焊时焊缝面沿垂直平面。
3. 立焊位置 (3G/3F)
焊缝与板材均垂直。主要难点:熔融金属向下流动堆积。上升/下降立焊可防此问题。
4. 仰焊位置 (4G/4F)
最难体位。工件在焊工上方,焊工须调整体姿/设备触达接头。主要问题:熔融金属下垂成隆起。对策:控制熔池尺寸保持微小。
6G焊接体位——考证终极挑战
最难体位之一,焊工认证前提。类似5G/PH/PJ但管子呈45°夹角。别称6G上升/H-L045、6G下降/J-L045。一管相对另一管固定45°,体姿变化多、极度复杂。6G焊中含三种焊缝:横焊(难)、平焊(易)、立焊(高要求)。熔融金属下流为主因,立焊时兼具仰焊特性更难。考前需大量6G实操练习。认证焊工职业生涯中罕遇6G实况,但为常见入职考核体位。
6G体位主用于化工/油气/工业装置等管道制造安装领域。
焊接体位视频教学
制造工艺