


氧燃料切割详解:原理、优势与局限性
什么是氧燃料切割?
氧燃料焊接与切割使用燃料气体(或汽油/汽油等液体燃料)与氧气焊接/切割金属。1903年法国工程师Edmond Fouché和Charles Picard首创氧乙炔焊。
用纯氧代替空气,将火焰温度升至可在常温环境局部熔化工件材料(如钢)。常见火焰温度:丙烷/空气~1980℃(3590℉);丙烷/氧~2253℃(4087℉);氧氢~2800℃(5072℉);氧乙炔~3500℃(6332℉)。
切割前,切割枪预热钢至起燃温度(约960℃,视合金)。此时钢失去抗氧化保护但仍为固态。纯氧经喷嘴高压细流冲向加热区,通过放热反应将预热无保护钢转化为氧化液态钢(熔渣)。熔渣熔点低于钢,氧流吹出液态熔渣不影响未氧化固态钢。放热反应持续,切割枪移动形成切口。切割中切割枪持续加热钢维持反应。
仅氧化物熔点低于母材的金属可氧燃料切割。 否则金属氧化即形成保护壳终止氧化。仅低碳钢和部分铝合金满足条件可有效氧燃料切割。
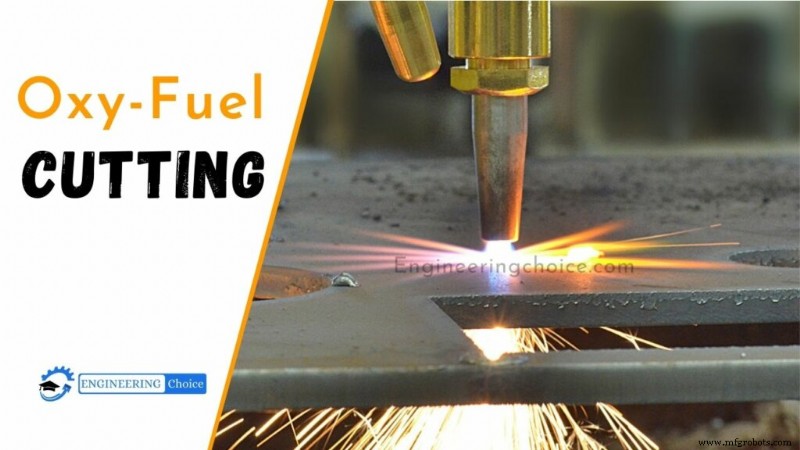
氧燃料切割工作原理
氧燃料切割是纯氧与钢化学反应生成氧化铁的过程,可描述为快速可控锈蚀。预热火焰将钢表面/边缘加热至~980℃(1800℉,亮红色)。高压细纯氧流导向加热区。钢氧化吹出形成空腔,预热火焰与氧流匀速移动形成连续切口。
仅氧化物熔点低于母材的金属可切割,否则氧化即形成保护壳终止。仅低碳钢和部分铝合金满足条件。
基础工作流程:
步骤1:预热
切割前钢须加热至引燃温度~980℃(1800℉)。此时钢易与氧反应。热源:氧燃料枪预热火焰。枪内燃料气氧混合成高可燃混合气。喷嘴圆周多孔聚焦成多微射流。混合气喷嘴外点火,预热火焰形成于喷嘴尖端外。常用燃料气:乙炔、丙烷、天然气、混合气。调节燃氧比获最小火焰最高温度,热量集中钢板小区域。
步骤2:穿孔
板面/边缘达引燃温度,开启纯氧射流穿透钢板——"切割氧",喷嘴中心单孔成射流。切割氧流击中预热钢,剧烈氧化(放热反应——放热>启动需热)开始。氧化钢成熔融熔渣,须吹离让氧流"穿透"全厚。视厚度,耗时从零点几秒至数秒。期间切割氧流深入、熔渣喷出穿孔孔。操作当得喷涌熔钢、或得小熔渣堆。
步骤3:切割
切割氧流穿透全厚后,枪匀速移动形成连续切口。此相熔渣从板底吹出。氧钢反应放热预热切口前方钢板,但不足以靠此切割,预热火焰全程开启随枪移动补充热量。影响切割质量因素众多:速度、切割氧压、预热火焰调节、割枪高度、板温等。
氧燃料切割与等离子切割特性对比
- 材质适用性: 氧燃料切割用于低碳钢。仅氧化物熔点<母材熔点的金属可切,否则氧化即形成保护壳终止。仅低碳钢和部分铝合金适用。
- 壁厚能力: 氧燃料切割厚壁能力>等离子。等离子受限于巨大能量需求无法达同等厚度。
- 坡口角度: 氧燃料可切70°陡峭角(等离子45°),得益于氧流聚焦性。
- 直线度: 等离子大角度易偏向(自动化可补偿)。
- 成本: 氧燃料投资/耗材/运营成本均低于等离子。但<20mm薄板(考虑重工3D切割)等离子速度通常更快。
氧燃料切割优缺点
氧燃料切割应用中,燃料气与氧气产生切割火焰。Messer Cutting Systems供乙炔、MAPP、丙烷、天然气及相关技术咨询。
优势
- 切割边缘直线度高、精度好
- 坡口条切割
- 穿孔厚度达101-127mm(4-5英寸)
- 边缘起割厚度达254-304mm(10-12英寸)
- 多枪同步作业出多件,省时省力
劣势
- 常规条件下不能切割不锈钢
- 切割速度慢于等离子
- 薄板易变形
- 难加工<钢厚2倍的小孔
制造工艺