


车削加工全解析:原理、操作分类与切削参数
什么是车削?
车削是工件旋转(主运动),单刃/多刃刀具作直线/曲线进给(进给运动)切除材料,形成回转体表面(圆柱、圆锥、球面、螺纹、端面、槽等)的加工方法。属车削加工家族核心工艺,配合镗、钻、铰、攻、滚花等内/外圆操作,可完成极其丰富的旋转零件制造。
现代生产以CNC车床/车削中心为主,实现多轴联动、自动换刀、在线检测,大幅提升精度与效率。
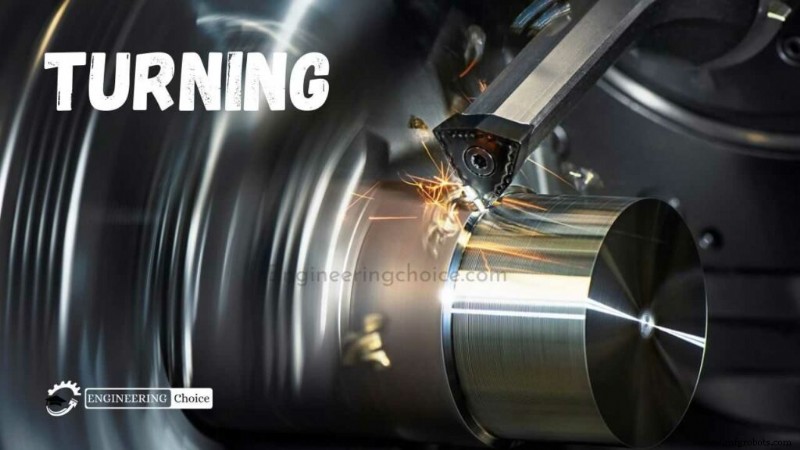
车削工艺流程
- 工件装夹(三爪/四爪卡盘、顶尖、夹具)并找正。
- 选用合适刀具(外圆车刀、内孔镗刀、切槽刀、螺纹车刀等)安装刀架。
- 设定切削参数(vc, f, ap)与刀路程序(G代码)。
- 粗车→半精车→精车,逐步达成尺寸公差(IT6–IT7)与表面粗糙度(Ra 0.8–3.2 μm)。
- 在线/下线检测,合格出库。
车削操作分类
外圆类(改变外径)
- 外圆车削:轴向进给,加工台阶、锥度、倒角、弧面。
- 锥度车削:大小头、顶尖架偏移/回转刀架/数控插补实现。
- 硬车削:HRC>45材料(淬火钢),替代/减少磨削,粗加工效果接近磨削,精加工形位精度磨削仍优。
- 端面车削:径向进给,加工平整端面、台阶端面。
- 切断/切槽:窄刀具径向切入,分离工件或加工环槽、键槽。
内孔类(改变内径)
- 镗削:单刃镗刀扩孔、修正几何精度,常接钻孔后。
- 钻削:尾座/刀塔固定钻头,工件旋转钻孔。
- 铰削:微量切削修正孔径精度(如φ6孔先钻φ5.98再铰)。
- 攻丝:单刃螺纹车刀加工内螺纹,多次切屑成型。
- 滚花:压花刀滚压网状/直纹防滑花纹。
- 多边形车削:工件连续旋转下加工非圆截面(六方、方形等)。
切削参数详解
| 参数 | 定义 | 单位 | 选定依据 |
|---|---|---|---|
| 切削速度 vc | 工件表面相对刀尖线速度 | m/min | 工件材质、刀具材质、刀具寿命要求 |
| 主轴转速 n | 工件/主轴转速 | r/min | n = 1000·vc / (π·D),D为切削直径 |
| 进给量 f | 工件转一周刀具轴向位移 | mm/r | 刀尖圆弧半径、表面粗糙度、刀具强度 |
| 进给速度 vf | 刀具相对工件轴向移动速度 | mm/min | vf = f × n |
| 轴向切深 ap | 端面/切槽方向切削深度 | mm | 大ap需小f,分层切削保护刀具 |
| 径向切深 ae | 外圆/内孔径向切削深度 | mm | 同ap,分步切削减小径向力 |
刀具几何角度与材质
- 前角、后角、主/副偏角、刃倾角、刀尖圆弧半径——直接影响切削力、散热、刀尖强度、表面质量。
- 常用刀片材质:涂层硬质合金(P/M/K/S分级)、陶瓷、CBN、PCD、高速钢。
- 刀夹/刀杆:杠杆压紧、螺钉压紧、楔块压紧,需刚性好、重复定位准。
常见问题解答(FAQ)
- 什么是车削?
- 工件旋转、刀具进给切削成形回转表面的切削工艺,是车床/车削中心核心加工方式。
- 车削工艺流程?
- 装夹找正→选刀装刀→设参数编程→粗/半精/精车分步切削→检测验收。
制造工艺