


钻削加工全攻略:原理、工艺要点与金属钻孔12大实战技巧
什么是钻削?
钻削是利用钻头(旋转多刃切削工具)在实心工件上切出圆柱形孔的加工方法。钻头高速旋转(主运动)并轴向进给(进给运动),切削刃切除材料形成切屑经排屑槽排出。岩石钻探常用冲击回转(潜孔钻/顶锤钻)而非纯切削。
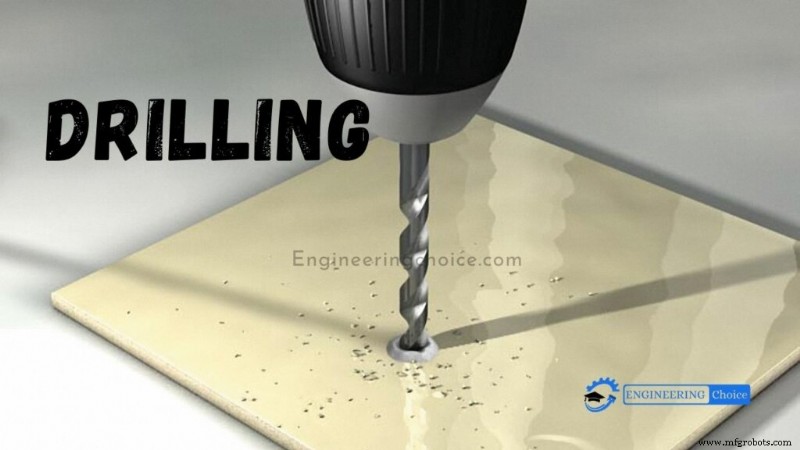
钻削工艺特征与质量控制
- 孔壁特征:入口锋利、出口常有毛刺、孔壁呈螺旋进给痕迹。
- 残余应力:孔口附近产生拉应力层,降低疲劳强度、易腐蚀开裂,精加工(铰/镗/滚压)可消除。
- 切屑形态:长螺旋屑(塑性材料、良好可切削性)→ 短碎屑(脆性/难切削材料)。
- 孔位精度:长径比大易偏心(钻头“摆动”)。预防:中心点/定心钻/钻套导向/短刃钻头。
- 表面粗糙度:Ra 3.2–12.5 μm(粗钻),精钻/铰后可达Ra 0.4–0.8 μm。
- 切削液:冷却、润滑、排屑、提高寿命与表面质量。喷雾/内冷/外冷按需选择。
金属钻孔12大实战技巧
1. 选对钻头
通用高速钢(HSS)麻花钻应对大多数金属。批量大/硬材(不锈钢、铸铁)选钴钻(M35/M42)或黑氧化/钛氮化涂层(TiN),寿命提升3–6倍。
2. 护眼必戴
飞溅金属屑极易伤眼,必须佩戴环绕式护目镜。
3. 中心点定位
划线后用中心钎+锤子打中心坑,防止钻头起步偏离。
4. 切削液延寿命
钢板≥3 mm必须加切削液/多用油(3-IN-ONE等);铝/铜/铸铁可干切。
5. 双重夹紧防飞料
严禁单手持工件!钻头咬入瞬间工件高速旋转会造成严重割伤。至少两个平行钳/夹具固定。
6. 小孔引导大孔
大孔(>10 mm)分级扩孔:先钻φ3–4 mm定心→逐级扩大至目标尺寸,圆柱度、位置度更优。
7. 去毛刺小妙招
钻完孔用比孔径稍大的麻花钻手拧孔口,瞬间去除毛刺倒角,省去去毛刺刀。
8. 大孔用开孔器
薄板大孔(φ30–100 mm)用开孔器,配合胶合板垫板保护台面、防止震动。
9. 低转速防烧刀
转速越高越烧刀。参考:φ2–5 mm钻钢3000 rpm;φ18–25 mm钻钢350–1000 rpm。手电钻挂低档、手钻压低速。
10. 薄板“三明治”夹持
薄板(<2 mm)夹在两木板之间钻削,防止板材上翘、钻孔变形、钻头偏心。
11. 阶梯钻攻薄板
电箱、水槽等薄板(≤10 mm)精准定径首选阶梯钻,一把钻多径、孔壁垂直光滑,虽贵但效率极高。
12. 台式钻床提精度
手电钻难保垂直度。台式钻床(约$100起):铸铁工作台、主轴导向精准、变速换皮带、多夹持槽,是金属钻孔进阶必备。
常见问题解答(FAQ)
- 什么是钻削?
- 用旋转钻头在实心材料中切削圆柱孔的工艺,钻头主运动旋转、进给运动轴向。
- 钻头偏心怎么防?
- 中心钎打点、定心钻预钻、钻套导向、缩短悬伸、降低长径比。
- 钻不锈钢用什么钻头?
- 钴钻(M35/M42)或TiN/TiAlN涂层钻,低转速、大进给、充分冷却、分层排屑。
制造工艺