


焊条电弧焊(Stick/SMAW)实战手册:设备、手法、避坑与进阶五步法
什么是焊条电弧焊?
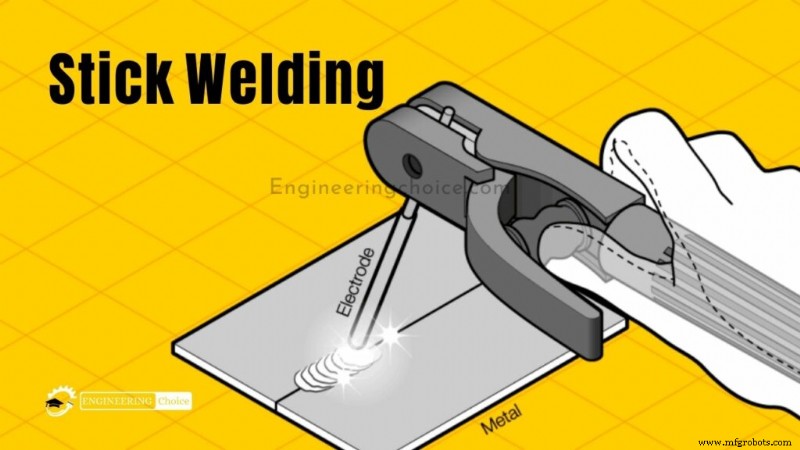
焊条电弧焊(SMAW)以药皮焊条为电极及填充金属,电弧熔化焊条芯丝与母材形成熔池,药皮分解生成保护气体与熔渣双重保护熔池。冷却后敲除熔渣成型。无需保护气瓶、抗风、设备便携,是野外、维修、重钢结构施工主力工艺。
起焊必备清单
1. 安全防护
- 自动变光面罩(DIN 9–13)、护目镜
- 阻燃长袖工作服、焊工手套、绝缘鞋
- 通风/排烟设施(室内必装)
2. 焊机
专用交/直流焊条焊机或多功能焊机(MIG/TIG/Stick三合一)。新手建议直流逆变焊机,引弧易、飞溅少、体积小。
3. 接地夹
焊机输出负极接工件清洁金属面,接触不良会导致电弧不稳、咬边。
4. 清渣工具
凿渣锤+钢丝刷(不锈钢丝刷专用不锈钢焊条)。
5. 焊条选型速查
| 焊条 | 抗拉强度 | 位置 | 药皮/电流 | 典型用途 |
|---|---|---|---|---|
| E6010 | 60 ksi | 全位置 | 纤维素钾,DCEP | 管道开根、脏污工件穿透 |
| E6011 | 60 ksi | 全位置 | 纤维素钾,AC/DC± | 交流场合同E6010用途 |
| E6013 | 60 ksi | 全位置 | 钛钾,AC/DC± | 薄板、新手练习、外观要求高 |
| E7018 | 70 ksi | 全位置 | 低氢钾铁粉,AC/DCEP | 重要结构、压力容器、低温韧性 |
| E7024 | 70 ksi | 平/横 | 铁粉钛,AC/DC± | 大熔敷率平焊/角焊填充 |
新手首选E6013(易引弧、电弧软、熔渣自剥);进阶必练E7018(高强、低氢、全位置)。焊条必须防潮,低氢型用前烘干(350–400°C/1–2 h)。
6. 焊机设置
按焊条说明书设极性、电流。练习建议:φ3.2 mm E6013,DCEN,100–130 A,3/16" (4.8 mm) 低碳钢平板对接。
打出第一道合格焊道
引弧
焊条尖端轻刮工件(像划火柴),瞬间引弧→迅速提起2–3 mm维持电弧。电弧声如“油炸声”平稳;尖啸声=电流过大/电弧过长。
运条角度
拉焊(回拉法):焊条与垂直线夹角15–30°,向自己方向拉行。严禁推焊,熔渣会卷入熔池造成气孔。
立焊/仰焊角度微调
立焊仰角约35°抵消重力下垂;熔渣多则增大角度防渣入熔池。
六大常见缺陷与对策
| 缺陷 | 主因 | 对策 |
|---|---|---|
| 飞溅过大 | 电弧过长/电流过大 | 缩短电弧、降低电流5–10 A |
| 气孔 | 角度过陡/熔渣卷入/母材脏 | 拉焊角度压低、清理母材、烘干焊条 |
| 咬边 | 电流过大/运条过快 | 降低电流、放慢速度、摆动覆盖边缘 |
| 焊道过窄 | 速度过快/电流偏低 | 速度减半、适当增流 |
| 焊道驼峰/堆高 | 速度过慢/电流偏低 | 加快速度、增大电流 |
| 引弧困难 | 电流偏低/焊条受潮 | 增流15 A、换干燥焊条 |
进阶五步法(CLAMS口诀)
- C – Current setting(电流设置):按焊条直径(1 A/0.001"),立/仰焊减15%,微调±5 A至熔池稳定。
- L – Length of arc(电弧长度):≤焊条芯径(φ3.2 mm焊条弧长≤3.2 mm)。
- A – Angle of electrode(电极角度):拉焊15–30°,薄板<6 mm免摆动,厚板摆宽≤2×芯径。
- M – Manipulation(运条操作):立焊上行侧壁停留、中间快过;鱼鳞纹=侧壁停留不够。
- S – Speed of travel(行进速度):电弧停留熔池前1/3;过慢→驼峰浅熔,过快→窄高/咬边/未熔合。
优劣势速览
| 优势 | 劣势 |
|---|---|
| 便携、无气瓶、抗风、脏件可焊、设备廉价 | 技能门槛高于MIG、飞溅渣多清理耗时、熔敷效率低、外观精度不如TIG |
制造工艺