


焊缝解剖图解:角焊缝/对接缝核心部位与尺寸定义
读懂焊缝结构是焊接设计、检验、工艺编制的基础。结合上图掌握核心术语:
两大基本焊缝形式
角焊缝
两构件垂直或成角(60°–120°)连接:T型接头(垂直)、搭接接头(重叠)。焊缝截面呈三角形,表面可凹/平/凸。
对接焊缝(坡口焊缝)
两构件同平面对接,焊缝金属保持在母材表面平面内。常见坡口:V、U、J、双V等。
焊缝核心部位术语
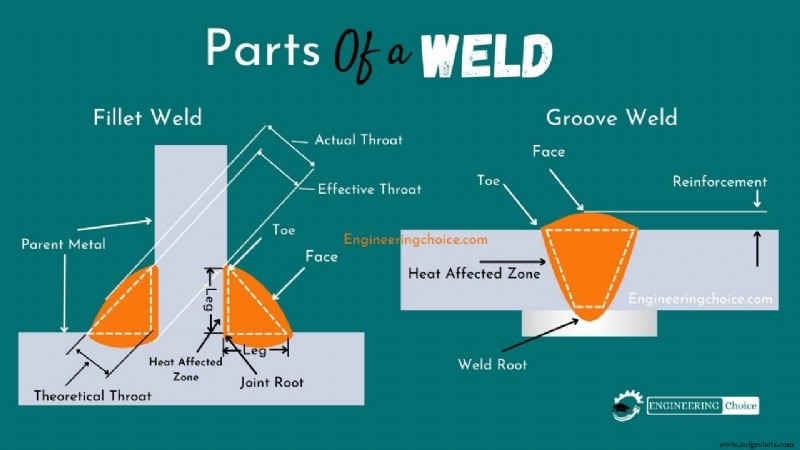
- 焊趾
- 焊缝表面与母材交线,应力集中敏感区,要求过渡平滑无咬边。
- 焊面
- 焊缝暴露于表面的一面,外观检验基准面。
- 焊根
- 焊缝背面与母材交线(单面焊双面成型时为背面熔合线)。
- 焊脚
- 角焊缝从焊趾到焊根的距离,每个角焊缝有两个焊脚(等/不等腿)。
- 熔合区
- 母材与填充金属共同熔化混合区,热影响区(HAZ)不属于熔合区。
- 焊缝余高
- 焊面高于母材表面的多余金属高度,规范通常限制≤3 mm(对接)或≤焊脚高1/8(角焊)。
- 焊缝喉厚
-
- 实际喉厚:焊根至焊面最短距离(凹面焊缝<理论喉厚)。
- 理论喉厚:假设根部间隙为0,直角三角形斜边垂线长度 = 0.7 × 焊脚尺寸(等腿角焊缝)。
焊缝尺寸定义
- 等腿角焊缝:尺寸 = 焊脚长 = 内切等腰直角三角形腿长。理论喉厚 = 0.7 × 尺寸。
- 不等腿角焊缝:尺寸 = 较短焊脚长 = 内切直角三角形短腿长。
多层多道焊热影响区演变
多道焊时,后道焊热量使前道焊缝及HAZ再次热循环:
- 初级热影响区:首道焊形成的HAZ。
- 次级热影响区:后道焊热量覆盖/重叠初级HAZ区域。
- 退火效应:次级热循环使初级HAZ回火/软化,消除硬脆组织,提高韧性;同时首道焊缝金属也获回火强化。
此原理是多层焊接优于单道大电流焊接的冶金学基础之一。
制造工艺