


焊接飞溅成因深度解析与七大降低策略
什么是焊接飞溅?
焊接飞溅是焊接过程中熔融金属/非金属微滴飞散附着于工件、工装、地面的现象。固化后呈圆球状,MIG/MAG(GMAW)最突出。过量飞溅污染外观、增加清理工时、甚至引发腐蚀/安全隐患。虽难彻底消除,但可通过系统措施大幅降低。
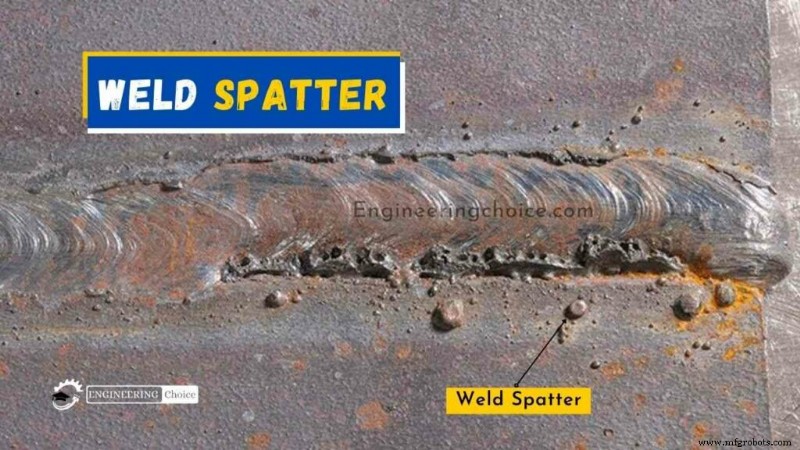
七大核心成因与对策
1. 母材成分不当
非焊接设计钢种(易切钢、高硫/磷钢)、廉价掺杂钢。对策:更换可焊性钢材;无法更换时强化后续六项措施。
2. 表面涂/镀层
镀锌、镀铬、油漆、橡胶、底漆等高温分解产气剧烈。对策:焊缝区及两侧≥20 mm范围打磨除净至金属光泽。预涂可焊底漆除外。
3. 工件脏污
油、脂、记号笔、灰尘。对策:焊前擦拭/溶剂清洗/打磨,养成“先净后焊”肌肉记忆。
4. 填充材料质量
- 低档填充丝/焊条:杂质成分多→飞溅多。对策:选信誉品牌、查成分认证、不贪便宜。
- 填充材料二次污染:裸露生锈、沾油尘。对策:盖盖/封袋/干燥柜存放;不锈钢丝远离碳钢打磨区;药芯丝/焊条防潮。
5. 焊机参数失配
MIG/MAG
- 送丝速度过快/波动→冷丝撞击熔池飞溅。
- 电压/电流过低→丝尖未熔融触池飞溅;过高→丝尖远离熔池预熔飞溅、嘴嘴粘丝导致送丝不稳。
- 对策:洁净废料板试焊微调(电压±0.5 V、送丝±0.5 m/min)至“滋滋”稳定声、飞溅最小。
SMAW
- 电流偏低→粘焊/断弧飞溅;偏高→烧穿/咬边需高速→飞溅增。对策:同废料板试焊锁定“平稳声+成型美观”电流窗口。
6. 操作手法偏差
MIG/MAG
- 工具角(推/拉角)>15°→飞溅指数级上升。黄金角度:推焊10–15°、拉焊10–15°。
- 送丝/行进速度忽快忽慢→飞溅波动。对策:匀速、定线、定角“三定”肌肉记忆。
- 推/拉选择错误:深熔透选拉焊,散热/薄板选推焊。
SMAW
- 拉焊飞溅略大于推焊,但工艺适配性优先。匀速行进、摆宽≤2×芯径。
7. 保护气体选型
| 气体 | 飞溅倾向 | 适用场景 |
|---|---|---|
| 纯CO₂ | 高 | 厚板、成本敏感、可接受清理 |
| 纯Ar | 高(钢材) | 仅用于Al/Mg/TIG不锈钢 |
| Ar/CO₂混合(95/5–80/20) | 低 | 碳钢/低合金钢通用首选,随板厚增CO₂比例 |
| 三元气(Ar/He/CO₂/O₂) | 极低 | 不锈钢高品质/高效焊接 |
飞溅清理三板斧
- 防飞溅喷雾:油基喷涂焊缝两侧,飞溅球不粘,刷/敲即净。注意:部分钢结构规范禁用,焊前确认。
- 铝箔胶带:关键精加工面/配合面贴铝箔胶带(耐高温不熔化),焊后撕除零残留。
- 凿渣锤/角磨机:残留飞溅敲打/打磨清理,精修时顺带处理。
制造工艺