


超硬零件CNC精密磨削设备选型核心指标
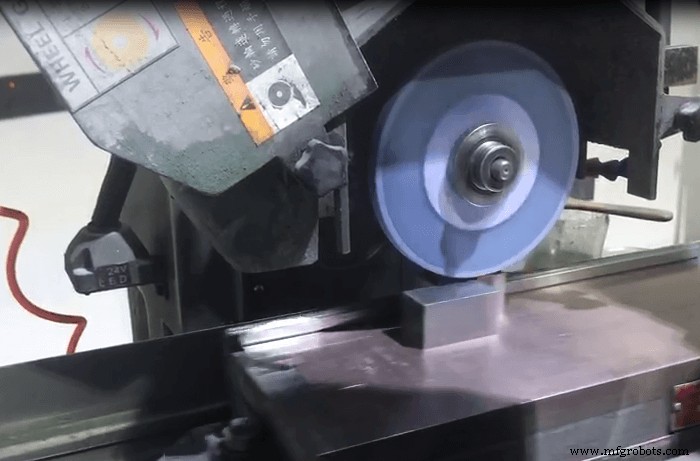
超硬磨料微粉砂轮磨削可在CNC精密零件加工磨床上进行。精密磨削应在相应CNC精密加工磨床上进行。因微粉磨料颗粒极小,磨床需具备微米级横向进给系统以保证所需磨削深度。
超硬砂轮磨削对磨床有特定要求,最好在超硬砂轮专用磨床上进行。主要要求包括:
- 高精度:砂轮主轴回转精度中,径向跳动<0.001mm,轴向跳动<0.005mm。主轴轴承应为动压轴承或动静压复合轴承,也可用静压轴承,以保证精密磨削加工精度。
- 足够刚性、高稳定性、低振动:机床刚性影响砂轮磨削定性和抗振性,进而影响超硬砂轮耐用度寿命及磨削质量。一般要求普通磨床刚性提高约50%。
- 高精度进给系统:要求进给精度高、匀速稳定、调速范围宽。高速满足生产率,低速保证尺寸形状精度和表面粗糙度。一般最小纵向进给速度≤0.1m/min,最小横向进给量(磨削深度)0.001-0.0005mm/双程。微粉砂轮磨削需考虑横向进给速度与磨粒尺寸匹配。
- 砂轮修整装置:超硬砂轮修整涉及专用装置、工作液、修整参数等,机床应具备改装可能性。
- 可靠密封:主轴旋转部、进给导轨部等运动部件须可靠密封,防止超硬磨料进入造成严重磨损。
- 完善磨削工作液处理系统:保证工作液清洁功能,避免影响加工表面粗糙度,防止不洁工作液磨损机床运动部件。
- 低振动环境:磨床应安装防振基础,采取减振隔振措施。如砂轮精修平衡、机床与地面接触加防振垫等。
制造工艺