


即将发布的ISO 230-13标准将提升机床质检水平
机床质检正站在深刻变革门槛。AfM Technology(德国阿伦)产品经理兼应用工程师Steffen Hailer称,即将发布的ISO标准(ISO 230-13)将定义机床校准流程,使其探测测量结果可被质量部门接受。
这不意味着机床精度将始终媲美典型三坐标测量机(CMM)。但生产与质检部门将说同一语言,机床测量结果可用于质检。进而带来更好过程控制与更低质量成本。
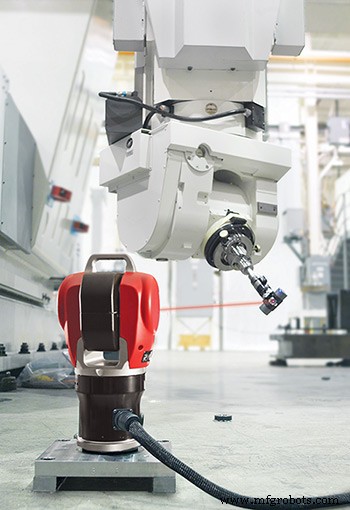
体积误差补偿(VEC)或是让机床胜任质检的最关键因素。即使仍用离线设备终检(通常如此),最新VEC方法仍是确保复杂零件高精度加工的最佳路径。
例如,Automated Precision Inc. (API,马里兰罗克维尔)运营经理Art Kietlinski称,其补偿包可使多轴机床体积精度提升4-5倍,有时更多。“典型校准前刀尖最大体积误差0.3-0.5mm,校准后约0.075mm。五轴机床针对所有43种可能误差改进。”[见《Manufacturing Engineering》2019年6月“Keeping Machines Honest with Advanced Calibration, Optimization”对43种机床偏差的解释。]
API结合激光跟踪仪与其Active Target实现,Ron Hicks副总裁解释:“Active Target是安装在主轴上的小型电动反射器,允许激光跟踪仪从单一仪器位置精准测量机床刀尖位置。”这很关键,因VEC过程实时移动主轴穿越所有轴测量。标准反射器激光束会在机床体积各处中断。Hicks补充:“与传统激光工艺不同,我们系统无需对准机床主轴,速度精度优势巨大……一天能补偿两台机床。”
Kietlinski补:“系统测量‘所有可能机床姿态’,大体积机床(如10m)可能绘制250点。专有软件生成多项式系数计算各轴必要误差修正。数学复杂,因误差非线性,可能得解二三阶多项式。”
Northrop Grumman加州帕姆代尔厂是成功案例之一,Hicks称。该厂用大型五轴龙门机做F-35机身所有修边钻孔,API每年对每机做VEC。Kietlinski称,洛马与以色列航空航天用卧加加工机翼段,API也服务。
有局限。近期访问一家生产高质刀具、原型、小批量零件的密歇根公司,敲响警钟。
理解局限
Kietlinski回忆:该公司邀API在已按21误差图做VEC的五轴机床演示设备,“这是大多数机床与CMM常态。”Kietlinski解释:“所有这些校准假设机床刚体,即角向误差贯穿轴行程体积恒定。如无论X轴在体积何处运行,测俯仰/偏航/滚动误差得相同角度数据。但大型机床不总如此。”通常因导轨不平行,造成机床与驱动系统应力,“负载电流上升及其他问题。”
Kietlinski首查线性轴直线度,激光跟踪仪耗时不足小时。直线度与俯仰/偏航/滚动/垂直度等几何误差通常直接相关,“因不直无法评估垂直度。”此案发现误差达200-250微米(0.010英寸)。API做全机床机械对齐,“甚至松开桥体重新机械找正。再施加21误差修正图。此时……角向误差全机一致,较前校准提升十倍。”
主要归功于增强机械对齐,Kietlinski强调。“机床机械对齐越好,校准结果越好。”反之,“不能拿机械未对齐的机床试图全靠软件修复。”
修正在制误差
在上述限度内,VEC能显著改善机床几何不准。但“工作不准”——加工中因操作应力、热不稳定等产生的额外误差怎么办?Mitsui Seiki(USA,新泽西富兰克林湖)COO Bill Malanche列举主要不准来源:“丢失运动、热、设计。丢失运动渗透多方面,可归结为几何对齐与配合。”VEC解决其他因素后,热不稳定成在制误差首要源头。机床越大,实测与名义刀具位置偏差越大。
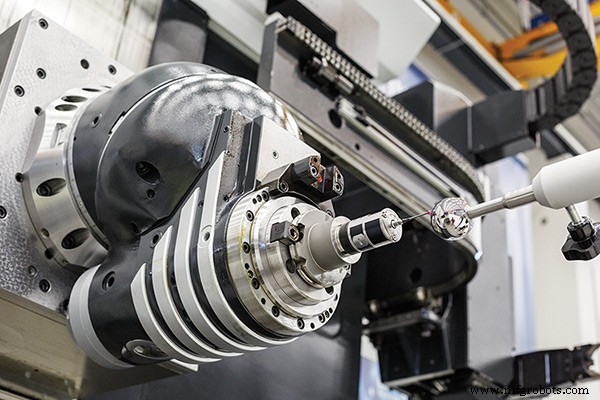
应对途径之一:用机床内置探针计算偏差并补偿。Select Machining Technologies(康涅狄格温莎)业务发展经理Doug Schulte称其Soraluce机床“在多个预设点探测标定球。对多主轴头与轴位置执行。软件将测点与机床运动学模型比对,作必要补偿确保刀具中心点在机床几何中。”Soraluce称此功能为动态主轴头校准(DHC),五轴机床常见功能。[《Manufacturing Engineering》2019年6月文覆盖Okuma版本。]
Soraluce机床一般配多双轴头,DHC全测量周期25-30分钟,设计为周期性加工前补偿,如VEC。但Soraluce有附加功能Accura Heads针对在制误差,仅需1-2分钟。用同探针测量球,但在加工程序内运行,Schulte解释。
“若要处理零件上特定角度且该角度极关键特征,可用Accura Heads例程验证该特定姿态角度与刀尖位置,仅为该刀具作偏移。紧邻该操作前执行探测循环。”
Schulte指出,对某些机床设计更严公差,用户应将标定球装在更靠近切削区,视机床尺寸而定。“Soraluce造过纵向行程超60米机床,”他补,“易想象外部影响导致那么远处实测与名义定位偏差。”
加工/质检握手
以“已补偿机床”为前提,操作员可考虑用机床探针执行质检功能。新ISO 230-13标准将定义要求,并参照ISO 10360(CMM标准)。CMM判定关键规格为最大允许误差(MPE)值。验收测试测七方向(四体对角线+X/Y/Z各一),用阶梯规或激光配测量球。通过测试要求最大偏差(E0)不大于MPE。
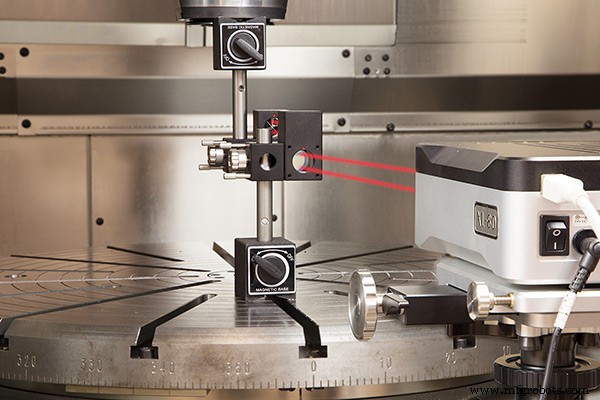
Hailer解释,新ISO标准为机床同样清晰定义验收测试程序与所需值,但对机床制造商是新概念。“目前无机床制造商知自家MPE大小。须学习确定此值程序,再测出实际值。这是我们为OEM提供的服务之一。”一旦制造商为给定机床确定此值——经现场验证,如CMM安装——用户可在机床上做成品最终检测,从不上CMM,交付带测量精度报告的零件。
机床MPE能否满足最终用户是另一问题。但高精机床极可能对至少某些应用满足合格质检。对超大零件尤甚,Mitsui Seiki砂轮产品经理Béat Ries观察:“大型CMM极贵,尤其超高精度时,数字天文,似无经济方案。”
Ries续:仅知CMM或机床MPE不足满足航空航天汽车标准。因它们“要求每次测量或验证旁标不确定度值。”许多人视MPE为机床“精度”,但该数值未捕捉现实世界的测量变异与额外不准。例:Ries解释,“车间温度波动产生不同测量。若CMM MPE为1.9+L/250μm,计算不确定度可能3μm/m。测1米MPE建议5.9μm内准确。加不确定度后实际测量在±8.9μm内。”
分割微米
极度重视测量的店当属Precision Grinding Solutions (PGS,康州汉登)。老板Curt Reed视掌握含不确定度的质检为命,因他们为Pratt & Whitney等大OEM及一二级航天供应商磨削旋转喷气发动机部件。PGS甚至受托为多个Pratt基地校准量规。
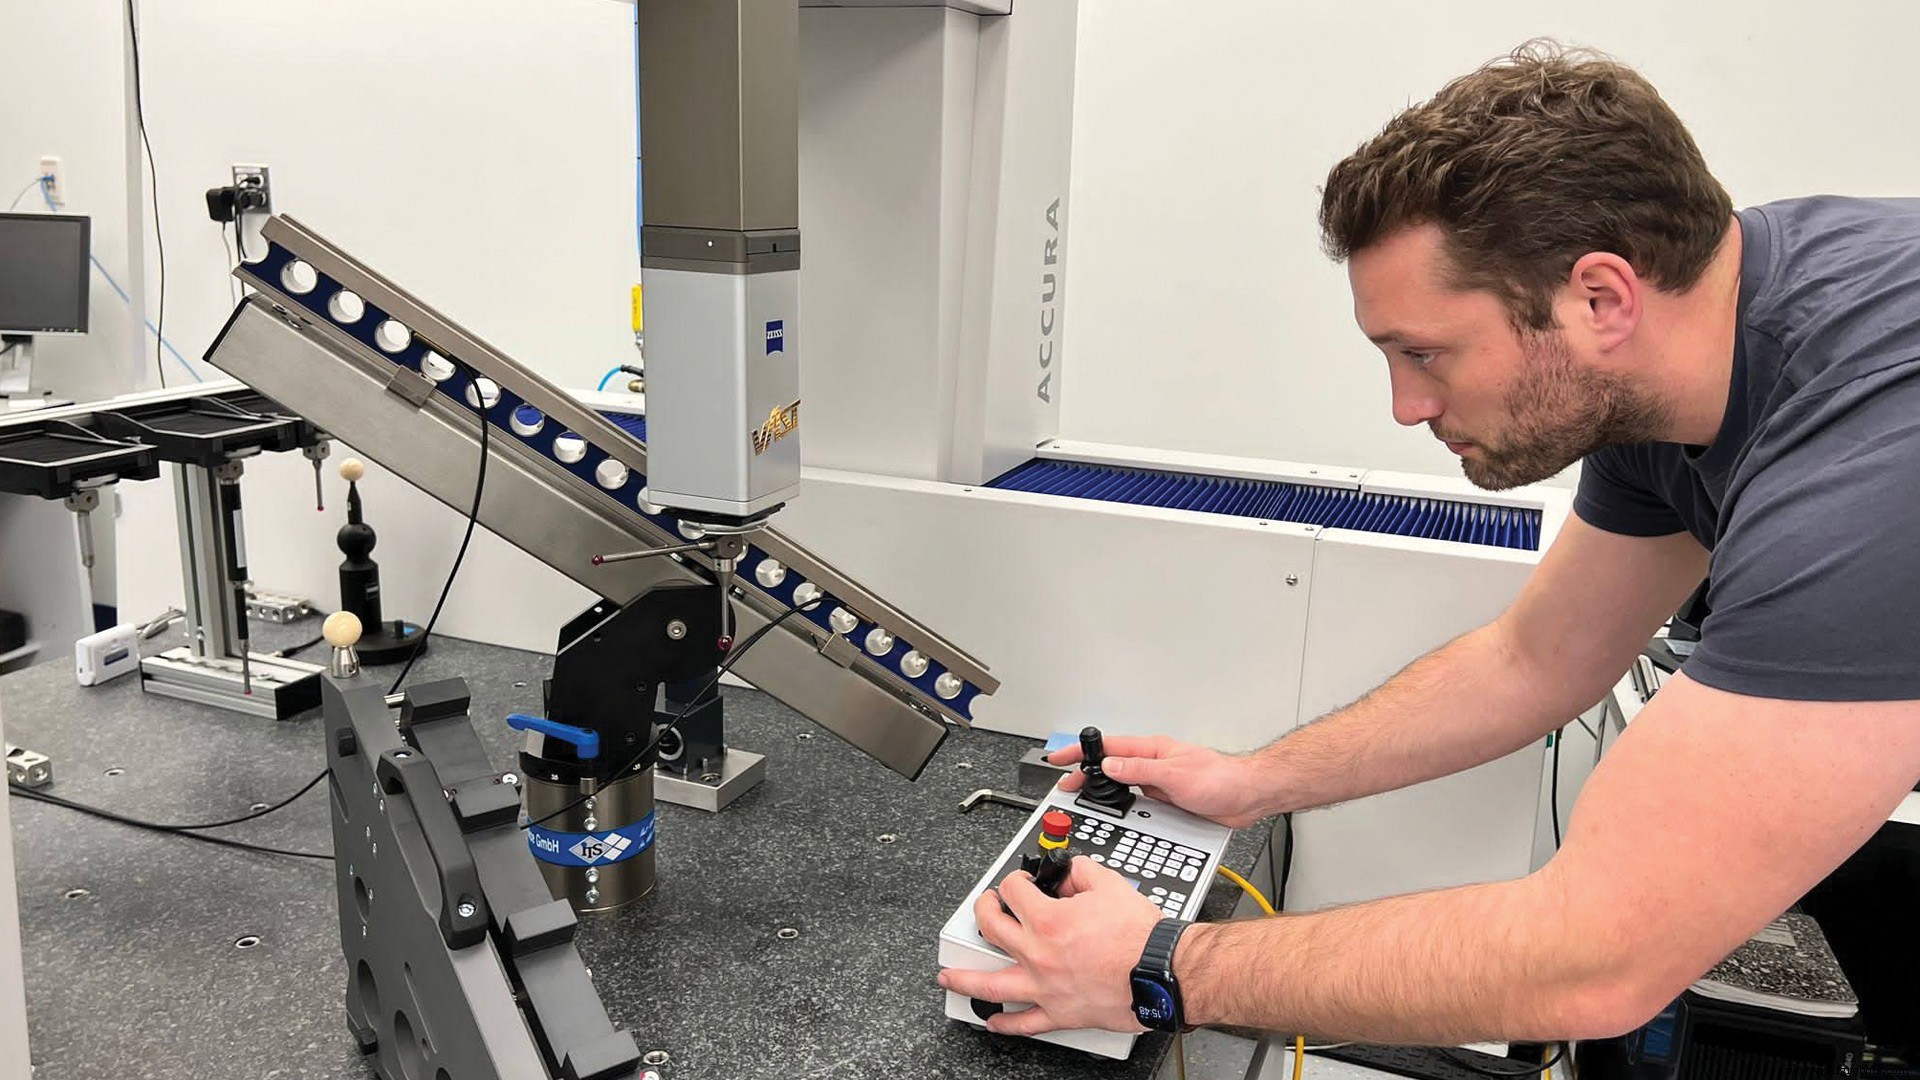
PGS拥蔡司PRISMO ultra CMM,Reed称“参考级”机床。CMM E0为0.5+L/500μm,PGS用“老派方式”之一直接确定不确定度预算:取已知伪件(如参与校准的Pratt量规),测关键特征50次,检视数据分布,考量室温变化等因素,代入长久公式得出不确定度值。
现PGS实施新法更精准掌控测量不确定度:虚拟CMM (VCMM)。Reed解释VCMM是蔡司Calypso执行软件包的插件模块,“让报告插入新列显示每单次测量的不确定度。”除此,还捕捉激光校准未计入的所有其他误差,Reed补。
PGS与AfM合作采集VCMM所需数据,Reed称不止追踪温度波动振动。“如:考量你用长细杆测针还是短粗针。机床弯曲签名如何?测量机床时,实际几何、光栅、导轨……是什么样?AfM用含各种球与台阶的伪件组做系列专用测量确定。误差文件后台运行确定不确定度。”
Reed总结:“VCMM是更现代、更全面的整体系统与实验室不确定度审视方式。不基于单一伪件。通过AfM所有测量合格,合格整个CMM测量体积,非仅测量量规的局部区域。”
Reed评新报告会让质量图景显得更差,“因它逐特征做得更好。开启此功能,每运行程序每特征都见不确定度。原本‘到微米’的测量,加不确定度可能1.15微米。但给出整体系统真实诚实的不确定度审视。”
Reed系统已优秀。PGS有顶级CMM、实验室温稳至1/3华氏度内。但为限不确定度还投入更多:“买AfM软件与测量伪件更好控制机床精度。也买700mm阶梯规,同蔡司服务用的一致。意图随时掌握机床状态。”
PGS不再仅靠OEM年检,因仅是时间快照。Reed称年检成本高昂却让人全年不知机床表现。“若OEM一年后回访‘现状’校准超差,你用该机床接受的每个产品都成疑。我们不再冒险。尝试周检甚至日检CMM。”
设备保养维修