


石墨加工完全指南:刀具、冷却与安全要点
尽管石墨质地较软,实为最难加工材料之一。机加工人员在刀具选择、冷却液使用、人身安全等方面需多加考量。本文将探讨材料特性、关键加工技巧、切削刀具正确选择建议,助力在棘手材料中取得成功。
什么是石墨?
石墨虽为碳同素异形体,但两术语非简单可互换。碳元素可形成石墨、金刚石、富勒烯等多种同素异形体。石墨是碳最稳定形式,最常见,因标准条件下碳天然以石墨形式存在。
石墨以优异导电性、耐高温和耐腐蚀著称。这使其成为航空航天、电极、核能、能源、军工等高温高压领域常用材料。
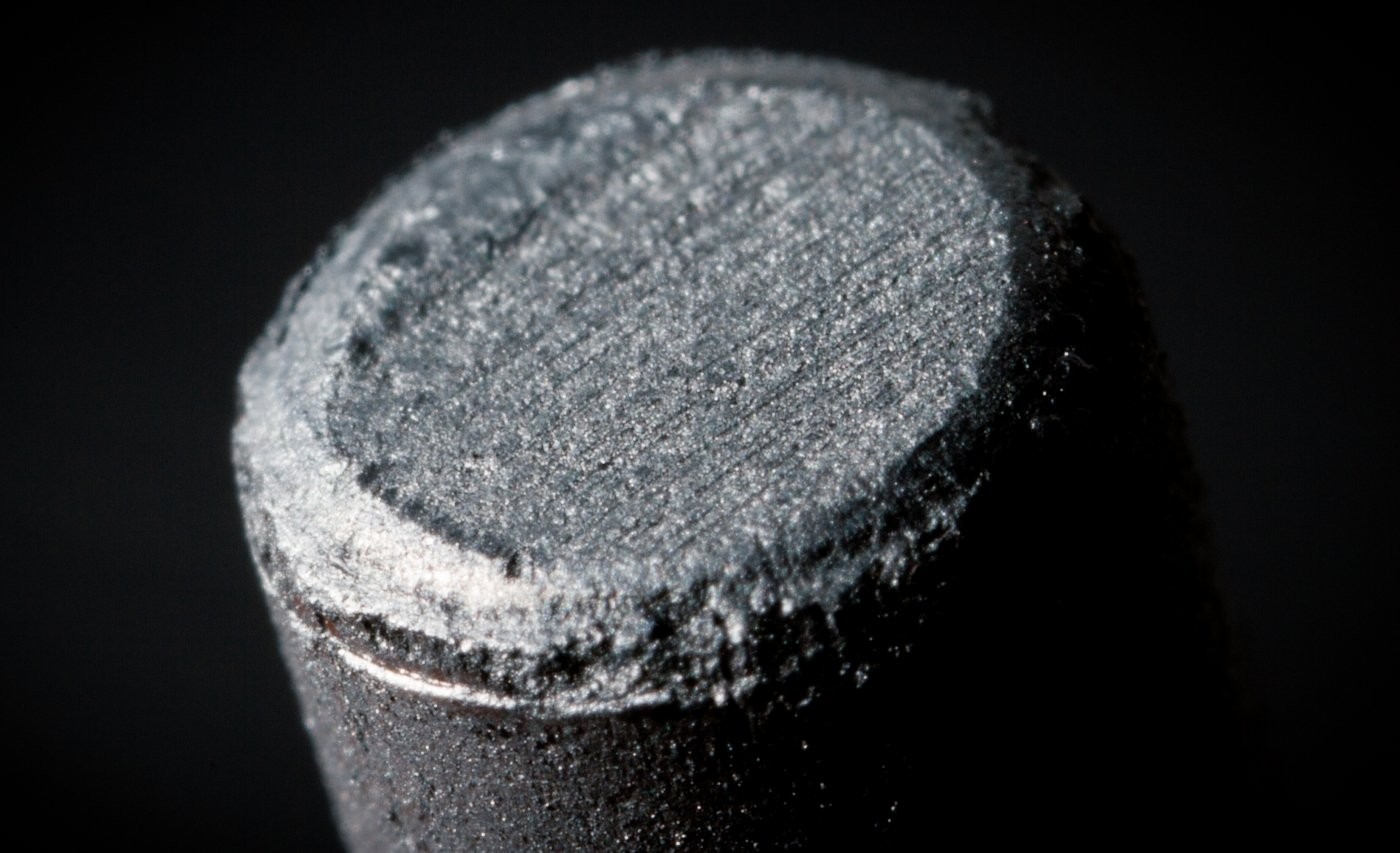
虽石墨能轻松应对极端高压环境,实为质软、磨蚀性强、脆性材料。加工时极易磨损切削刀具,严重缩短刀具寿命。但配合合适刀具和技巧,可优化石墨加工使其比竞争对手更具成本效益。
石墨加工技巧
因石墨质软脆性,加工需特别考虑避免崩刃。为获得良好切削,建议采用轻切屑、较低进给率。若重切削快进给,会导致石墨崩刃甚至完全断裂。对比参考:石墨切屑负荷类似铝材,但进给率不足铝材一半。
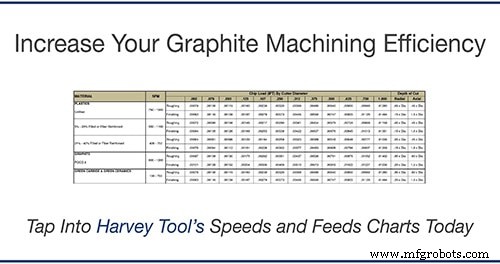
以 1/4 英寸 Harvey Tool CVD 金刚石涂层 4 刃平底铣刀为例:标准转速 12,000 RPM、780 SFM 下,推荐切屑负荷 0.00292,进给率 140 IPM。
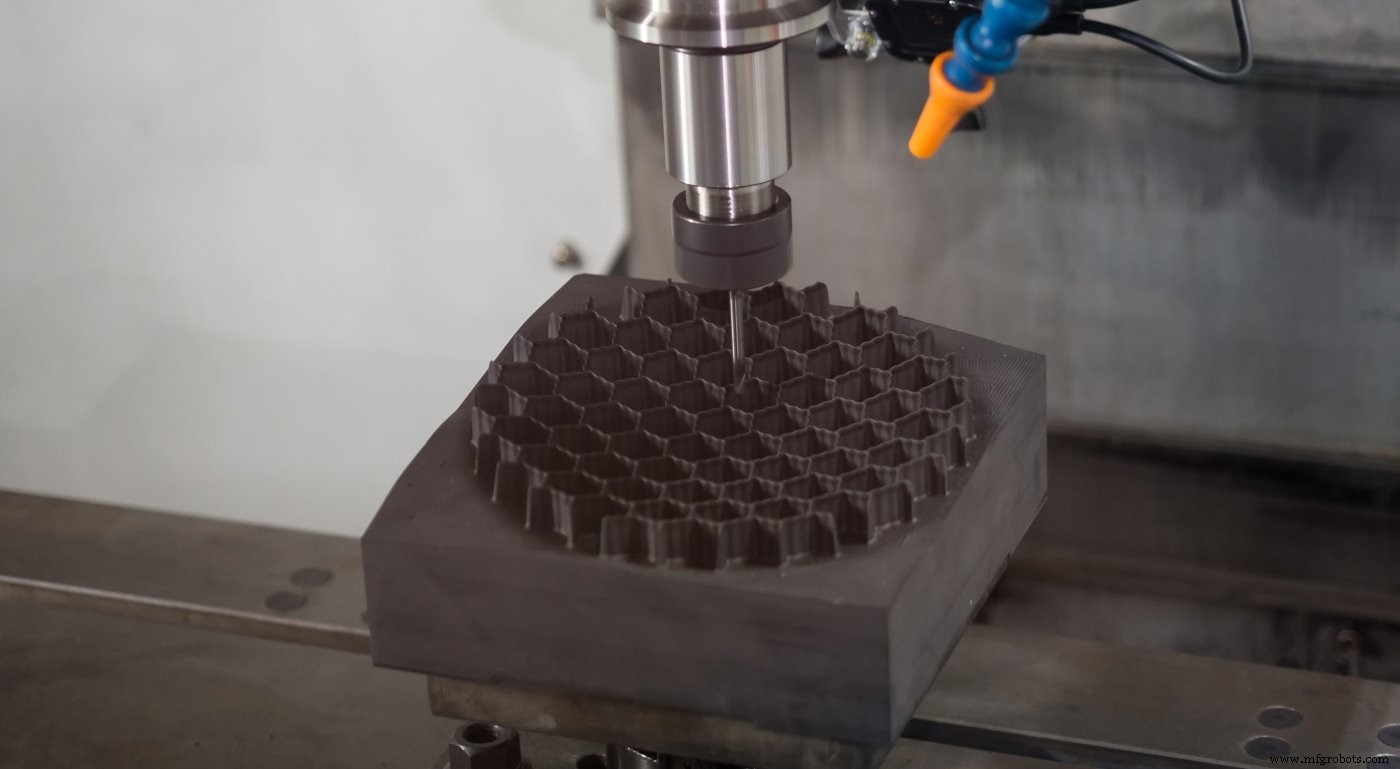
机床设置方面,核心提示是绝对避免使用冷却液。石墨多孔,会吸收冷却液变成“冷却液海绵”,导致成品出问题。机床内部和刀具上,冷却液与石墨粉尘反应生成磨蚀性浆液,干扰加工。推荐使用真空系统排屑。否则涂层刀具应干切。
加工石墨另一注意点:石墨不产生切屑,而是极磨蚀性粉尘云,无妥善防护会危害操作员和机床。操作员应佩戴防护口罩避免吸入粉尘。车间通风和空气质量维护对石墨加工人员保护至关重要。
石墨粉尘导电性极强,极易损坏数控机床内无防护电路,引发严重电气故障。虽不推荐冷却液,但真空系统可清除粉尘,防止机内过度积累引发严重问题。
提升石墨加工效率 —— 立即使用 Harvey Tool 转速进给表
石墨加工切削刀具
如前所述,石墨因极强磨蚀性是著名“刀具杀手”。即使最高质量硬质合金铣刀,若无涂层,大多数工况下磨损极快。这种极端磨损可能迫使操作中换刀,试图从磨损刀具停止处重启操作时导致工件瑕疵。
选择石墨加工切削刀具时,涂层和切削刃是最重要考量。槽数、螺旋角等刀具几何关键特征在采购时次于涂层。
石墨加工推荐尽可能采用 CVD(化学气相沉积)金刚石涂层,以最大化刀具寿命和性能。此类涂层直接生长于硬质合金铣刀上,提高硬度,涂层层厚度是 PVD 金刚石涂层的 5 倍。虽非最锋利刃口,但 CVD 金刚石涂层因更厚金刚石层,寿命远超其他金刚石涂层。
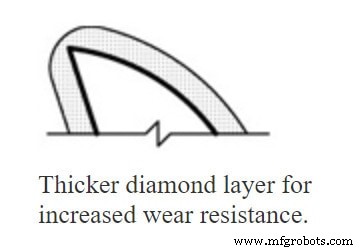
虽 CVD 涂层刀具初始成本高于无涂层刀具,但 CVD 刀具寿命显著更长,使单件成本大幅缩减。在石墨等难加工磨蚀材料中,无涂层硬质合金刀具极短时间内切削刃即被磨平。CVD 涂层刀具让你领先竞争对手,减少换刀停机,最终实现大幅成本节约。
总体而言,石墨虽难加工,但配合正确切削刀具和合理转速进给,即可高效产出优质零件。Harvey Tool 提供多种规格 CVD 涂层铣刀,涵盖不同直径、伸长、切削长度,确保应对各类工况。
数控机床