


铣刀故障诊断专家指南:预防磨损与断裂
铣刀的预期寿命取决于其用途、材料专用性和涂层。对机加工人员而言,过早磨损和刀具断裂是易避免的棘手问题。这些问题会导致工件表面质量差、机床停机甚至工件报废。理解刀具在主轴中面临的问题是排查这些问题的关键第一步。
过早刀具磨损
成因
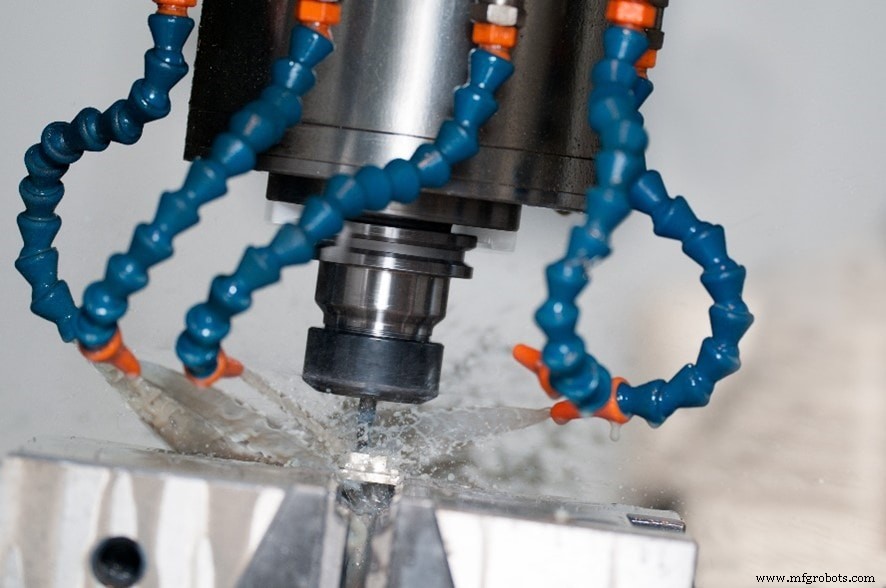
铣刀过早磨损是机加工人员最常面临的问题之一。切削速度超过刀具推荐值,或有趣的是,铣刀转速和/或进给过轻时,均会导致刀具磨损问题。
此外,硬质和天然磨蚀性材料在未使用合适刀具涂层时会严重损伤切削刀具。涂层为切削刀具和切削操作扮演多重角色,包括提供耐磨性和辅助切屑排出效率。
其他常见过早磨损成因包括使用错误螺旋角、切屑再切削。
对策
解决这些问题相对直接。针对切削速度和进给不当,机加工人员有多种选择。首先降低主轴转速可纠正切削速度过快。其次,查阅制造商提供的转速进给表调整参数,可实现刀具正确使用,同时解决切屑再切削问题,并调整切深(DOC)和/或冷却液/气体以妥善排屑。最后,选择适合工况的螺旋角和涂层可获得最佳刀具寿命和性能。
铣刀刃口崩刃
成因
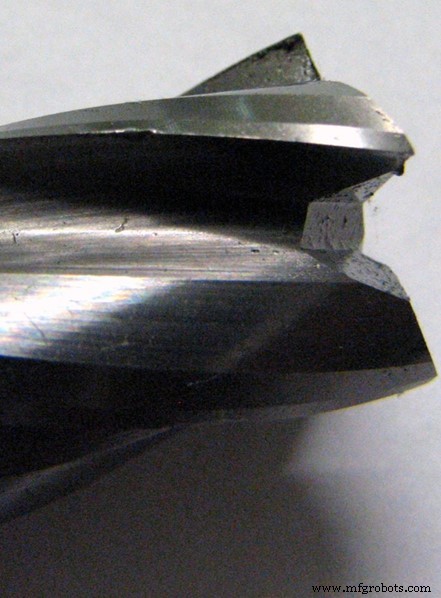
铣刀刃口崩刃常见于激进和刚性加工。进给率过激进(持续加工和初始切削均如此)时会出现此情况。过大的轴向切深(DOC)是刀具崩刃另一常见成因。
对策
崩刃问题对机加工人员易于解决。降低整体和初始进给率可减轻切削激进度。减小轴向和/或径向切深是针对过激进刀具路径的另一对策。
关于刚性,若刀具本身有问题,机加工人员应更换刀柄、加深刀柄夹持深度或使用更短刀具。重新夹紧工件和/或改善整体装夹设置也可解决。最后,机加工人员应检查主轴跳动。
刀具断裂
成因
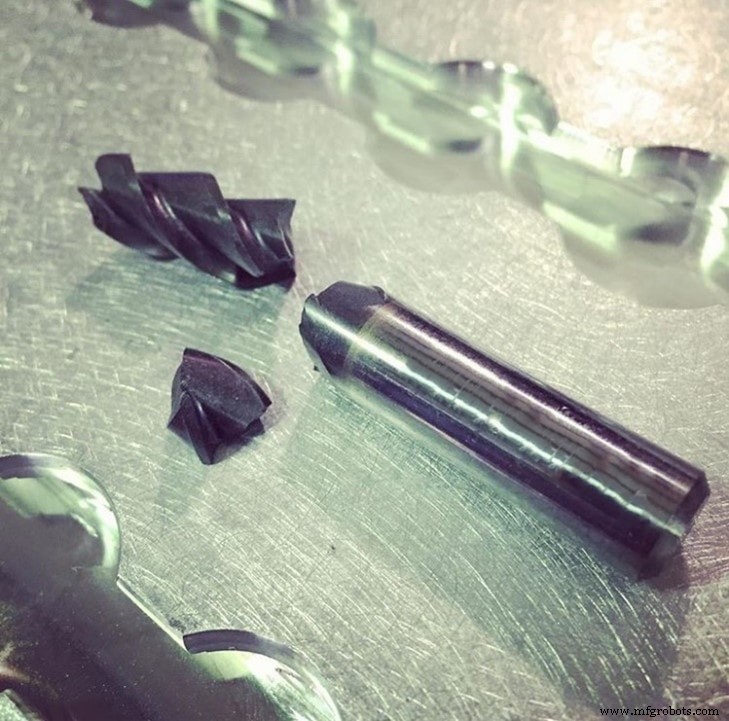
与刃口崩刃类似,激进进给率和过大切深会导致刀具断裂。极端刀具悬伸是刀具断裂主要驱动因素。切屑堵塞也常见于刀具断裂。另一主要成因是铣刀过度磨损。
对策
降低进给率和轴向/径向切深对解决刀具断裂至关重要。这表明刀具路径对所选刀具结构过于激进。针对悬伸问题,机加工人员应加深刀柄夹持或选择更短刀具。
针对切屑堵塞有多种对策:调整转速进给、增加冷却液或气压以妥善排屑。槽数少、排屑槽深的刀具排屑更易。此时选用少槽刀具也可对抗切屑堵塞。最后,及时重磨刀具可解决因过度磨损导致的断裂。
切屑堵塞
成因
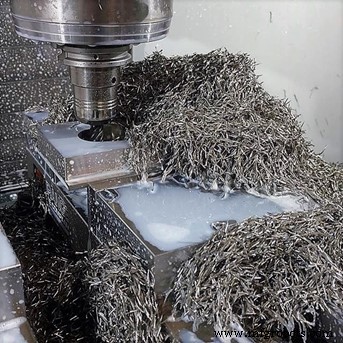
切屑堵塞是刀具断裂驱动因素,早期解决是加工成功关键。这由超出刀具能力的激进转速进给导致。排屑槽过小无法容纳产生的切屑也会导致堵塞。最后,冷却液量和压力不足无法使切屑妥善排出。
对策
首先,机加工人员应查阅刀具制造商转速进给表并考虑降低参数。使用少槽铣刀可通过让切屑妥善排出防止堵塞。增加冷却液量和压力、将喷嘴重新定位更靠近切削点,也有助于妥善排屑。
颤刀
成因
刀具颤刀是导致工件报废的简易方式。颤刀可能发生在断裂前,因此解决方案相似。虽无法完全避免振动,但将其最小化对加工成功至关重要。
刚性不足和激进刀具路径是主轴处颤刀常见成因。刚性缺失不限于刀具本身,也可能源于工件和机床。选择不当刀具几何形状也会导致不必要振动。
对策
降低转速进给及轴向/径向切深是解决颤刀问题关键。若刚性不足是成因,机加工人员必须确定来源。更换刀柄、加深刀柄夹持、使用更短刀具常能解决。颤刀情况也应检查主轴跳动。最后,重新夹紧工件和/或改善整体设置有助于解决此类成因。
毛刺
成因
毛刺在加工中常见,导致机加工人员完成后需费时手工去毛刺。虽常见,但导致过多毛刺有多种成因。首先,加工中不正确的转速进生会产生毛刺,钝化的铣刀刃口和错误螺旋角也会导致。
对策
若加工出现毛刺,应先查阅刀具正确转速进给并考虑降低。最后,采用顺铣加工策略并改用正确螺旋角将见效。
表面质量差
成因
良好工件表面质量对所有机加工人员成功至关重要。反之,表面质量差常导致工件报废和烦恼。通常由进给率过激进和转速过低(相对于刀具和材料)导致。就进给率而言,激进切深会划伤工件导致表面差。最后,完美场景下适当锋利的刀具能获得极佳表面。刀具面临过度磨损时,工件表面会恶化。
对策
降低进给率和切深对确保良好表面质量至关重要。提高刀具转速(RPM)也有助于获得更好表面。最后,使用适当锋利或及时重磨的刀具可缓解表面质量烦恼。
尺寸精度差
成因
工件尺寸精度对机加工人员和车间成功至关重要。当尺寸精度差困扰任务时,机加工人员应调查多个方面。激进切深、刀具刚性和机床刚性均为常见成因。
对策
减小轴向和/或径向切深是解决尺寸精度问题的重要第一步。若刚性不足是问题,机加工人员应检查、检测并修复机床、刀具、刀柄和夹具。此外,使用更多槽数的刀具也可解决此问题。
总体而言,多种铣削问题可能影响即使最资深的机加工人员。正确识别问题是核算这些问题的关键第一步。一旦识别出问题,理解其背后主导成因将引向正确解决方案。
数控机床