


严苛公差掌控:精准制造实证策略
大批量生产中,机加工人员最大困难之一是让刀具在孔、壁、螺纹上保持必要公差。通常这是迭代过程,繁琐压人,尤其对新手。虽每个任务挑战独特,但遵循经验法则可确保零件满足精度要求。
什么是公差?
公差是零件或切削刀具某尺寸允许变动范围。绘制零件图时刀具公差不可忽视,因刀具公差导致零件尺寸变异。零件公差必须等于或大于刀具公差以保证零件精度。
切削刀具公差常应用于刀具最关键尺寸:刀具直径、刃长、柄径、全长。选刀时,选坚守严格公差标准、批次一致性可靠的品牌至关重要。Harvey Tool 和 Helical Solutions 等制造商显著标示多项关键尺寸公差并全检每把刀具确保符合公差。下图为 Harvey Tool 微型铣刀——平底——短刃/标准系列表头。
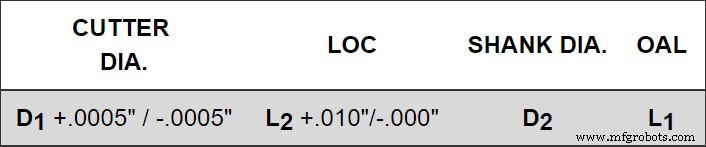
公差创造可重复性和特异性,在千分之一英寸定成败的行业尤为重要。微型刀具领域 Harvey Tool 经验丰富,设计制造直径小至 .001 英寸刀具。
公差如何应用?
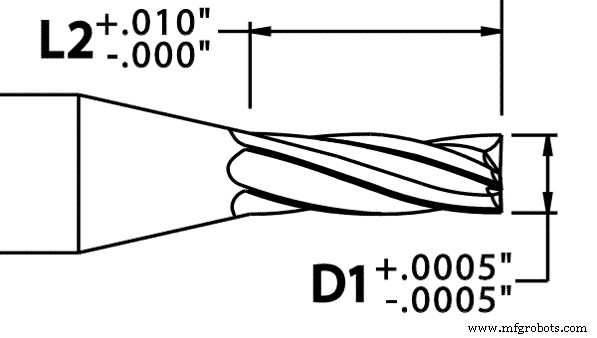
查看公差有上下限,即刀具尺寸可偏离标称值上下范围。如下例,.030 英寸刀具直径尺寸范围在 .0295 至 .0305 英寸之间。
孔加工中保持公差
孔常要求最严尺寸公差,因通常需与配合件完美对齐。保持公差首要步骤:测试机床和刀具跳动。这个简单却常被忽视的步骤能为机加工人员节省大量时间烦恼。
定心钻
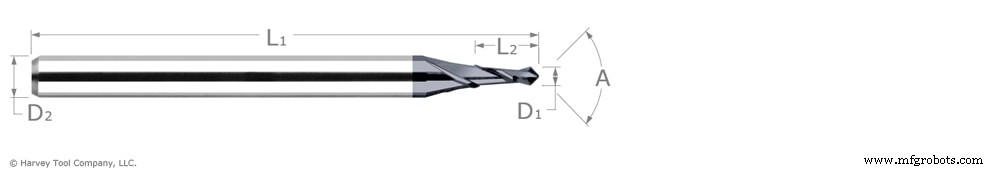
定心钻让钻头有极精确起始点,最小化偏离游走。加工不规则表面时尤其有益,因难以精准定位孔位置。
铰刀
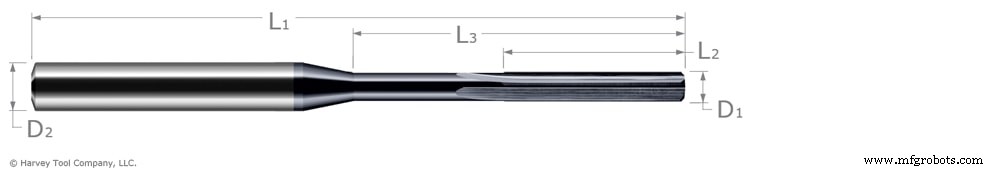
铰削适合极严公差要求,因许多微型铰刀公差比钻头严格得多。例如 Harvey Tool 微型铰刀无涂层公差 +.0000/-.0002 英寸,AlTiN 涂层 +.0002/-.0000 英寸。铰刀用倒角刃切削,在孔内去除极少材料将其修至尺寸。因铰刀切削刃极小,芯径更大,刚性更强。
壁加工中保持严苛公差
警惕偏向
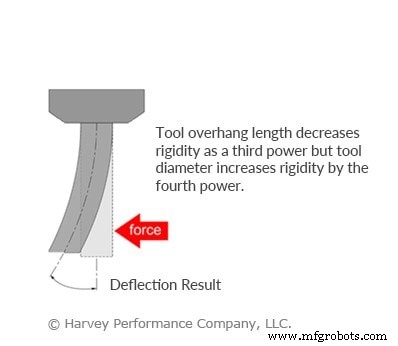
壁加工保持公差难点在于偏向——受力时刀具弯曲变形量。因偏向导致壁面出现角度时,选用长颈刀具减少刀颈偏向。进一步,采用更多轴向切深分步精加工以减轻刀具压力。表面光洁度公差需长刃刀具以最小化刀具路径痕迹。更多减少偏向方法见《刀具偏向及对策》。
圆角铣刀
圆角铣刀因无尖锐刃口,磨损比平底铣刀慢。使用圆角刀具可最小化刀具刃口崩裂,实现各切削刃均匀受力分布。因平底刀具尖锐刃口耐用性差、应力集中易开裂,圆角刀具刚性更强、引起公差变异风险更低。因此粗加工建议用圆角刀具、精加工用平底刀具以控制棱边公差。设计零件考虑可制造性时,若壁可做圆角而非直角,圆角壁更易加工、换刀更少。
螺纹加工中保持严苛公差
螺纹公差全靠排屑。排屑常被忽视:攻丝前孔内切屑未清除,刀具尖端可能干涉导致螺纹振动颤刀。这降低螺纹连续性、改变接触点。螺纹不连续可能是合格与不合格分水岭。因攻丝通常为最后工序(避免损坏螺纹),也增加前序工序残留切屑干扰可能性。
公差总结
若阅读本文后仍难以保持严苛公差,请咨询 Harvey Tool 或 Helical Solutions 技术团队,问题可能在机床外部。温湿度变化影响材料粘性,导致工件膨胀收缩。此外建筑地基因外界温度膨胀收缩,导致主轴跳动异常、振动不规则。
数控机床