


CNC 轮廓加工要点:五轴加工关键考量
什么是轮廓加工?
轮廓加工指在不规则或不平整表面创建精细表面光洁度。不同于平整零件精加工,CNC 轮廓加工涉及圆弧、曲面或其他独特形状零件的精加工。
CNC 轮廓加工与五轴加工
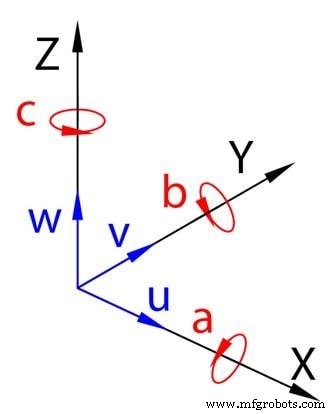
五轴机床特别适合轮廓加工应用。因轮廓加工涉及复杂独特零件精加工,五轴加工多轴运动允许刀具到达难达区域、遵循复杂刀具路径。
近期进展
先进 CAM 软件现可为机加工人员应用编写 G 代码(创建成品零件所需分步程序),极大简化轮廓加工应用。机加工人员无需花数小时编码,软件处理此步骤。尽管有这些进步,大多数年轻机加工人员职业生涯早期仍需自写 G 代码以获得宝贵机床能力熟悉度。CAM 软件对许多人是随时间获得的奢侈品。
先进 CAM 软件优势
节省时间
轮廓加工需极具体刀具运动和快速变化切削参数,免除机加工人员编写复杂代码负担,节省宝贵准备时间、减少加工停机。
缩短循环时间
生成 G 代码通过去除应用内冗余切削数分钟。软件定位极具体需加工区域而非重复加工已加工区,最大化效率。
提高一致性
与 CAD 软件(如 SolidWorks)捆绑的 CAM 程序在一致性和处理复杂设计能力方面通常最佳。CAD 软件帮助生成零件,CAM 程序指导机床如何制造。
实操技巧
使用合适切深
轮廓加工前先粗加工,沿 Z 轴分步去除材料,为最终轮廓加工留有限余量。此步骤关键在于留适量轮廓加工余量——余量过多导致表面质量差或损坏零件刀具,过少导致循环时间延长、生产率下降、结果欠佳。
轮廓加工应去除 .010 英寸至刀具直径 25% 材料。轮廓加工中进给可能降低而转速增加,获得更平滑光洁度。也须铭记精加工过程中刀具切削刃与零件啮合量持续规律变化——甚至单次走刀内也变化。
选用最适合刀具
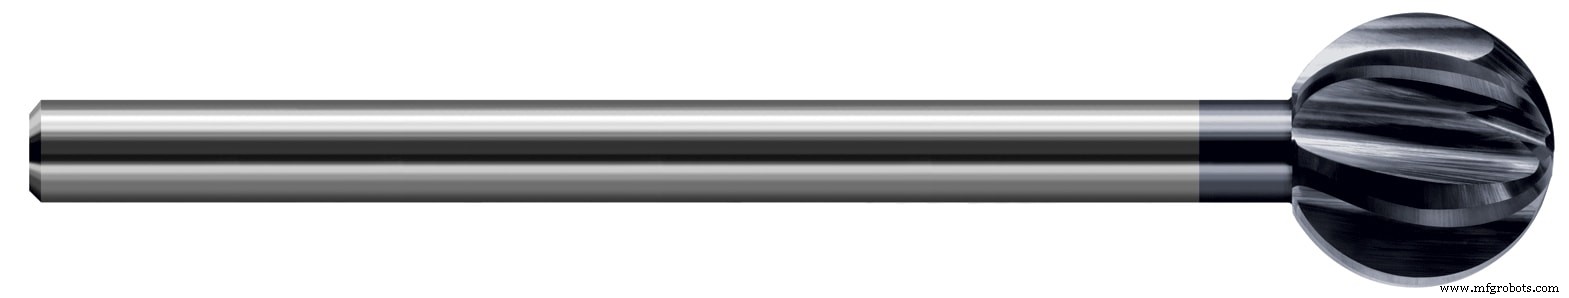
轮廓加工理想选刀始于选对刀具轮廓。大圆角或球头轮廓常用于此操作,因不留太多刀具路径痕迹,能有效沿零件表面平滑材料。倒角铣刀(即棒棒糖刀)具球头轮廓,是轮廓加工绝佳选择。例如 Harvey Tool 300° 减径柄倒角铣刀,高槽数利于浅切深表面质量,同时保持触达零件正反面难达区域能力。
核对 G 代码
先进 CAM 软件虽生成 G 代码节省时间金钱,但代码准确性对最终产品成败至关重要。机加工人员须排查错误刀具调用、过快急停靠近工件、需修正偏移等问题。开机前未核对 G 代码可能导致灾难性机床故障、数十万美元损失。
在 G 代码插入 M01——即机床停止等待机加工人员批准后继续下一步的标记——可帮助机加工人员确保操作下一阶段一切获批、或任何冗余设定在继续前被发现。
轮廓加工总结
CNC 轮廓加工常用于五轴机床,作为独特形状或复杂零件精加工操作。粗加工后,轮廓加工——常用倒角铣刀或球头铣刀——去除 .010 英寸至刀具直径 25% 材料,确保零件规格达标、获得精细光洁度。轮廓加工时仅按推荐切深切削、确保 G 代码正确、使用最适合操作的刀具。
数控机床
- 掌握维护领导力:执行与激励 —— 第三部分
- 制造业可持续发展终章:Senseye高层对话Green Business Bureau——衡量监测与ROI实战
- 制造业可持续发展实战篇(二):行动步骤、漂绿陷阱与预测性维护的绿色贡献
- 制造业可持续发展启蒙篇(一):定义、价值创造与怀疑论破解
- 理解电气谐波:第一部分——基础与影响
- PCB 布局关键策略:兼顾可靠性与成本效益
- 混合制造:增材与减材融合的单装夹成型新范式
- GD&T中的圆柱度:实现精准圆度与直线度
- CNC 加工尺寸约束全景指南:铣削包络、车削极限、后处理尺寸门槛
- 面向工业卓越的精密小零件加工服务
- 从车削到铣钻:CNC 车床功能演进与 Jesel Valvetrain 实践案例
- 物料编号/料号:库存管理与销售追溯的唯一身份标识