


顺铣与逆铣:如何选择正确的切削技术
铣削切削材料有两种截然不同的方式:逆铣和顺铣。这两种技术的区别在于刀具旋转方向与进给方向的关系。 逆铣中,刀具旋转方向与进给方向相反。顺铣中,刀具旋转方向与进给方向相同。
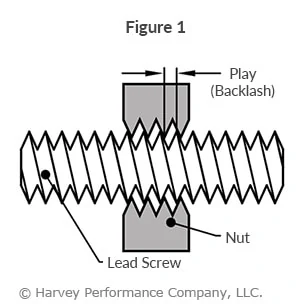
逆铣是传统切削方法,因消除了机床工作台丝杠与螺母间的回差(间隙)(图 1)。然而近期,顺铣被公认为接近工件的首选方式,因现代机床大多补偿回差或配备回差消除器。
关键逆铣与顺铣特性:
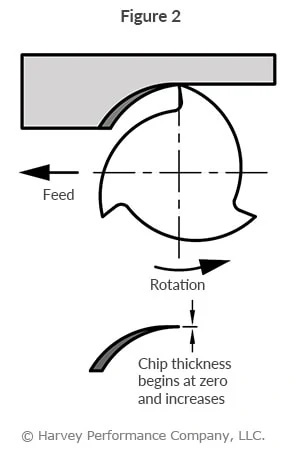
逆铣 (图 2)
- 切屑宽度从零开始增大,导致更多热量扩散进工件,产生加工硬化
- 切削开始时刀具摩擦更多,导致刀具磨损更快、寿命缩短
- 切屑被齿向上带起并落在刀具前方,造成表面瑕疵和切屑再切削
- 横向铣削*产生向上力,倾向抬起工件,需更复杂庞大的工装夹具来减小抬起力*
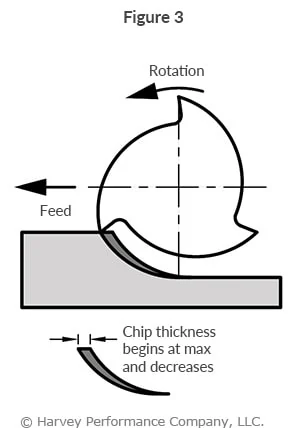
顺铣 (图 3)
- 切屑宽度从最大开始减小,热量更易传递给切屑
- 形成更清洁剪切面,减少刀具摩擦,延长刀具寿命
- 切屑在刀具后方排出,减少再切削机会
- 横向铣削产生向下力,帮助压住工件,配合这些力需求的工装夹具更简单
- 横向铣削是指刀具中心线与工件平行
何时选择逆铣或顺铣
顺铣通常是当今加工零件的最佳方式,因其减轻切削刃负载、获得更好表面光洁度、延长刀具寿命。逆铣中,刀具倾向切入工件,可能导致零件超差。
然而,尽管顺铣是首选加工方式,某些情况下逆铣是必要的。 例如机床不抵消回差时,应采用逆铣。此外,铸件、锻件或表面硬化零件(因切削从材料表面下开始)也应采用逆铣。
数控机床