


螺纹铣 vs 攻丝:哪种螺纹加工方式适合你的零件?
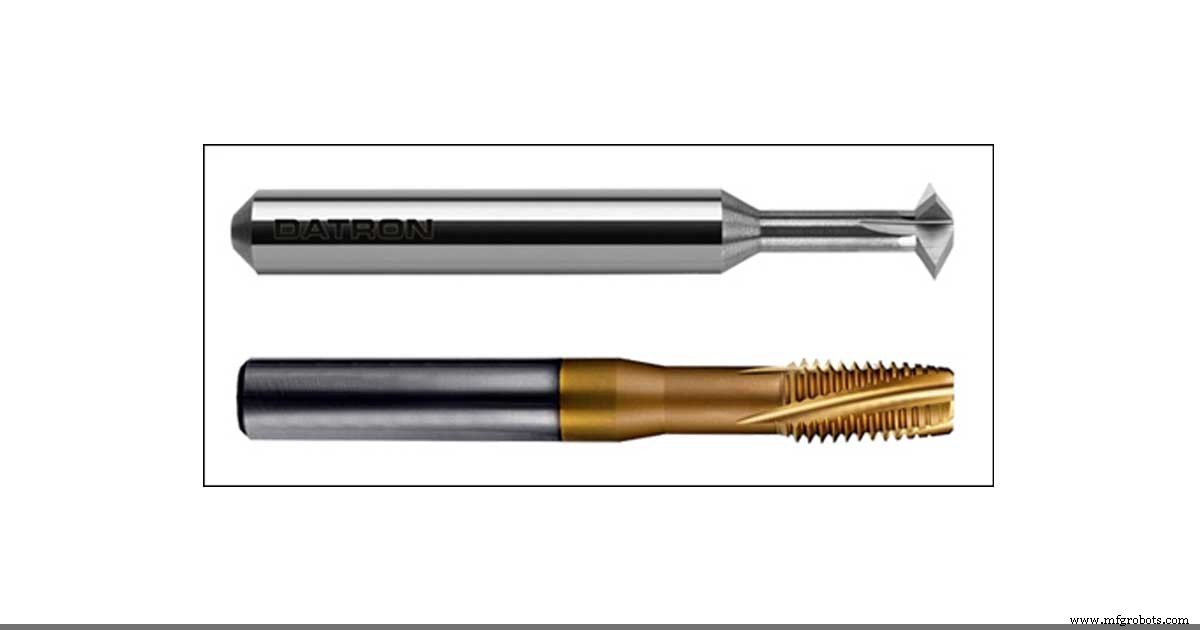
螺纹铣和攻丝有明显区别。本文解释各自优劣势,助你根据零件做明智决策。
攻丝:优势与劣势
攻丝最大优势是速度。配备刚性攻丝的高速攻丝中心,能在螺纹铣同等孔位所需时间的极小分数内完成攻丝。此外,攻丝能在钢等硬材料中加工更深孔。
显著劣势:每种孔径需不同尺寸丝锥。这会占用宝贵且有限的刀库位置。且为各种孔径切换丝锥会增加循环时间。
另一劣势:攻丝不允许调整螺纹配合。孔攻完后,螺纹尺寸位置定型。且刚性丝锥仅用于孔内螺纹,不能加工柱体或螺丝外螺纹。
最后,刚性丝锥前端设计为切入材料而非切出完美螺纹,因此最适合通孔攻丝,而非盲孔攻丝(孔在材料内部结束)。盲孔最深处螺纹由切入设计部分形成,非完美螺纹。要把这些区域加工成完美螺纹,需二次精加工刀具,导致循环时间更长。
经验法则:需要大量相同尺寸孔时,攻丝最佳。
螺纹铣:优势与劣势
螺纹铣主要优势是可控制配合。螺纹孔在高转速下铣削,刀具螺旋插入预铣孔。操作员能像用铣刀而非钻头做孔那样调整螺纹尺寸。螺纹尺寸公差严或需为喷涂等后处理留余量时优势明显。
此外,单把螺纹铣刀可加工宽范围孔径。降低刀具成本和换刀时间。螺纹铣刀还能加工内外螺纹、左右旋螺纹、大尺寸螺纹孔(如管螺纹)。后者免去投资大尺寸刚性丝锥攻大孔。
再者,螺纹铣刀让用户设计定制螺纹,无需投资昂贵且交期长的定制丝锥。加工薄料极浅盲孔螺纹时,螺纹铣刀能在极短距离内获得最大螺纹数。
唯一劣势:需配备高速主轴才能妥善螺纹铣,如我们高速铣床系列高达 60,000 RPM 主轴。
结论
若需更多灵活性、有多种螺纹规格类型、需调整螺纹配合,螺纹铣最佳。若追求速度,刚性攻丝是选择。
DATRON 提供覆盖各种螺纹尺寸范围的完整螺纹铣刀系列。还提供复合式螺纹铣刀,单次通过即加工孔和螺纹,免去先钻/铣孔、换刀、再攻丝的二次步骤,节省时间和刀具成本。
数控机床