


最大化刀具寿命:掌握斜坡铣入技巧
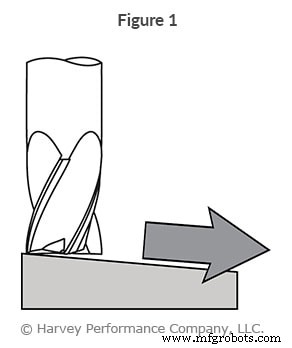
刀具寿命差和过早失效是每个加工应用的担忧。刀具路径选择——以及刀具如何首次进入零件——这种简单因素能产生巨大差异。刀具入切对整体成功影响巨大,因其是对刀具最苛刻的操作之一。 通过圆形或线性刀具路径斜坡铣入零件,是最流行且往往最成功的方法之一 (图 1)。下文将了解什么是斜坡铣入、其优势及适用场景。
观看微加工网络研讨会,让微小切削刀具发挥更长寿命
什么是斜坡铣入?
斜坡铣入指切削刀具同时进行径向和轴向运动,形成角度刀具路径。常用于需要创建封闭型腔(如型腔、雕刻、孔)时接近零件。此法消除了用铣刀或钻头钻入创建起始点的需求。 斜坡铣入在微加工中尤为重要,因即使切削力最微小的不平衡也可能导致刀具失效。
斜坡铣入刀具路径有两类:线性和圆形 (图 2)。
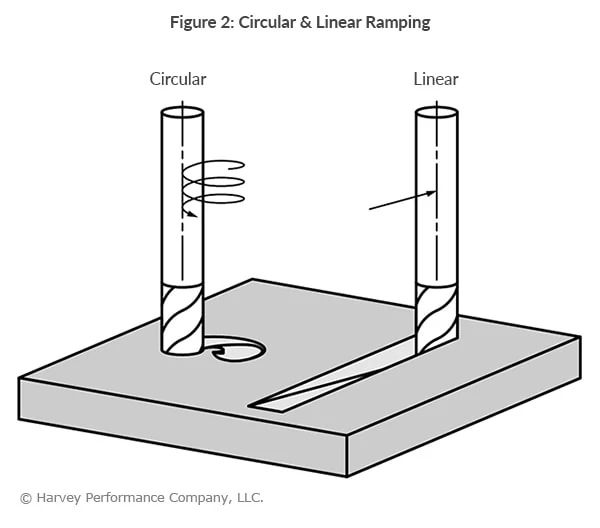
线性斜坡铣入 涉及切削刀具沿两轴运动(Z 轴和 X、Y 轴之一)。此法径向啮合显著增加,互补切削力分布在仅两轴上。
圆形斜坡铣入(螺旋插补) 切削刀具呈螺旋运动,啮合三轴(X、Y、Z 轴)。此法通常刀具径向啮合较小,切削力分布在三个不同轴上。这是推荐方法,因能确保最长刀具寿命。
建议起始斜坡角度:
软质/非铁基材料:3°-10°
硬质/铁基材料:1°-3°
斜坡铣入优势
刀具通过斜坡铣入方式进入零件时,逐渐增加深度,防止铣刀承受冲击载荷。这减少了不必要刀具断裂带来的成本。斜坡铣入产生的切屑比钻入小,排屑更快更易。结果可在更快参数下运行铣刀,缩短循环时间。 斜坡铣入还能腾出刀库空间,否则需占用钻头加工起始孔。
圆弧切入
圆弧切入在方法和优势上类似斜坡铣入,是另一种接近工件技术(见图 3)。
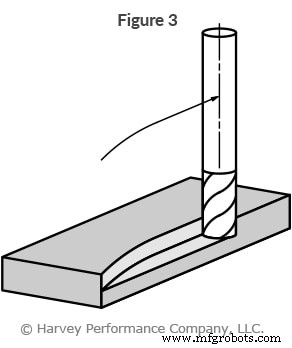
斜坡铣入从顶部进入,圆弧切入从侧面进入。铣刀铣削时遵循弯曲刀具路径(圆弧),逐渐增加刀具进刀时的负载,亦逐渐减小退出时的负载。这样避免了冲击载荷和可能的刀具断裂。
更多关于斜坡铣入、圆弧切入及其他刀具入切方法信息,请参阅 Helical Solutions 的《刀具入切类型》。
数控机床