


掌握公差叠加:精度与成本效率的最佳实践
公差叠加,也称公差累积,指各零件尺寸公差的组合。在零件尺寸标识公差后,重要的是测试该公差是否与刀具公差配合:上限或下限。公差叠加不当会导致零件或组件不准确。
公差的重要性
公差直接影响产品成本和性能。更紧公差使机加工零件制造更难、往往更贵。成本增加常因尺寸超差导致报废零件增多。高质量刀柄和更紧公差刀具成本也可能增加。
此外,不必要的紧公差导致制造时间更长,因加工中和加工后检验中为确保零件满足严格标准投入更多工作。
成功公差叠加技巧
避免使用不必要的过小公差
如前所述,更紧公差导致制造成本更高,因零件更难制造。成本增加常因尺寸超差报废零件增多。高质量刀柄和更紧公差刀具成本也可能增加。
此外,不必要的紧公差导致制造时间更长,因加工中和加工后检验中为确保零件满足严格标准投入更多工作。
小心不要过度标注零件尺寸
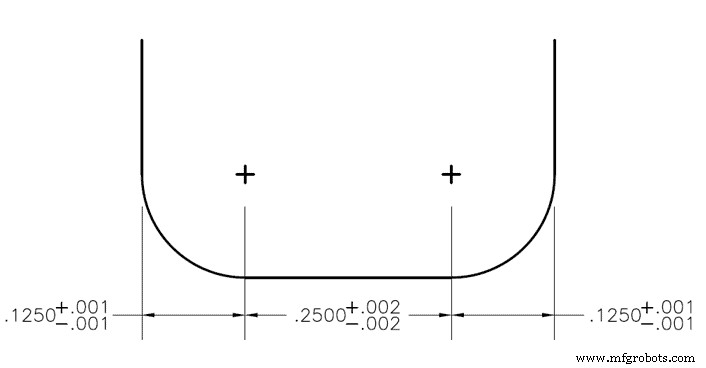
当零件每个特征都标上上下公差,过度标注可能成问题。例如,圆角铣刀左右圆角公差 +/-.001",中间平面公差 .002"。此时刀具直径公差窗口为 +/-.004",但零件标注时常误算。进一步对此标注公差会导致过度标注,必须用基准尺寸 "REF" 代替公差。
利用统计公差分析:
统计分析基于标准差,考察三个公差同时低于或高于标注槽宽的可能性。此概率用正态概率密度函数表示,见下图 2。通过结合设计中所有零件和尺寸概率,可基于零件尺寸和公差确定零件出现问题或完全失效的概率。通常此分析法仅用于四个或更多公差的组件。
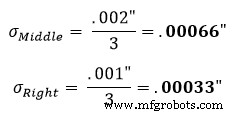
开始统计公差分析前,必须计算或选择公差分布因子。标准分布为 3。意味着大部分数据(此处公差)在均值 3 个标准差内。所有公差标准差须除以此公差分布因子,将其从分布 3 归一化为分布 1。完成后,取平方和根求组件标准差。
可类比用 3 种不同大小豆子煮咖啡。为煮好咖啡,必须先将所有豆子磨成同一尺寸才能加入滤纸。此处豆子是标准差,磨豆机是公差分布因子,滤纸是平方和根方程。这必需是因为某些公差基于公差范围紧度可能有不同分布因子。
统计分析法用于要求槽宽 .500" 公差 +/-.003",但圆角 (.125") 和平面 (.250") 无需精确只要能装入槽内的情况。此例有 3 个双边公差,标准差已知。因双边,从均值标准差就是 +/- 公差值。外圆角为 .001",中间平面为 .002"。
此例用公式 1 求各段标准差 (σ)。公式中 σ 代表标准差。
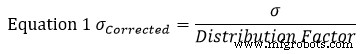
标准假设是零件公差代表 +/- 3σ 正态分布。因此分布因子为 3。用公式 1 算图 1 左段,其校正标准差等于:
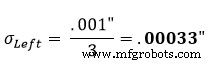
中段和右段重复此步:
得到这些标准差后,代入公式 2 求公差带标准差。公式 2 称平方和根方程。
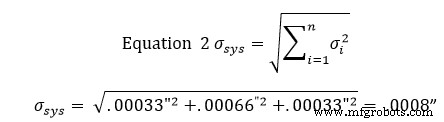
此时意味着 68% 槽宽在 +/-.0008" 公差内。乘 2 得 95% 置信窗口,乘 3 得 99% 置信窗口。
68% 的槽将在 +/-.0008" 内
95% 的槽将在 +/-.0016" 内
99% 的槽将在 +/-.0024" 内
这些置信窗口是正态分布数据点标准值。标准正态分布见上图 2。
统计公差分析仅用于 4 个以上带公差零件的组件。此简单分析未考虑许多因素。此例为 3 个双边尺寸,公差代表其从均值标准差。标准统计公差分析中,角度、跳动、平行度等变量引入修正因子。
您知道 Harvey Performance Company 品牌与行业顶级 CAM 软件供应商合作提供刀具库吗?
点击此处了解更多
使用最坏情况分析:
最坏情况分析是将零件所有公差相加求总零件公差的做法。执行此分析时,每个公差设为其范围内最大或最小极限。此总公差可与零件性能极限比较,确保组件设计正确。通常仅用于单一维度(仅单一平面,无角度)和零件数少的组件。
最坏情况分析也可用于选择合适切削刀具,将刀具公差加到零件公差得最坏场景。识别此场景后,机加工人员或工程师可做适当调整保持零件在图纸规定尺寸内。应注意最坏场景实际生产中极少发生。虽这些分析制造成本高,但保证所有组件正常功能,给机加工人员安心。此法常需紧公差,因最大条件下总叠加是设计主要特征。紧公差因报废增加、检验生产时间、这些零件用刀具成本加剧制造成本。
结合图 1 的最坏场景示例:
求下规格限。
左圆角
.125" - .001" = .124"
平面段
.250" - .002" = .248"
右圆角
.125" - .001" = .124"
相加得下规格限:
.124" + .248" + .124" = .496"
求上规格限:
左圆角
.125" + .001" = .126"
平面段
.250" + .002" = .252"
右圆角
.125" + .001" = .126"
相加得上规格限:
.126" + .252" + .126" = .504"
两者相减除二得最坏情况公差:
(上限 - 下限)/2 = .004"
因此此槽最坏情况为 .500" +/-.004"。
数控机床