


深腔铣削精通:防止刀具偏摆与优化排屑的策略
深腔铣削是一种常见但极具挑战性的加工操作。此类加工中,刀具具有较大的悬伸长度——即刀具从刀柄伸出的距离。深腔铣削最常见的挑战包括刀具偏摆、排屑困难和刀具伸达不足。
防止刀具偏摆
过大的悬伸是导致刀具偏摆的主要原因,源于刚性不足。除了直接导致刀具折断和工件报废外,过大的悬伸还会破坏尺寸精度,无法获得理想的表面光洁度。
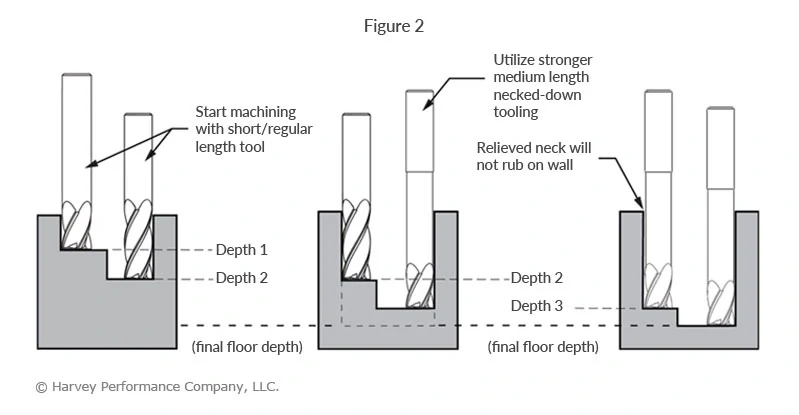
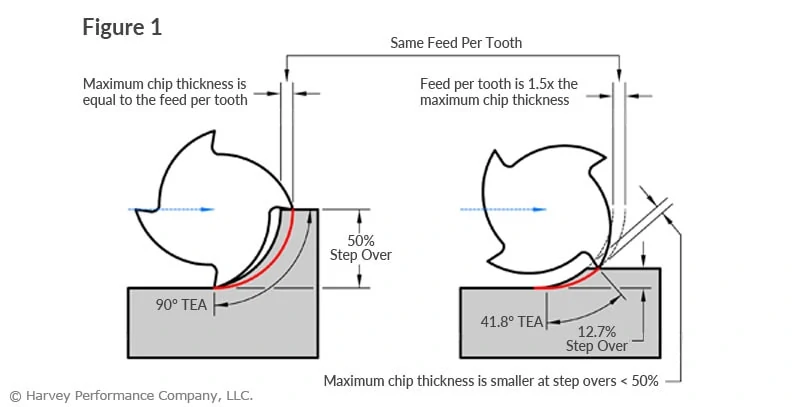
刀具偏摆会导致壁面产生锥度 (图1),造成尺寸偏差,工件极有可能无法使用。通过使用尽可能大的刀具直径、带颈部的刀具,并采用逐级降深、减小轴向切深 (ADOC) 的策略,可大幅减小壁面锥度 (图2)。
获得最佳表面光洁度
虽然增加分层次数和减小轴向切深适合深腔粗加工,但该工艺往往会在每个阶梯处留下痕迹。为获得优质表面,需配合轻微的径向切深,使用长柄、长刃精加工铣刀 (图3)。
达到所需加工深度
避免刀具偏摆和获得可接受光洁度是必须面对的挑战,但如果连所需深度都无法达到怎么办?无法达到所需深度可能源于刀具夹持器选择不当,或仅仅是缺乏足够长的刀具。
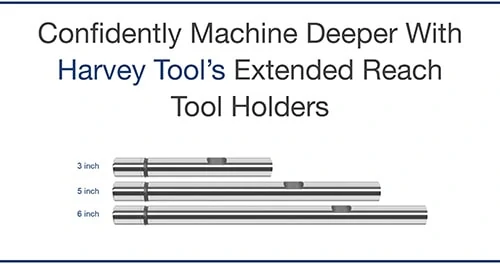
幸运的是,使用 Harvey Tool 的加长型刀柄可轻松延长刀柄的有效伸达,使加工深度最多可增加 6 英寸(约 152 毫米)。
搭配 Harvey Tool 加长刀柄,自信应对深腔加工
高效排屑
许多加工操作都面临排屑难题,但深腔铣削最为突出。深腔中切屑面临更多阻碍,难以排出,常导致切屑二次切削加剧刀具磨损,或因切屑堵塞刀槽而停机。
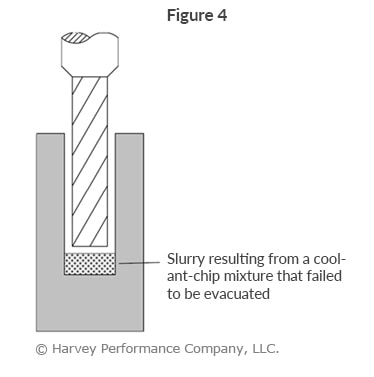
高压冷却液,特别是内冷(主轴中心出水),有助于排屑过程。 但若不考虑热量和润滑性,气冷是更好的选择,因为冷却液与切屑混合可能在深腔底部形成“浆糊” (图4)。加工硬质合金时会产生细小粉末状切屑,浆糊现象尤为常见,必须避免。
数控机床