


高效铣削中防止切屑变薄的有效策略
本文是高效铣削 (HEM) 系列博客之一。欲全面了解此流行加工方法,请查阅下方其他 HEM 相关文章!
高效铣削入门 I 高速加工与 HEM 对比 I 切深深度解析 I 避免四大刀具磨损类型 I 螺旋铣削入门
切屑变薄定义
切屑变薄是随径向切深 (RDOC) 变化而发生的现象,涉及切屑厚度和每齿进给量。这两个值常被混淆,实则为相互直接影响的独立变量。每齿进给量直接决定刀具进给速度,常称作英寸/齿 (IPT) 或切屑负荷。
立即下载免费 50+ 页《高效铣削指南》
切屑厚度
切屑厚度常被忽视。它指刀具切出的每屑最大横截面处的实际厚度。用户切勿混淆切屑厚度与每齿进给量,二者均直接关联理想切削条件。
切屑变薄如何发生
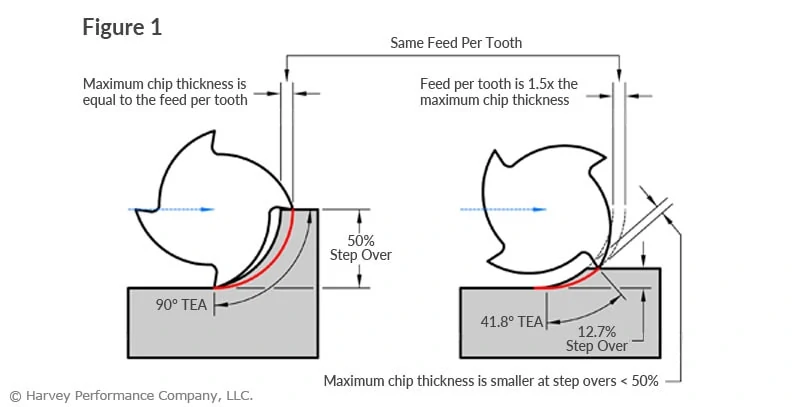
当采用 50% 步跨(图1左侧)时,切屑厚度与每齿进给量相等。此时每齿以直角切入工件,实现最高效的切削动作,最大程度避免摩擦。 一旦径向切深低于刀具直径的 50%(图1右侧),最大切屑厚度随之减小,进而改变应用的理想切削条件。这会导致工件表面质量差、循环时间低效、刀具过早磨损。 合理调整运行参数可大幅缓解这些问题。
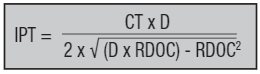
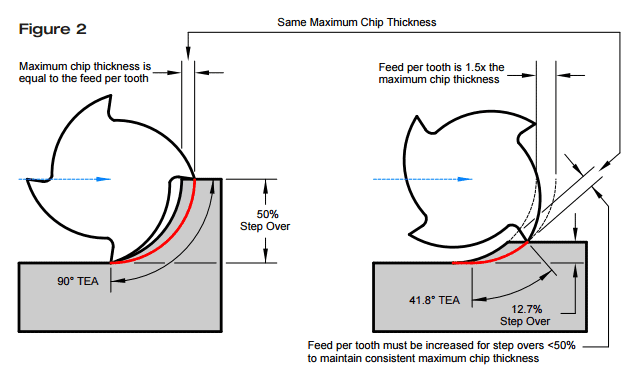
目标是通过在不同切深下调整进给速度,保持切屑厚度恒定。 可利用刀具直径 (D)、径向切深 (RDOC)、切屑厚度 (CT) 和进给速度 (IPT) 通过以下公式计算。切屑厚度取 50% 步跨时的推荐 IPT 值。求调整后进给速度只需代入所需数值解 IPT 即可。这能在不同切深下维持恒定切屑厚度。调整过程如 图2 所示。
每齿进给量 (切屑变薄调整)
长远收益
总结而言,切屑变薄调整的目的是充分发挥刀具性能。 保持切屑厚度恒定,确保刀具在任何切削中都发挥最大效能。其他收益包括:减少摩擦、提高材料去除率、延长刀具寿命。
数控机床