


打造更坚固 3D 打印件:完整进阶指南
制作 3D 打印件时,常需对整体或局部进行加固以提升强度和耐用性。受力类型可能包括压缩、拉伸、剪切、扭转或弯曲。
本文将探讨多种增强打印强度的方法:设计阶段优化、控制打印温度和速度、选择合适材料等。先简要总结增强打印强度的关键手段。
要让 3D 打印件更坚固,关键在于:确定合理的打印方向、增加壁厚和填充密度;同时可通过调整流速、降低打印速度、增加线宽、提高打印温度、甚至关闭冷却风扇来提升强度;最后可考虑使用尼龙材料并进行退火处理。
让我们开始!
从设计阶段入手
本节阐述设计对打印强度的决定性影响及利用方法。
通过应力分析识别高应力区域,可对这些区域局部加固和修改,从而以最小材料消耗和打印时间获得最大强度重量比。
第一步:仅在高应力区域增加填充密度。
其次:在高应力区域增加外壁/周壁层数至所需厚度。
内部加强也可行:在高应力区建模内部孔洞,切片软件会将其视为模型特征并以周壁方式打印,形成微型管状内部结构,改善该区域载荷分布。
影响打印强度的切片设置
切片软件将 STL 模型转换为打印机指令(G 代码),是 3D 打印流程的核心环节。其中的打印方向、温度、填充模式和密度等设置直接影响打印质量和强度。
打印方向
层向方向极大决定打印件强度。
层间界面是薄弱点:若施力方向平行于层向,极易导致断裂。因此在切片软件中摆放模型时,必须考虑受力方向,确保打印平面不与受力方向平行。
详细示例见本文。
壁厚(外壁/周壁层数)
外壁/周壁(名称因切片软件而异)构成打印件外表面,其打印方式与内部完全不同。
多项设置影响外壁打印方式,壁厚直接关联强度。切片软件通常将壁厚设置分为:壁厚和顶底层厚度。可设置壁宽(mm)或喷嘴绕行圈数,两者相关联。
顶底层设置类似,厚度指层高。为获得更强打印件,建议壁厚 2–3 mm,顶底厚度 1.6–2 mm。
填充模式
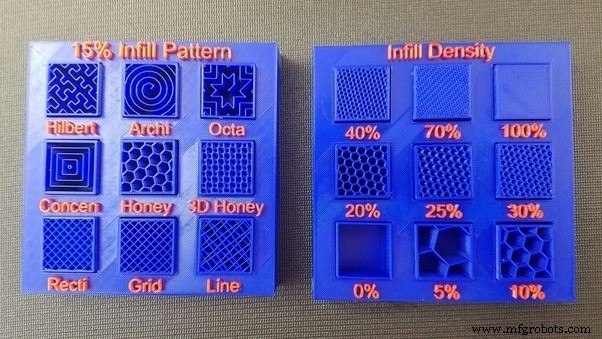
切片软件提供多种填充模式。
追求强度时,立方体、立方体细分、八面体、四分立方体、Gyroid 等模式优于线条、锯齿等低强度模式。
选择时需考虑受力类型、方向、材料消耗和打印时间。总体而言,约 50% 密度的蜂窝结构是最强选项。
详尽填充分析见本文。
填充密度
除模式外,密度也影响强度。填充越密集,承载材料越多,载荷分布越好,强度越高。
但 100% 密度并非总是最佳。需权衡打印时间、耗材用量和重量。
多少填充密度合适?
通常填充密度超过 75% 不再显著提升强度。50% 填充在某些情况下已接近 100% 强度。
降低层高
层高即每层挤出塑料的高度,关联打印细节/分辨率。
研究测试了 0.4/0.6/0.8 mm 喷嘴及不同层高,结论:层高越高强度越弱,从最小到最大层高强度差异约 3.5 倍。
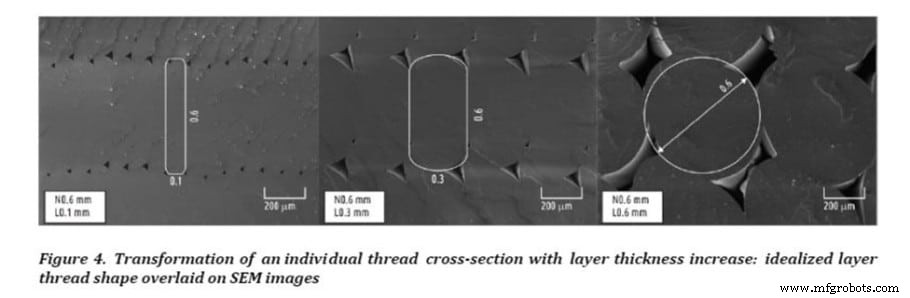
图中可见喷嘴直径关键作用:大喷嘴配合低层高可提供更宽层间接触面,形成更强层间结合,从而获得更强打印件。
增加线宽
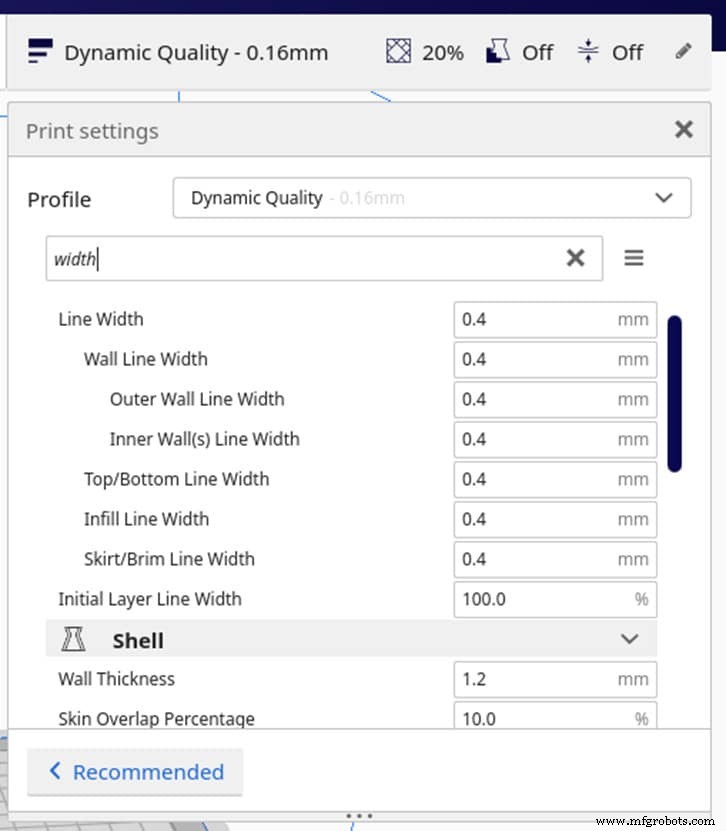
线宽即挤出线条宽度。更高挤出宽度需要更高喷嘴内压力将材料向两侧挤压。
该压力不仅向两侧挤压材料,还将层间压紧,改善层间粘结。线宽可表示为 0.4 mm 喷嘴的百分比。
观察发现:层间粘结和强度在 150% 时达到最大值,之后因表面过于粗糙和应力过大而下降。
调整流速
欠挤出导致间隙、缺层、微孔,削弱强度,可能源于流速设置不当。逐步增加流速直到改善可解决问题。
也可能过挤出,此时需逐步降低流速。层间分层同样削弱强度,增加流速可能有帮助。
降低打印速度
打印机处理特定速度的能力直接影响打印质量。高速移动产生显著振动,导致质量下降。因此降低打印速度在某些情况下是有效方案。
提高打印温度
更高温度意味着更好的层间粘结。
同时,过低温度易导致欠挤出,高温打印件因包含更多材料而更重,材料更多通常意味着更强。
但切勿盲目追求极高温度:会导致严重拉丝、内部气孔气泡、材料降解,反而削弱强度。
关闭冷却风扇
冷却风扇使材料快速固化防止变形。但过度冷却会导致层间粘结不良、分层。
关闭风扇潜在问题:桥接效果差、过热导致成品变形。
增强打印强度的理想切片设置
以下为 PLA 耗材的理想设置表:
| 参数 | 设置 |
| 打印温度 | 200–210°C |
| 热床温度 | 50–65°C |
| 层高 | 0.12 mm(越低越好) |
| 回抽 | 6 mm |
| 填充密度 | 50% 或更高 |
| 打印速度 | 30–50 mm/s |
| 首层速度 | 20 mm/s |
| 首层高度 | 0.2 mm |
| 首层风扇 | 0% |
| 其余层风扇 | 0%(追求最强时) |
| 支撑悬空角度 | 45° |
其他常用材料理想打印温度:
- ABS:230–240°C
- PETG:220–230°C
- TPU:220–240°C
理想热床温度:
- ABS:90–110°C
- PETG:70–85°C
- TPU:50–65°C
使用更强韧的耗材
材料直接决定强度和耐用性。强度方面,聚碳酸酯(PC)公认最强。正确打印时可制造极高强度、持久耐用的零件。
尼龙可与 PC 媲美,具备抗冲击、抗疲劳、耐热特性,且比 PC 更易打印。
PLA 和 PETG 是常用材料,比 PC 易打印。PLA 更刚性,PETG 更柔韧,抗冲击性更好(吸收冲击能量),但 PLA 拉伸强度更高。
下表展示不同材料在不同方向的冲击强度(J/m):
| 平向 | 横向 | 竖向 | |
| 聚碳酸酯 | 354 | 515 | 42 |
| 尼龙 | 325 | 249 | 60 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
PLA 与 PETG 详细对比见此处。
哪种耐材适合户外使用?
户外耐候需具备:抗 UV、耐温、耐水。
推荐户外材料:
- PETG:具抗 UV 和耐水性,适合户外。
- ASA:抗 UV、耐全天候、高玻璃化转变温度、耐冲击耐化学。
尼龙、PLA、HIPS 缺乏抗 UV 能力,长期户外会褪色变脆,不推荐。
详细信息见此处。
哪种耐材耐热性最好?
耐热温度指打印件熔化或开裂前所能承受的最高温度。
- 聚碳酸酯:强度高、耐用、耐热。玻璃化转变温度 150°C,成品可承受约 140°C。
- ABS:高耐热耐损。玻璃化转变温度 105°C,成品可承受接近 100°C(非长期)。
- PETG:耐热性良好且易打印,可承受 75°C。
更多耐材耐热对比见此处。
退火处理
退火可提升零件强度和耐用性。该过程增加塑料中大晶体结构数量,帮助更均匀地重新分布载荷和热能。
工艺:将零件置于玻璃化转变温度以上、熔点以下的特定温度下,保持 30–45 分钟。
详细信息见此文。
结论
如上所述,获得高质量强韧打印件有多种途径,通常需组合使用。
从设计阶段应力分析开始,配合合理切片设置,选择最适合的材料,即可获得高强度耐用打印件。
3D打印
- 硅胶3D打印入门指南:前沿生产技术全解析
- 材料喷射 3D 打印终极指南:精度、色彩与创新
- 掌握 TPU 3D 打印:柔性耐用零件完全指南
- 3D打印支撑结构专家指南:设计、使用与优化
- 金属3D打印2024全景指南:技术全谱系、应用图谱与商业价值深度解析
- 钛合金3D打印全解析:跨航天医疗汽车的应用版图、核心优势与前沿技术演进
- 评估工业级3D打印的可持续性:事实与迷思
- 掌握SOLIDWORKS 2019 3D纹理:创建逼真无层纹打印件
- 3D 打印材料选择专家指南:SLS、MJF、FDM、SLA 与 DLS™
- 仓库条形码实施:经验证实的分步蓝图
- 掌握仓库组织:分步指南最大化空间与效率
- 液压系统强化设计:从零部件到系统的九大耐久性提升策略