


专家切屑管理技术:最大化刀具寿命与生产力
不良切屑管理导致机加工人员面临刀具寿命缩短、表面质量差、安全隐患等问题,每年耗费企业无数生产工时和收入。以下是应对之道。
攻丝过程中的切屑堵塞导致螺纹质量差、刀具寿命缩短,甚至灾难性断裂。假设工件尚可挽救,最后一种情况需额外花费和时间,通过电火花成形(EDM)或机械方法取出断丝锥。
这种风险解释了螺纹铣削的流行——它不仅赋予机加工人员对螺纹加工过程更大控制力,还很大程度消除了切屑管理问题。
"螺纹铣削为内螺纹加工提供终极切屑控制,"Emuge公司产品总监Mark Hatch表示。
"攻丝是连续加工过程,在延性材料中产生连续切屑;螺纹铣削是间歇性过程,能将最韧材料打碎成细小、可控切屑,"他说。"这正是航空航天业及所有高价值零件车间偏爱铣削而非攻丝的原因,因其兼具精度和可预测性。"
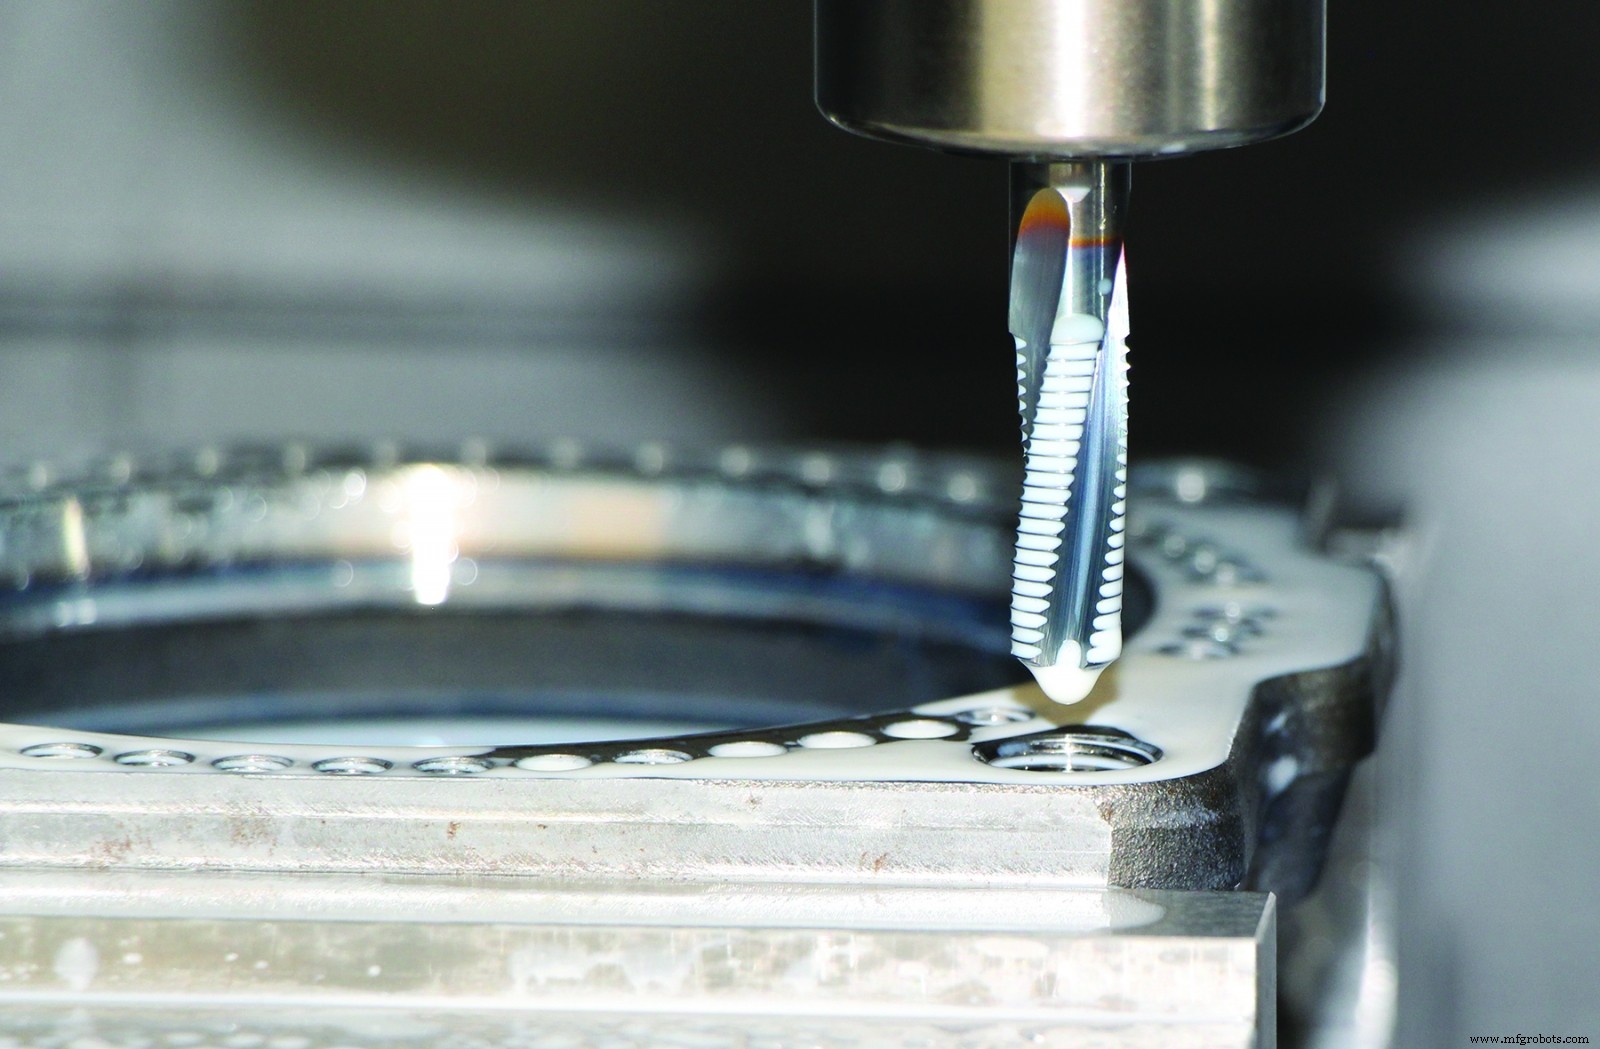
螺纹铣削及更多
Hatch指出,这一重要螺纹加工工艺近年变得更易实施。如今几乎所有CNC机床都配备螺纹铣削所需的螺旋插补功能,大多也提供内部冷却——最好高压施加——有效冲刷孔内切屑。CAM系统对螺纹铣削的友好度也大幅提升,消除了手动编程进退刀弧线的顾虑。
切削刀具本身也更高效。Emuge ZGF系列螺纹铣刀提供3×D长度,扩展加工深度。公司还提供多条螺纹铣刀产品线,含可转位系列,覆盖UNC、UNF、管螺纹、STI、微型和"巨型"螺纹。得益于Emuge及竞品提供的丰富高质量刀具,几乎没有无法螺纹铣削的场景,切屑控制问题可成往事。
成型攻丝的考量
尽管螺纹铣削优势众多,但非万能药。替代方案——攻丝——更快更简,因此仍是大批量应用、手动机床或车间因任何原因规避螺纹铣削时的首选。Hatch将告诉您,从切屑控制角度看,次优选择是冷成型或挤压攻丝,它位移材料而非切除。
"汽车行业大量使用冷成型进行气缸盖和变速箱部件深孔攻丝,因其能产生高强度、高质量螺纹并消除切屑相关问题,"他说。"唯一注意点:成型在螺纹牙顶留下极微小、近U形凹陷。某些医疗部件和食品加工设备中,这种瑕疵成为细菌聚集区,因此常禁用挤压成型螺纹。"
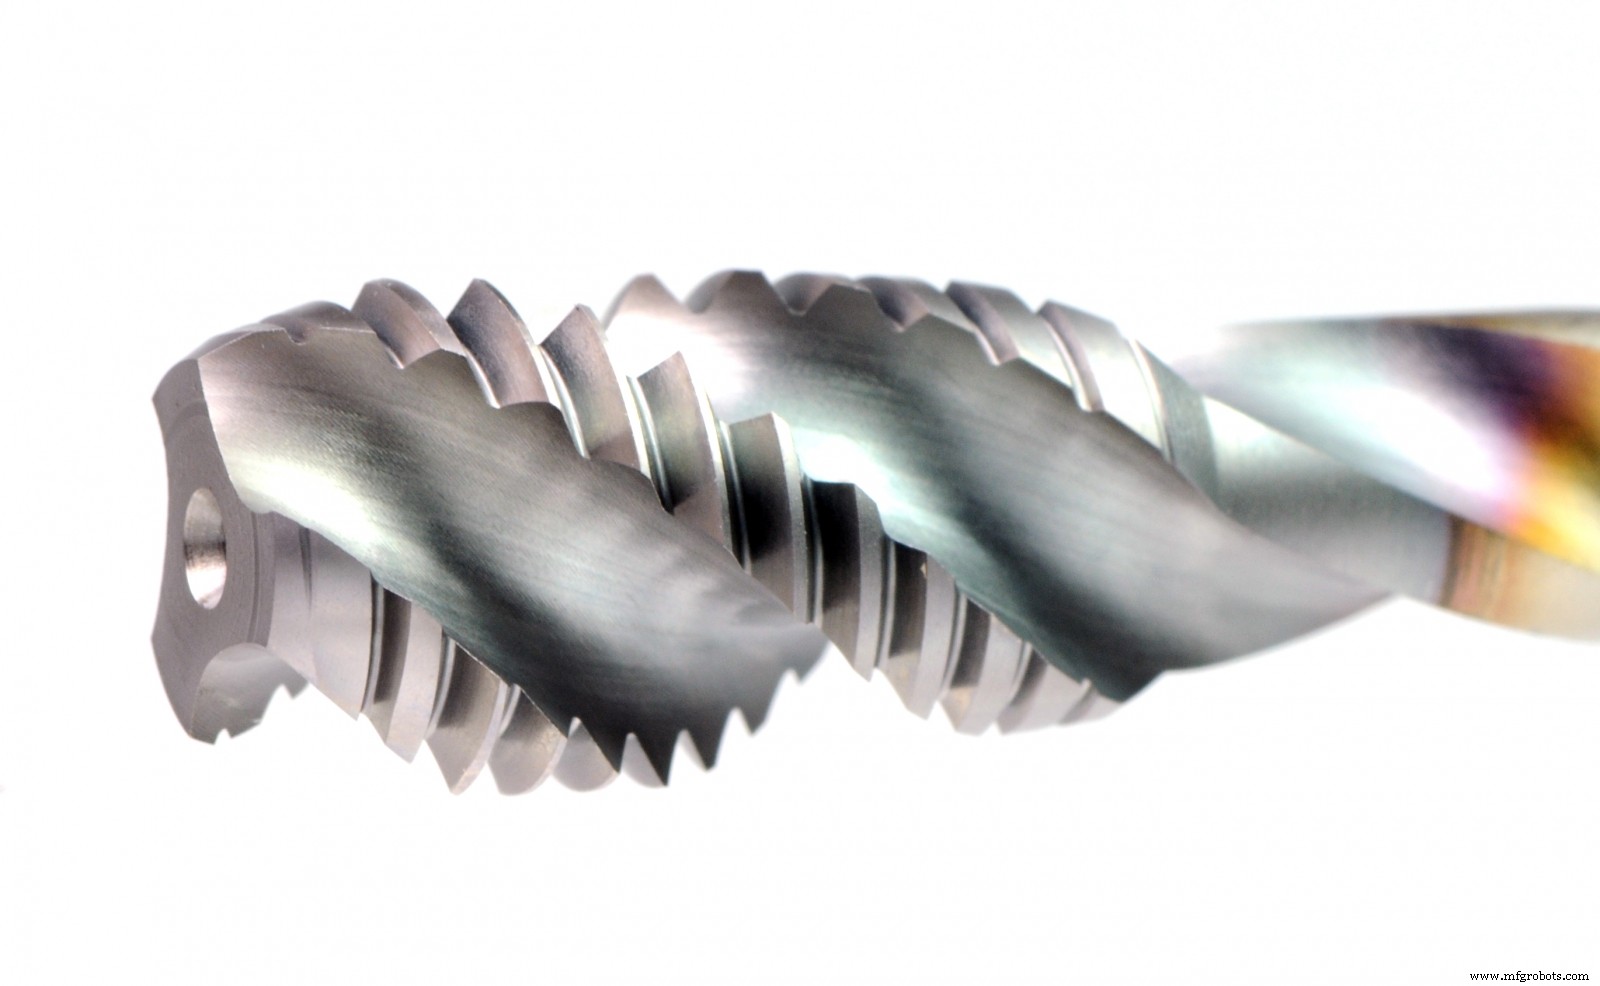
优秀的切削丝锥
若螺纹铣削和挤压成型均不适用,剩下切削丝锥。幸好Emuge等刀具厂商开发了广泛的通用和材料专用丝锥,即使在盲孔中也能出色地将切屑向上排出工件。OSG USA产品经理Kyle Matsumoto推荐A-Tap正为此设计。
他解释,A-Tap采用变导程槽设计,实现稳定切屑形成并加速排屑。结果是可预测的螺旋状切屑,截然不同于常干扰攻丝操作的扭曲"鸟巢"。刀具还拥有极锋利刃口,进一步稳定切屑形状并帮助消除咬结。两者共同创造光滑螺纹表面,减少后续切屑挂扣,同时提升零件质量。
"变螺旋角几何设计让我们能在丝锥倒角处——所有切削发生的地方——创造更锐利角度,"Matsumoto说。
"这不仅使切削动作更平滑,还能保持切屑紧凑,"他补充道。"槽尾螺旋角减小,加速切屑排出。A-Tap专为钢和不锈钢设计,在铸铁甚至35 HRC左右硬质材料中也表现良好。"
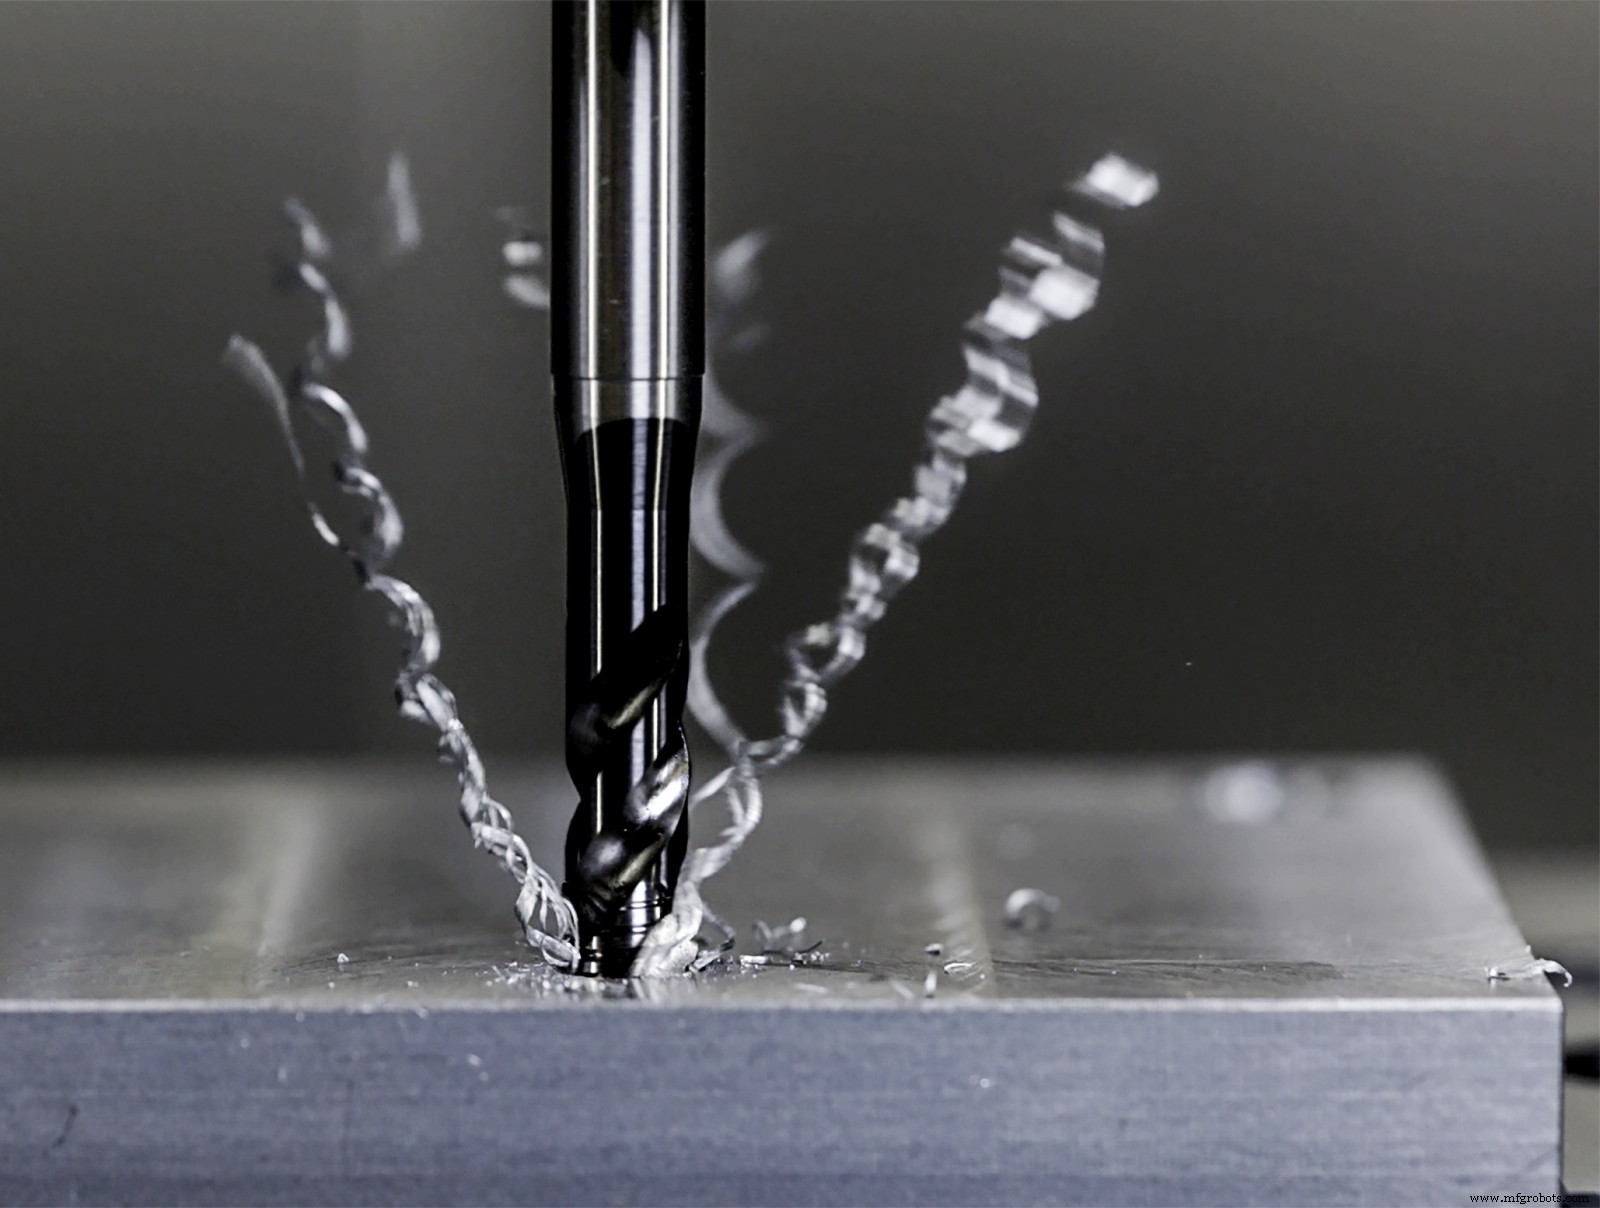
制造"快乐切屑"!
Guhring公司螺纹刀具产品经理Paul Motzel提供类似方案。公司Pionex系列丝锥提供切削和成型两种形式。视工具而定,通常采用Sirius或Slidur涂层降低摩擦助排屑。Pionex丝锥磨削后精修抛光,涂层后再抛光,全为提供光滑、强韧切削刃并延长寿命。他还提到成型版Pionex丝锥接触面积更小、有润滑槽,攻丝扭矩降低30%。
"多年前德国同事告诉我:好切屑是快乐切屑,"Motzel说。"意味着它有去处、有路可走. 考虑到或许90%攻丝问题与切屑相关,您会明白他一针见血。"
除先进涂层和刀具几何外,Motzel指出车间最常见错误是选错丝锥型式。
"直槽丝锥向前排屑,绝不能用于盲孔,即使孔底空间充裕,"他说。"它们设计为贯穿工件,若未贯穿,残留切屑可能楔入后角面后方,导致丝锥炸裂。"
"解决方案是:盲孔始终用螺旋槽丝锥,其更大螺旋角助推切屑排出工件;直槽丝锥留给通孔,"他补充道。
您有哪些切屑管理技巧、窍门和方法?评论区分享您的见解。
工业技术