


精通CNC批量加工:优化编程工作流
今日解答高频问题:如何为批量加工编程?
什么是批量加工?
“需在一个工装夹具上加工同款零件。首位置作为程序零点,还是需为每个零件寻找零点并存入位置记忆?”
视频如下: 真空吸盘固定板材,铝件批量加工演示。
CNC批量加工概念简单——同一零件单循环重复加工提升机床效率。但执行时会变复杂。多数CAM软件能阵列复制刀具路径,但主要缺点是生成超大文件,导致装夹装载耗时长。也可编宏程序:增量移动、重置零点后重跑刀具路径。但这涉及更多键盘敲击布局程序结构,拖慢切削节奏。存储多个工件坐标系到内存同理。
多重执行功能实现批量加工
所幸,DATRON工程师洞察机加工人员痛点,在next控制系统最新软件更新(v2.10)中推出“多重执行”功能化解。
多重执行两种模式:矩阵(网格)布局加工多零件,或工件零点(独立工件坐标系)。
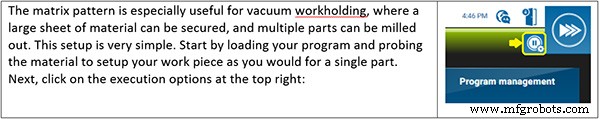
激活多重执行,选“In Matrix”布局模式。定义X/Y向零件间距、各方向件数。系统自动生成工件尺寸和总加工件数信息。点击OK,仿真验证间距正确性。
工件零点模式批量加工
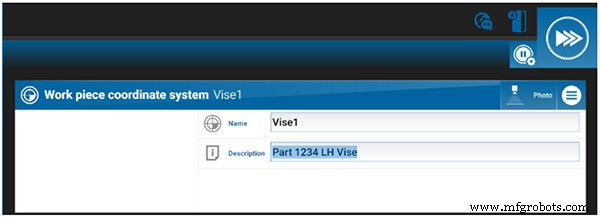
另一模式选“With Work Piece Zero Points”。适合多虎钳或其他工装固定、不共用同一板材的零件。设置同样简单。先加载程序,探测第一位置板材并设零点。存入内存:工件设置→工件管理→添加新位置到内存:
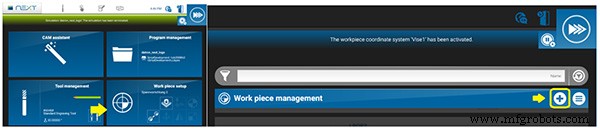
填写新位置信息,底部点击保存:
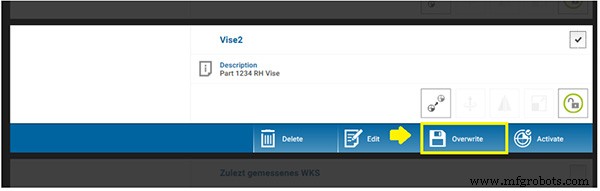
回到工件管理菜单,选刚创建的位置,选覆盖,将当前零点存入内存:
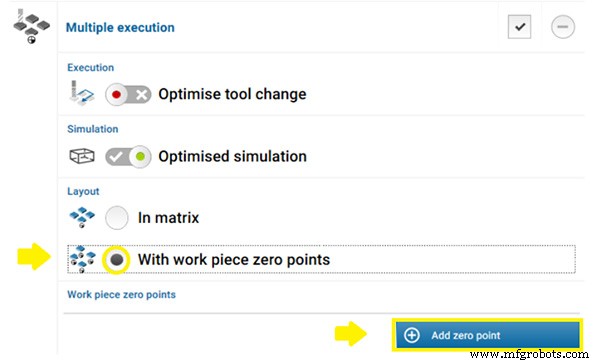
对每块待加工板材重复此操作。完成后回执行选项菜单。选“With Work Piece Zero Points”布局,点击添加零点:
全选前序位置,点击保存:
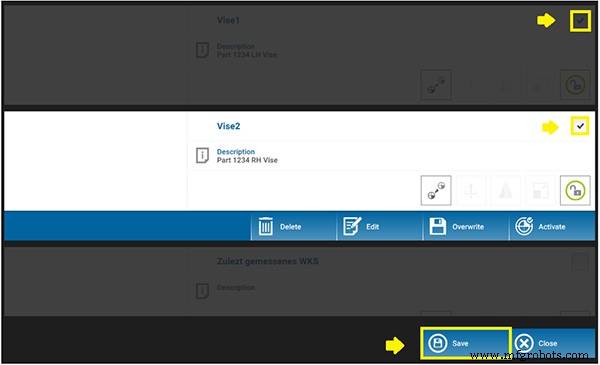
位置选定,可重排序或增减。否则点OK。仿真验证操作:
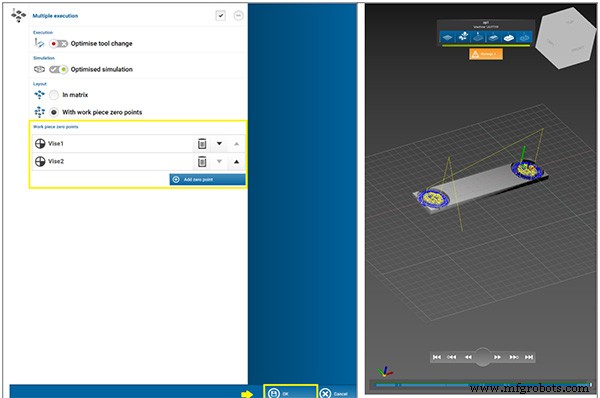
可进一步优化:执行选项菜单选“Optimize Tool Change”。跨所有零件复用主轴当前刀具再换下一把,减少换刀时间。
搞定——前端无繁琐设置,批量铣削比以往更轻松。
数控机床