


14 个经验证的设计策略,大幅降低 CNC 加工成本
在计算机数控(CNC)加工中,无论您是想制作单个原型还是进行大规模生产,首要任务往往是降低制造成本。幸运的是,设计决策可以帮助控制价格。只需遵循可加工性设计规则,您就能制造出既经济又符合功能设计要求的零件。
本文提供了大量技巧帮助您优化设计。我们首先分析推高 CNC 加工成本的因素,然后提供全面指南,给出 14 个经过验证的设计技巧,以降低项目成本。
CNC 加工成本是多少?
CNC 加工零件的报价由以下因素决定:
加工时间:加工零件所需时间越长,成本越高。加工时间通常是 CNC 的主要成本驱动因素,特别是在大规模生产中,简单的设计错误可能会损害规模经济效应。
启动成本:与计算机辅助设计(CAD)文件准备和工艺规划相关,启动成本在小批量生产中占比较大。好消息是这些是固定成本。如果设计和表面处理适合成本缩放,您可以通过应用规模经济原则来降低单件价格。
其他制造成本:为了定义严格公差或设计难以加工的特征(如极薄的壁厚),您可能需要特殊刀具、更严格的质量控制和更低的加工速度,这些都会增加总制造时间和成本。
材料成本:原材料价格及其可加工性极大地影响 CNC 总成本。在仔细考虑材料的同时优化设计,可以降低成本。
通过了解驱动 CNC 加工成本的因素,我们可以优化设计以降低预算。
如何降低 CNC 加工成本
1. 在内部垂直边缘添加圆角
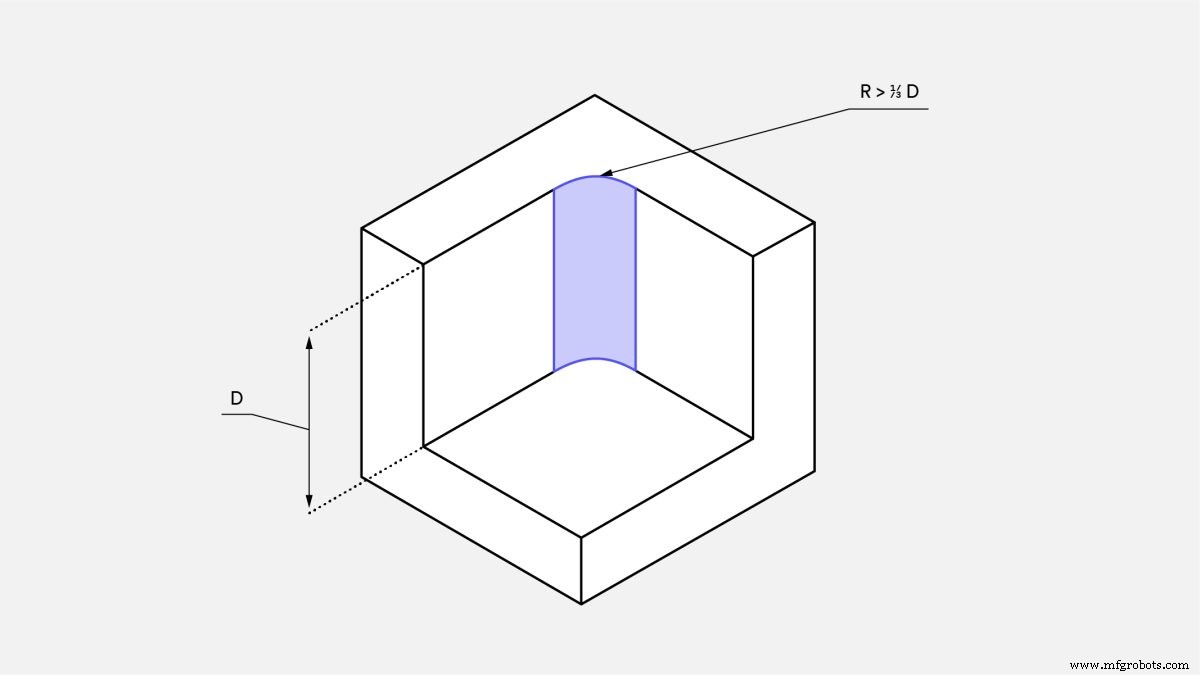
所有 CNC 铣削刀具都是圆柱形的,在切割型腔边缘时会产生圆角。使用较小直径的刀具可以减小圆角半径,但这需要多次低速走刀,因为小刀具无法像大刀具那样一次通过快速去除材料。这会增加加工时间和成本。
为将成本降至最低:
添加至少为型腔深度三分之一的圆角半径——越大越好。
所有内部边缘使用相同的圆角半径,以免更换刀具。
在型腔底部,使用较小的圆角(0.5 或 1mm)或完全不加圆角。
小贴士:理想情况下,圆角半径应略大于用于加工型腔的刀具半径。这能减轻刀具负荷,从而降低制造成本。例如,如果您的设计有深度为 12mm 的型腔,在角部添加 5mm(或更大)圆角,即可使用 8mm 直径刀具以更高速度切削。
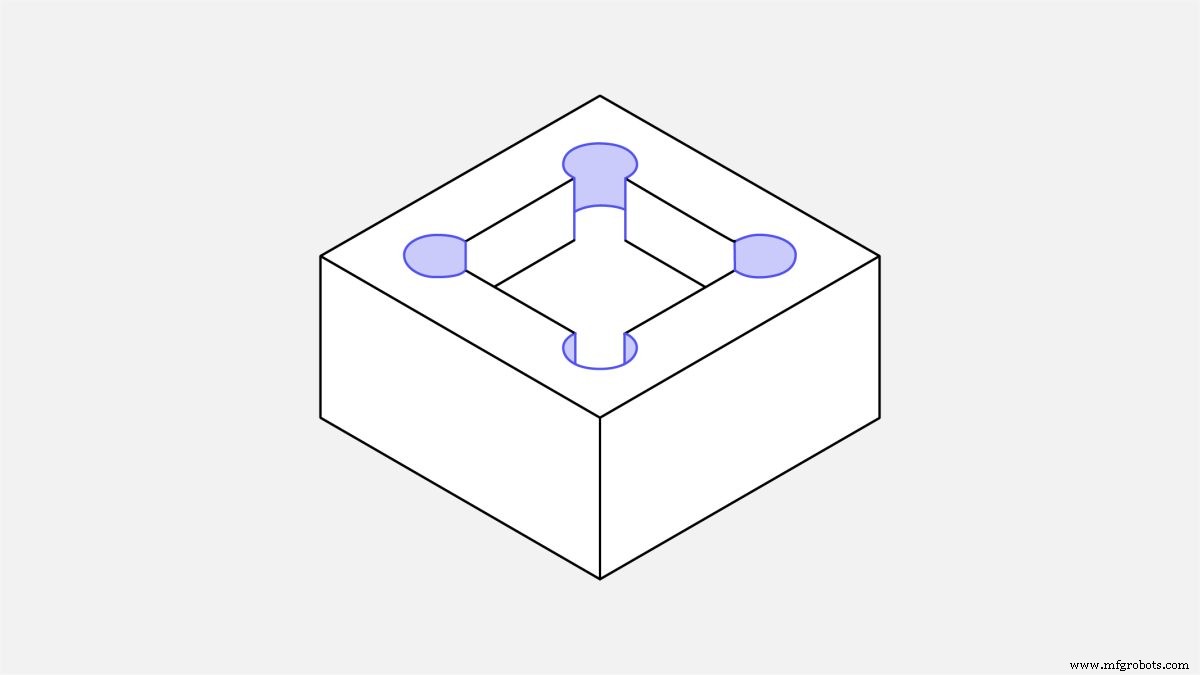
专业提示:如果需要锐利的内部边缘(例如矩形零件需嵌入型腔),不要减小内部边缘圆角,而应采用带有倒扣的形状,如下图所示。
2. 限制型腔深度
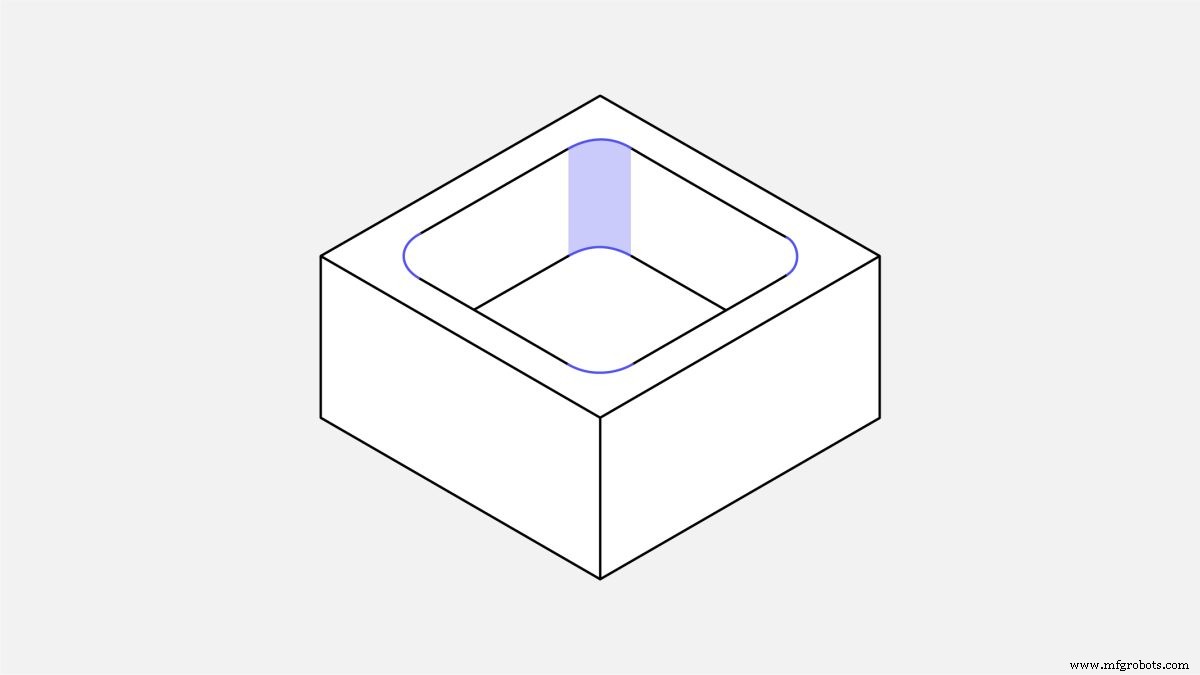
加工深型腔会显著增加 CNC 零件成本,因为必须去除大量材料,既耗时又浪费。
CNC 刀具的切削长度有限。通常在切削深度为刀具直径 2 到 3 倍的型腔时效果最佳。例如,直径 12mm 的铣刀可安全加工深度达 25mm 的型腔。虽然可以加工更深的型腔(深达刀具直径的 4 倍或更多),但这会增加成本,因为需要特殊刀具或多轴 CNC 系统。
为将成本降至最低:
将所有型腔深度限制在其长度的 4 倍以内——即 XY 平面上的最大尺寸。
相应调整内部圆角半径。如有需要,可参考技巧 1。
3. 增加薄壁厚度
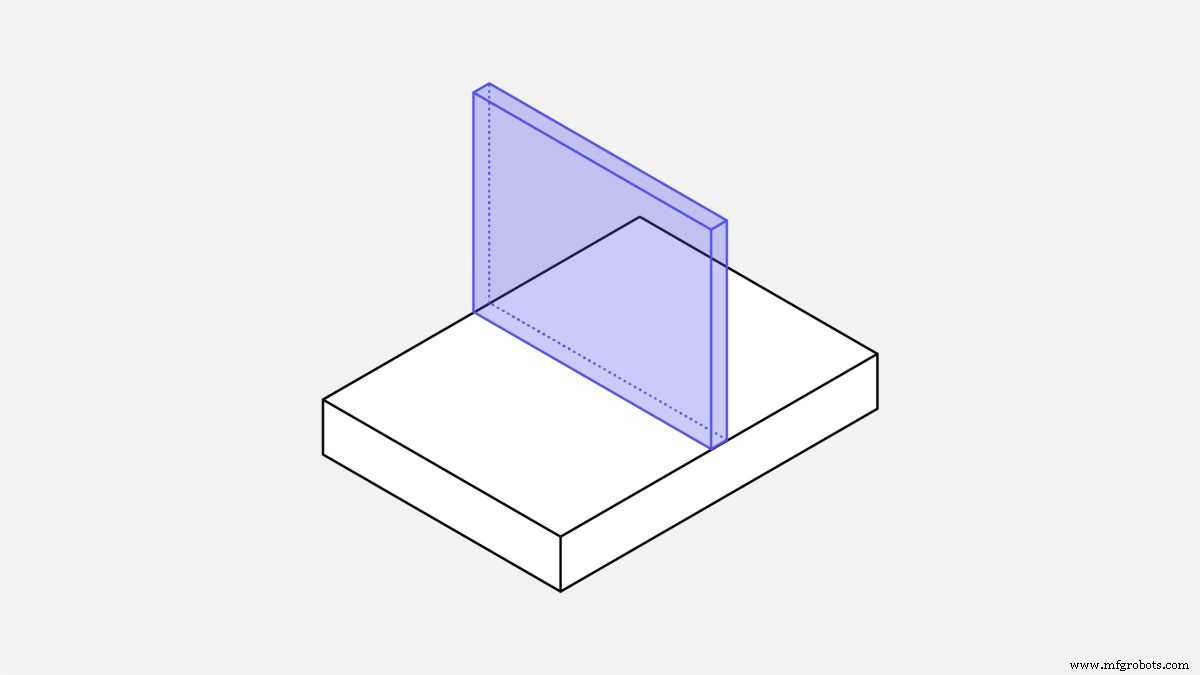
除非重量是主要考量,否则应制造厚实的实体截面,因为它们更稳定且加工成本更低。为避免加工薄壁时发生变形或断裂,需采用多次低切深走刀。薄壁特征也极易产生振动,精准加工极具挑战性,会大幅增加加工时间。
为将成本降至最低:
金属零件的壁厚设计为 0.8mm 以上——越厚越好。
塑料零件的最小壁厚保持在 1.5mm 以上。
小贴士:金属可达到的最小壁厚为 0.5mm,塑料为 1mm。请根据具体情况评估此类特征的可加工性。
重要:薄壁常在孔(和螺纹)靠近零件边缘时出现。设计 CNC 加工零件时请考虑这一点。
4. 限制螺纹长度
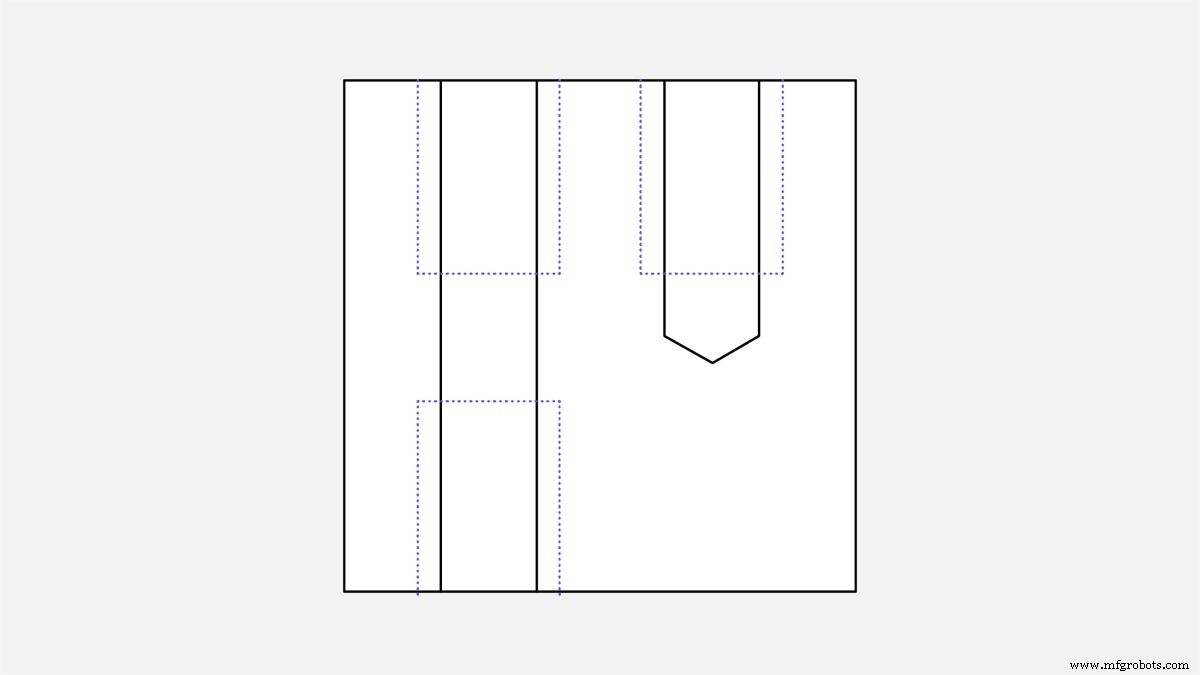
包含过长的螺纹会增加 CNC 零件成本,因为可能需要特殊刀具。螺纹长度超过孔径 1.5 倍并不能增强连接强度。
为将成本降至最低:
设计螺纹最大长度不超过孔径的 3 倍。
盲孔螺纹底部至少预留半个孔径的非螺纹长度。
5. 使用标准孔径
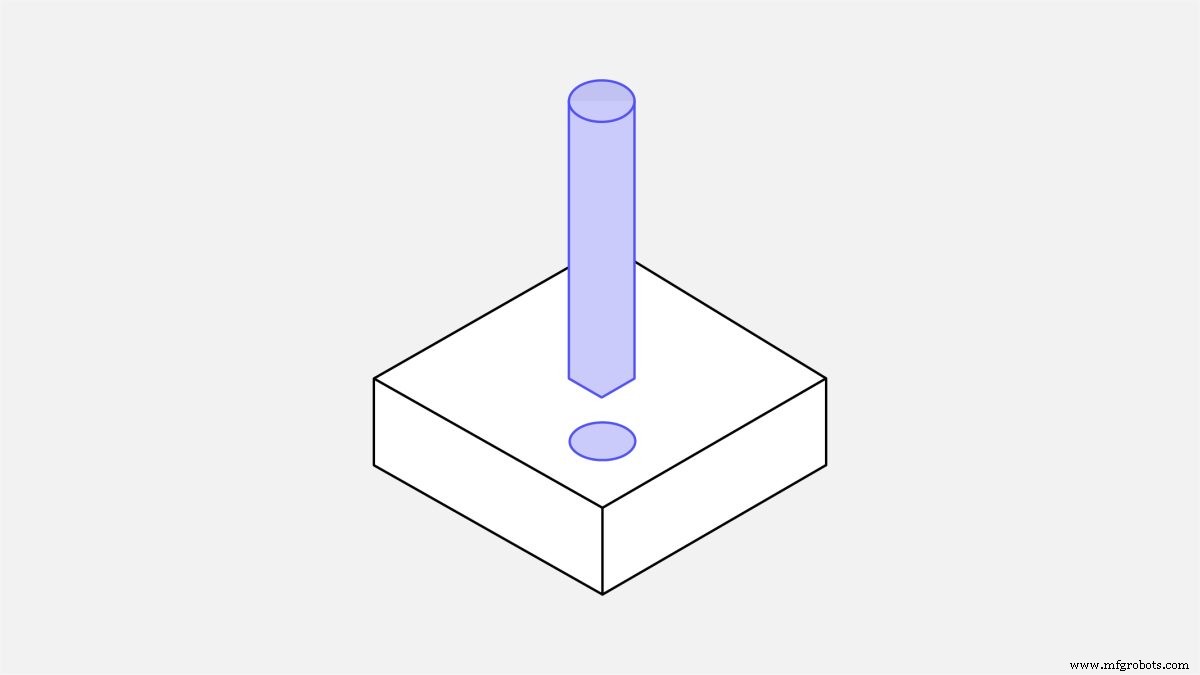
使用标准钻头可快速、高精度地加工孔。非标准尺寸需要额外加工步骤,从而增加成本。
尽可能使用通孔而非盲孔,因为通孔更容易加工。
将孔深限制在孔径的 4 倍以内。更深的孔(深达直径 10 倍)虽可制造,但可能因加工时间增加而推高成本。
为将成本降至最低:
设计孔径时,10mm 以下按 0.1mm 递增;10mm 以上按 0.5mm 递增。
若使用英制单位设计,请采用常规英寸分数或参考分数英寸钻头尺寸表。
6. 仅在必要时指定公差
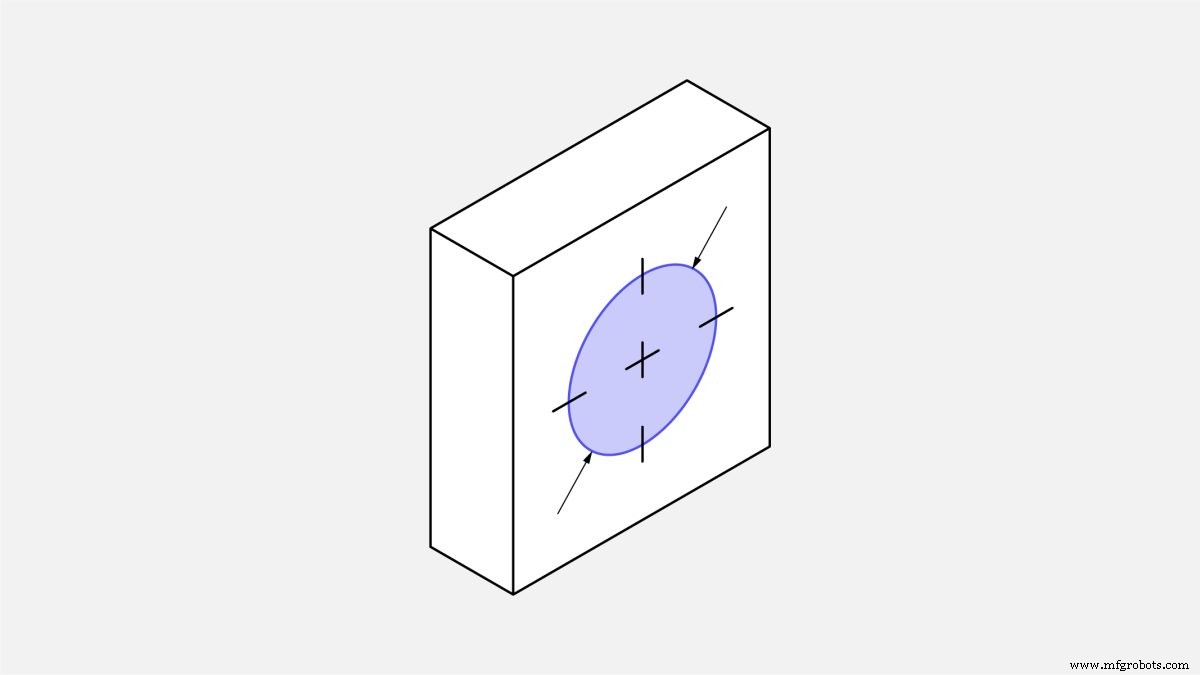
定义严格公差会增加特征加工成本,因此仅在绝对必要时才应指定。如果技术图纸未定义特定公差,零件将按标准公差(±0.125mm 或更优)加工,这足以满足大多数非关键特征的要求。
为将成本降至最低:
仅在绝对必要时定义更严格的公差。
定义单一基准(如两条边的截面)作为所有带公差尺寸的参考。
专业提示:在技术图纸中使用几何尺寸与公差(GD&T)可降低 CNC 加工成本。GD&T 包括平面度、直线度、圆度和真位度等特征,通常能定义较宽松的公差,但需要较高的设计知识才能有效应用。
7. 尽量减少机床装夹次数
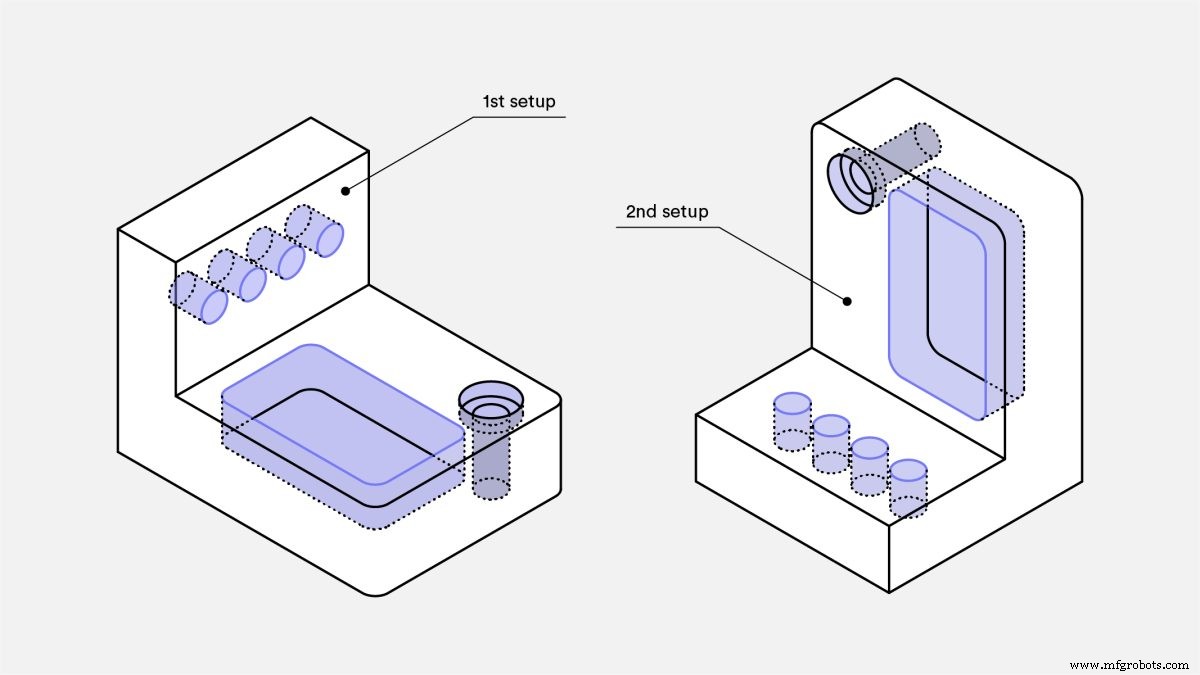
设计零件时应使其能在尽可能少的机床装夹中完成加工。理想情况下仅需一次装夹。例如,两侧均有盲孔的零件需要两次装夹,因为必须翻转才能加工另一侧。
旋转或重新定位零件会增加制造成本,因为通常需要人工操作。此外,复杂几何形状可能需要定制夹具,进一步增加成本。特别复杂的几何形状可能需要多轴 CNC 系统,成本也会随之上升。
考虑将零件分解为多个可在单次装夹中加工的几何体,后续再通过螺栓连接或焊接组装。这也适用于具有极深型腔的零件。
为将成本降至最低:
设计简单的 2.5D 几何形状,可在单次 CNC 装夹中完成制造。
如果无法实现,将零件分解为多个几何体,后续组装。
8. 避免高长宽比的小特征
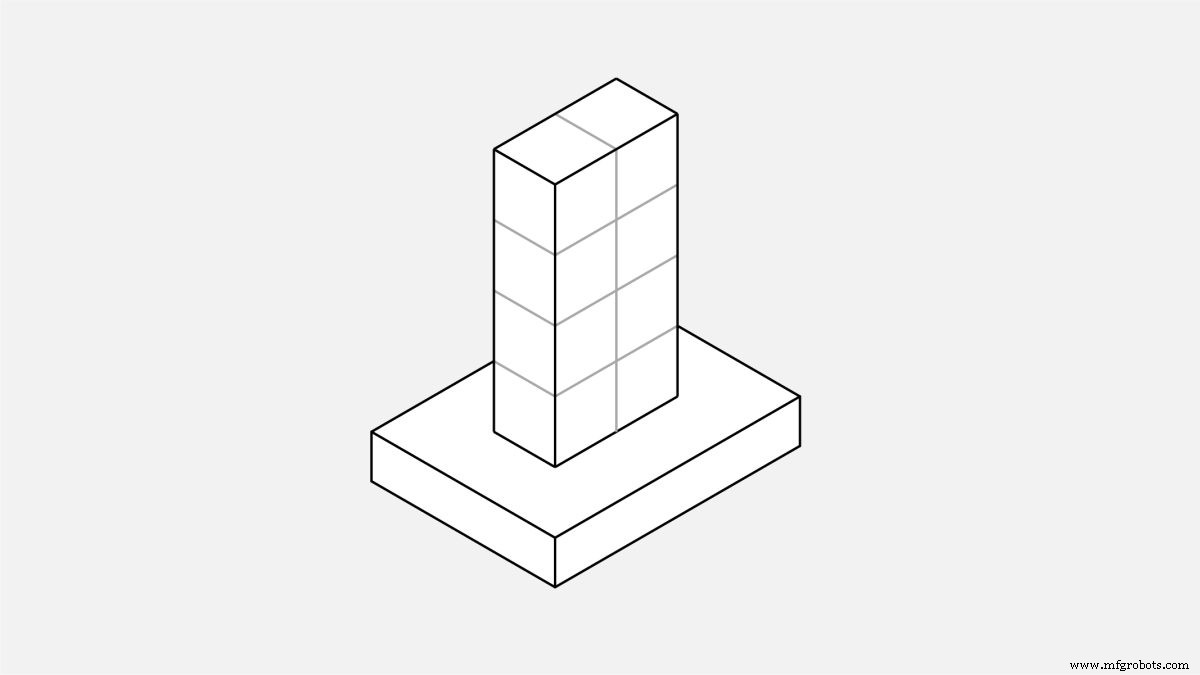
宽高比高的小特征容易产生振动,因此难以精准加工。
为将成本降至最低:
设计宽高比小于 4 的特征。
在小特征周围添加支撑或将其连接到壁上以提高刚性。
9. 移除所有文字和字母
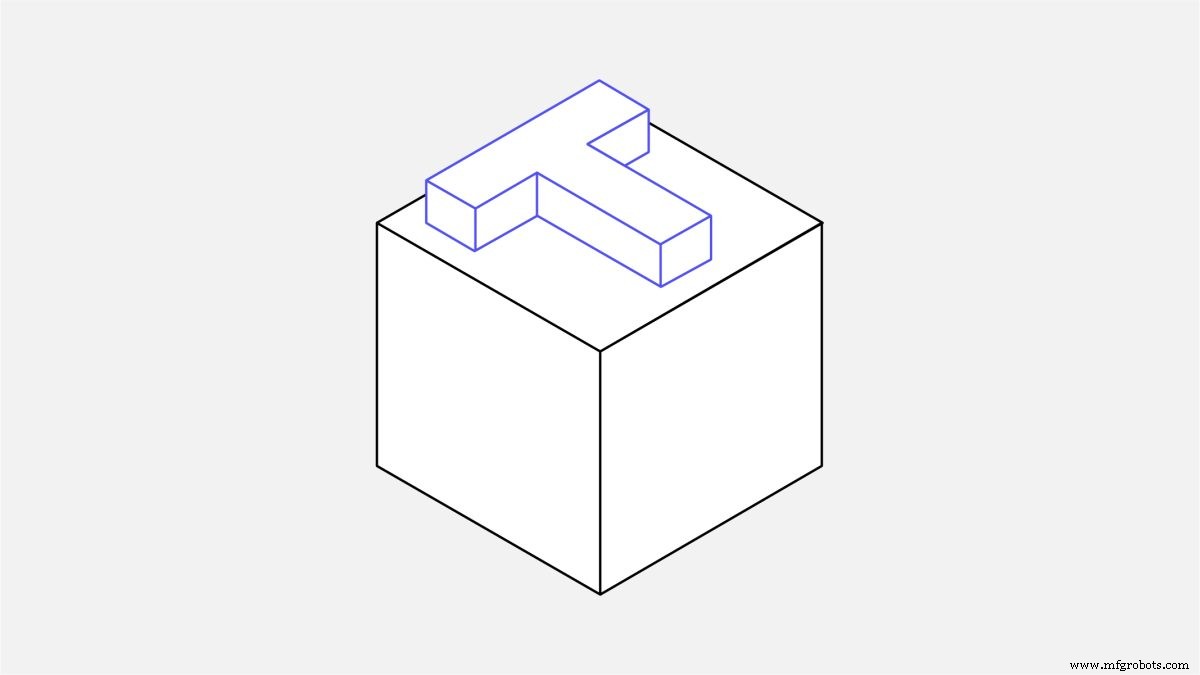
在 CNC 加工零件表面添加文字会显著增加成本,因为需要额外的加工步骤,耗时更长。丝网印刷或喷漆等表面处理方法是更具成本效益的添加文字方式。
为将成本降至最低:
从 CNC 加工零件中移除所有文字和字母。
如果必须添加文字,选择凹雕而非凸起字母。
使用 20 号及以上无衬线字体(如 Arial 或 Verdana)。
10. 考虑材料的可加工性
可加工性是指材料被切削的难易程度。可加工性越高,CNC 加工速度越快,成本越低。可加工性取决于各材料的物理特性。通常,金属合金越软、越有延展性,越容易加工。
C360 黄铜是可加工性最高的合金,可实现高速加工。铝合金(如 6061 和 7075)也非常容易加工,仅需稍低的速度。
不锈钢的可加工性比铝低 10 倍,加工时间至少要长一倍。不同钢材等级的可加工性也不同。例如,304 不锈钢的可加工性指数为 45%,而化学成分相似的 303 不锈钢指数为 78%,更易加工。
塑料的可加工性主要取决于其热性能和刚度,因为加工过程中容易熔化和弯曲。
POM(德林)是最易加工的塑料,ABS 紧随其后。PEEK 和尼龙 6 是常见工程塑料,加工难度较大。
为将成本降至最低:
如果有选择余地,特别是大批量订单时,选择可加工性更好的材料。
11. 考虑原材料价格
原材料价格是另一个极大影响 CNC 加工零件成本的因素。
下表汇总了 CNC 常用金属合金和塑料材料的价格,规格为 6'' x 6'' x 1''(约 150 x 150 x 25mm)板材。
| 材料 | 价格 |
|---|---|
| 铝 6061 | $25 |
| 铝 7075 | $80 |
| 不锈钢 304 | $90 |
| 不锈钢 303 | $150 |
| C360 黄铜 | $148 |
| ABS | $17 |
| 尼龙 6 | $30 |
| POM (德林) | $27 |
| PEEK | $300 |
来源: McMaster
凭借低廉的价格和极佳的可加工性,铝 6061 是制作金属原型最具成本效益的选择。
可加工性更好的金属(如不锈钢 303 和 C360 黄铜)价格更高,因此更适合大批量生产。此时规模经济效应显现:较高的材料成本被大幅缩短的加工时间所抵消。
就塑料而言,ABS、尼龙和 POM(德林)的价格与铝 6061 大致相当,但加工难度更大,因此成本更高。PEEK 价格极其昂贵,仅在绝对必要时使用。
为将成本降至最低:
特别是小批量订单时,选择原材料价格低廉的材料。
12. 避免多种表面处理
表面处理能改善 CNC 加工零件的外观和耐环境性,但也会增加成本。在同一零件上要求多种表面处理会进一步推高成本,因为需要额外步骤(例如遮蔽表面)。关于各种表面处理优势的总结文章请见此处。
为将成本降至最低:
选择“机加工原始表面”处理。
仅在绝对必要时要求多种表面处理。
13. 考虑毛坯尺寸
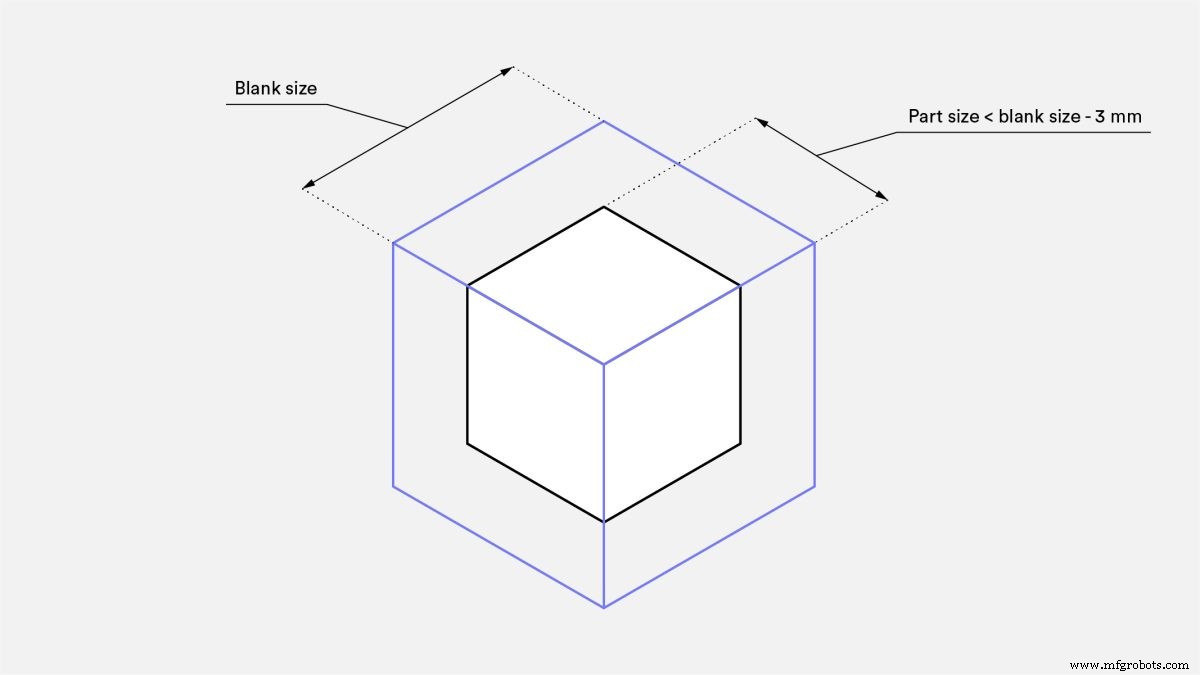
毛坯(即原材料)尺寸可能影响总成本。经验法则:毛坯每边至少比成品大 3mm。为确保精度,必须从零件所有边缘去除部分材料。
以此例说明毛坯尺寸如何影响 CNC 报价:设计一个包络尺寸为 30 x 30 x 30mm 的零件,需要更大的毛坯,通常从 35mm 厚的板材切割。但如果包络尺寸为 27 x 27 x 27mm,则可使用 30mm 厚板材,节省大量材料。
为将成本降至最低:
设计零件尺寸比标准毛坯尺寸小 3mm。
14. 利用规模经济效应
在 CNC 加工中,数量极大地影响单件价格。这是因为启动成本相对较高,小批量时占成本比例大;大批量时单件成本下降。
下图绘制了 12 种不同零件用不锈钢 304 加工的平均单价曲线。
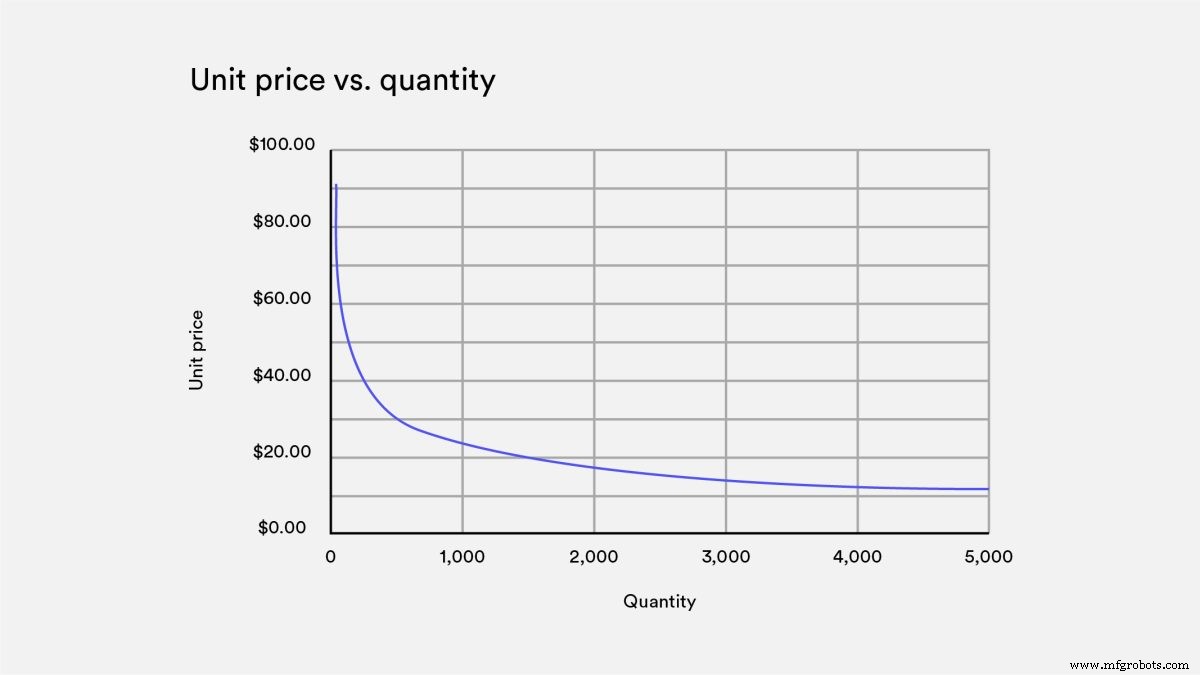
单价下降近乎呈指数级:即使从 1 件增加到 5 件,单价也能减半。订购超大批量(>1000 件)可使单价降低 5 到 10 倍。
为将成本降至最低:
通过订购更多数量利用规模经济效应。
降低 CNC 成本的最佳实践
总之,保持 CNC 加工简单。
复杂性在 CNC 中代价高昂。需要特殊刀具或夹具、多次装夹或特殊材料的几何形状成本更高。
因此,在提交报价前,请自问以下问题:
我的零件是否已按可加工性设计指南进行优化?
模型中的所有特征都是绝对必要的?还能否在保留全部功能的前提下移除或简化?
我的设计能否拆分为多个更易加工、后组装的零件?
是否有办法修改设计以消除多次装夹或特殊刀具的需求?
是否有更便宜或更易加工的材料能满足设计要求?
CNC 加工的当下与未来
CNC 加工能力在不断扩展。例如,近期 CNC 刀具技术进步使现代 CNC 系统能全长攻丝,且通过插补铣削(螺旋刀具路径),任何直径的孔都可加工,对价格无显著影响。
本文聚焦于通用的可制造性设计技巧,无论使用何种 CNC 系统均适用。请将这些技巧视为通用最佳实践,帮助您更高效地设计零件。
下载 CNC 降低成本清单
如果您觉得本文有用并想离线保存,可以下载我们的 CNC 加工成本降低核心清单。
数控机床