


降低铝件加工成本的3大实战策略:设计端源头优化
设计师关注功能/美学,制造工程师面对不可加工几何。源头设计若考虑工艺,成本可大幅压降。以壳体模型为例(方孔装面板、4螺丝固定):
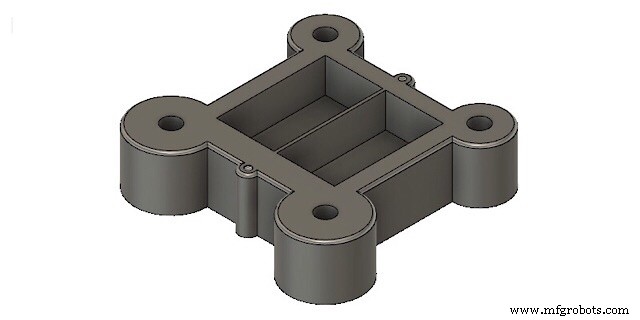
策略1:重审孔设计
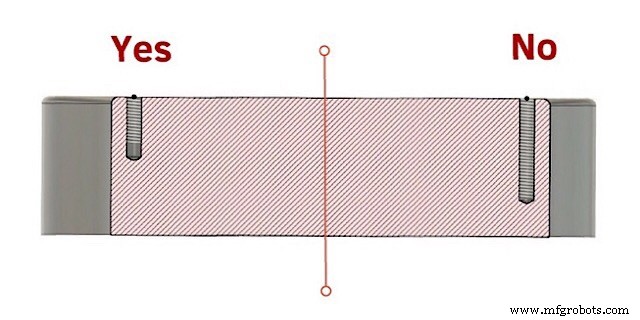
避免深螺纹
前2-3扣承担80%载荷,深孔纯增本。浅螺纹即可。
盲孔留退刀槽
攻丝刀具“切入区+校准区”需空间,底部预留>2螺距无牙区。
警惕深孔
长径比>3需深孔钻/枪钻,成本飙升。能增大直径就改大,保留主功能。
策略2:重审型腔设计
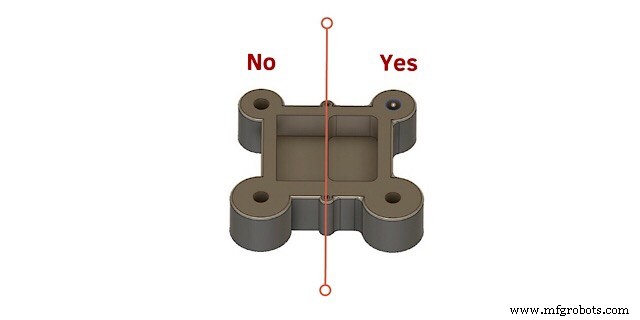
放弃尖角(90°内角)
圆柱铣刀切不出直角。改圆角(R≥刀径1/3)或做圆柱倒角,免去整形二次工序。
规避深腔
深窄腔需超长细刀(如150mm/φ10),切深>0.3mm即断刀。尽量避免或拆分设计。
拒绝薄壁
薄壁极易震刀/热变形。改加厚+打减重孔,或渐变壁厚过渡。
策略3:重审精度/表面要求
区分功能面/非功能面
功能面(如轮毂中心孔)高精/精光洁;非功能面(过渡/加强筋)标准粗糙度即可,全面精加工成本5倍+。
公差仅标功能面
非关键面宽公差,集中资源攻关核心配合面。
结语
降本妙招千千万,设计师分担制造工程师职责最关键。遵循三策略,原型加工时间显著缩短。
数控机床