


精密CNC加工关键刀具选型指南
计算机数控(CNC)加工是减材制造工艺,从原始毛坯去除材料以达到几何规格要求。机床是减材制造不可或缺部分,通过铣削、磨削、钻削技术去除材料。机加工车间使用铣削和车削刀具进行精密CNC加工,实现规定精度、公差和光洁度。
CNC机床优势在于可容纳各种切削工具制造不同形状尺寸材料。切削工具利用剪切变形旋转、切削、去除工件材料。每种工具独特属性和优势。大多数切削工具有槽,指切削刃。切削刃沿工具外长有螺旋槽。加工切下微小金属碎屑随槽排出。不同刀具槽数不同。机械师根据工件材料和要求表面光洁度选择所需刃数刀具。
从钻头、立铣刀到铰刀,CNC加工刀具选择对获得所需制造和精加工至关重要。
立铣刀
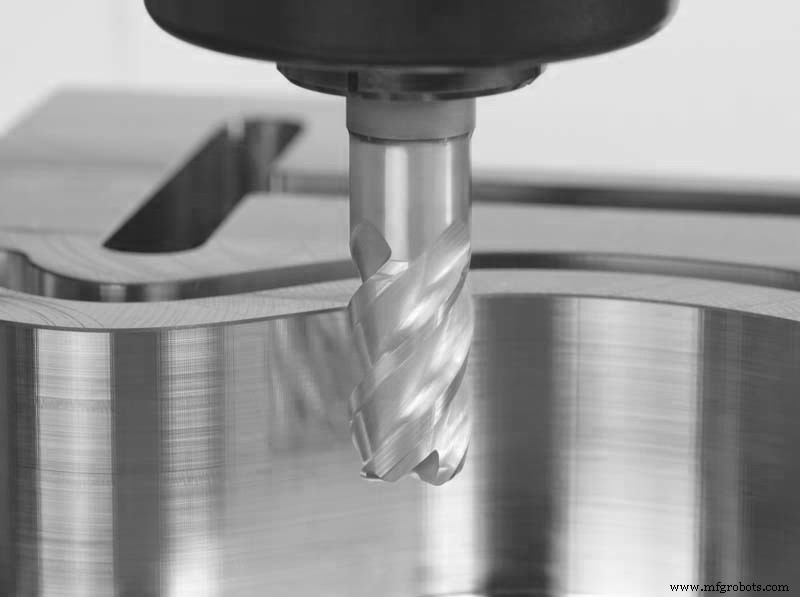
立铣刀广泛用于立式CNC加工应用。立式加工在工件表面创建细节,如边缘圆周轮廓或轴上键槽切削。立铣刀有一个或多个锋利刃,用于各种切削和快速去除大量材料。按解剖结构和功能分类,立铣刀类型包括:
- 平底立铣刀:平面刀具,用于切削工件二维特征。
- 球头立铣刀:圆形切削端刀具,适合铣削3D轮廓面。
- 圆角立铣刀:平底圆角刀具,适合切削圆角边缘。
- 粗加工立铣刀:锯齿设计,适合快速去除大量材料留下粗加工余量。
钻头
钻头是最常见CNC加工工具,与五金店常见无异。由带一个或多个排屑槽的杆和锥形切削刃组成,用于工件快速钻孔。操作员将不同类型钻头与CNC机床匹配执行各种切削操作。
- 麻花钻:用于材料钻孔,最适合金属、木材、塑料钻孔。
- 定心钻:适合精确定心钻孔。
- 喷射钻:深孔钻削工具,首选直径范围 3/4 英寸至 4 英寸。
螺纹铣刀
顾名思义,螺纹铣刀用于切削材料内外螺纹。丝锥用途类似但仅切内螺纹。螺纹铣刀可生产最小 1/8 英寸(3.175 mm)螺纹,直到螺纹孔深度约三倍直径。丝锥可达20倍直径深度。大直径工具攻丝可能导致CNC机床在丝锥直径1/2”(12.7mm)或更大时表现不佳。
铰刀是金属加工应用中用于钻小孔或深孔、用斜角工艺扩大现有孔尺寸的旋转切削工具。精密铰刀高精度扩孔并修光边缘,非精密铰刀执行基本扩孔去毛刺。按切削刃排列分单刃铰刀和多刃铰刀。单刃铰刀提供高精度和尺寸一致性保证准确度,但昂贵。标准多刃铰刀有多个硬质合金切削刃和圆形切削刃用于抛光操作。与其他切削工具相比,机械师更倾向用铰刀实现尺寸精度和严公差。
空心铣刀是内表面带三个或更多切削刃的管状刀具。类似倒置铣刀,机械师用于工件准备和攻丝等应用。空心铣刀一次通过可执行多操作,如端面加工、定心、倒角。可有3-8个切削刃,有助实现相对快进给速度。此操作中工件送入空心铣刀生产圆柱零件。
锥齿轮
锥齿轮在交点处传递两轴间力。
蜗轮蜗杆
由具自锁能力硬质金属蜗杆和软质金属蜗轮组成。用于需减速应用。减速比取决于蜗轮齿数和蜗杆头数。
螺旋齿轮
类似45°齿角斜齿轮。承载能力低。
飞刀
飞刀是单刃切削工具,主要用于加工大平面区域。飞刀切削过程不如面铣刀快,但能提供均匀光滑光洁度。标准飞刀可调节切削铝直径达2英寸(51mm),切深0.0010英寸(0.25mm)。
面铣刀
应用其他铣刀前,机床必须将工件调平满足设计规格。面铣帮助用各种刀具准备工件平面。面铣刀由实体刀体和多个可互换刀片组成。刀片可互换性允许更改切削轮廓无需更换整刀。不同角度刀具产出不同:
- 10°-65°为典型面铣应用范围。厂家多用45°刀具减少振动、薄屑。
- 90°刀具形成直角,适合薄壁和弱固定零件。
- 大圆角/圆刀片铣刀、方肩铣刀、侧铣刀、面铣刀适用于从苛刻复杂面铣到简单轮廓加工各种操作。
确定CNC加工应用所需刀具
机加工车间用先进软件为CNC机床选择合适刀具制造符合规格最终产品。典型车间拥有丰富刀具库,需要时可订购特殊刀具。每个制造零件几何形状独特,车间可手动或用专有软件分析选择最佳刀具。
制造工艺