


精密铝合金CNC加工关键要素
铝合金精密零件因重量轻、外观精美,在工业和日用品中应用日益广泛。随科技进步,人们对产品多样性需求增强,铝合金产品工艺要求和市场需求不断提高。为满足铝合金外壳产品多样化和高品质需求,铝合金CNC加工厂总结了加工过程中的工艺技巧和注意事项。
1. 选择合适的加工方法
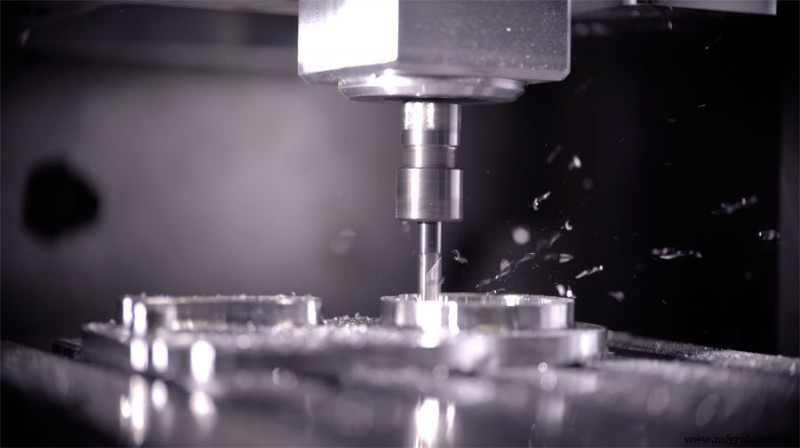
CNC切削是合理化切削的加工方法,也是铝精密加工常用工艺。采用多向切削功能的铣刀、螺旋切削插补和轮廓切削插补。少量孔用少量刀具加工。
2. 球头铣刀配合螺旋插补可连续加工锥孔
球头铣刀和螺旋插补钻可用于镗削和倒角。铣刀配合轮廓切削插补可对孔进行半精加工和精密零件加工。用于螺纹加工的铣刀配合螺旋插补可加工各种螺纹孔。
若对任意尺寸高精度孔进行高效铝合金精密零件加工,可使用刀具插补功能。特别是高速铣削时,每齿负荷较轻,因此同一涂层硬质合金铣刀可对多种工件材料进行高速高精度孔加工。此外,还需掌握铝CNC加工中的加工技巧和技能。
3. 选择合理的切削用量
操作人员可根据被加工材料、硬度、切削状态、材料类型和切削深度选择切削速度。这些条件对有效减少机床磨损至关重要。
4. 选择合适的刀具
前角: 在保持切削刃强度前提下,前角宜适当选大。一面可磨出锋利刃口,也能减少切削变形、使排屑更顺畅、降低切削力和切削热。切勿使用负前角刀具。
后角: 后角大小直接影响后刀面磨损和加工表面质量。切削厚度是选择后角的重要条件。粗铣时因进给大、切削负荷重、发热大,需刀具良好散热条件,故后角宜选小。精铣时要求刃口锋利、减少后刀面与加工表面摩擦、减少弹性变形,故后角宜选大。
螺旋角: 为使铣削平稳、减小铣削力,螺旋角宜选大。
切入角: 适当减小切入角可有效改善散热条件、降低加工区平均温度。
减少铣刀齿数、增大容屑空间。
因铝合金塑性大、切削变形大、需较大容屑空间,故切屑槽底圆半径应大、铣刀齿数应少。例如φ20mm以下铣刀用两齿,φ30-φ60mm铣刀宜用三齿,避免切屑堵塞导致薄壁铝合金零件变形。
精磨刀齿: 齿刃粗糙度值应小于Ra=0.4μm。新刀使用前用细油石轻磨刀齿前后面,消除磨齿残留毛刺和微小锯齿。这样不仅减少切削热,切削变形也较小。
严格控制刀具磨损标准: 刀具磨损后,工件表面粗糙度增大、切削温度升高、工件变形增加。除选用耐磨性好刀具材料外,磨损标准不应大于0.2mm,否则易产生积屑瘤。切削时工件温度一般不超过100℃以防变形。
5. 选择合理的夹具
零件必须充分满足机床需求以减少不必要定位误差,须选用专用夹紧工具。
6. 确定合理的加工路线
尽量缩短加工路线以减少机床损耗。高速切削因余量大、间歇切削,铣削过程常产生振动,影响加工精度和表面粗糙度。因此CNC高速切削工序一般分为:粗加工-半精加工、清角加工、精加工等。高精度零件有时需二次半精加工后再精加工。粗加工后零件自然冷却以消除内应力、减少变形。粗加工留余量应大于变形量,一般1-2mm。精加工时零件精加工表面应保持均匀加工余量,一般0.2-0.5mm为宜,使刀具处于稳定状态,大幅减少切削变形,获得良好表面加工质量,保证产品精度。
制造工艺