


精密机床拉削技艺:掌握高精度内外特征加工
拉削是使用前小后大齿形刀具的加工过程。许多情况下,单次行程即可精加工一个或多个表面。常用于孔、花键和平面精加工。
拉削是相对较新的加工工艺,19世纪50年代针对金属开发。早期用于内部特征如滑轮齿轮键槽。20世纪因枪械制造进一步发展,后续改进大幅提升公差与通用性,适应现代机床车间。
拉削原理
拉削用刀具称“拉刀”。这种线性齿形刀具轮廓似锯,但宽度与齿形变化大。拉刀齿精密设计,每齿比前齿略高。拉刀沿工件表面通过时,每齿切削少量材料并带走切屑。首尾齿高差称“升高量”,代表拉刀最大切除量。
拉削刀具
拉削过程相对简单:拉床以足够力沿工件表面直线移动拉刀去除材料。但拉刀本身比许多刀具复杂。拉刀常为特定工件设计,形状尺寸多样。按加工任务与拉床供力方式分类:
- 推拉刀: 由拉床推动
- 拉拉刀: 由拉床拉动
- 固定拉刀: 刀具静止,机床移动工件
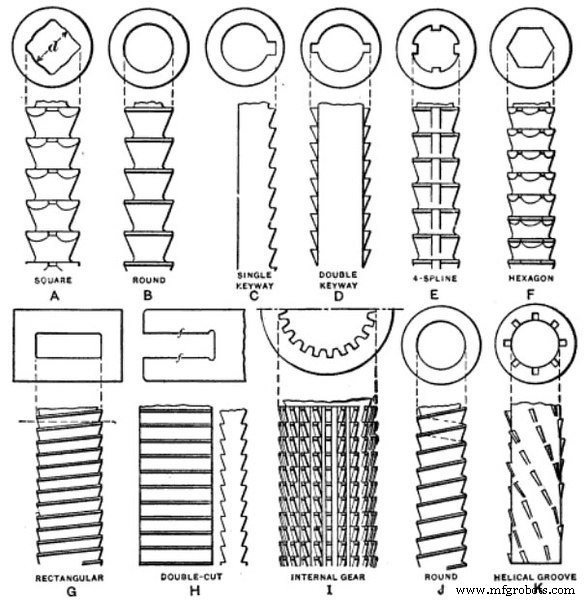
子类内部,拉刀齿形与截面各异。最简单的单表面切削拉刀截面矩形、单组切削齿。因常加工内部特征,截面随工件任务大幅变化。文首图展示多种拉刀截面与齿形示例。
拉刀制造方式多样。整体拉刀最常见、成本最低,由单块材料加工而成。其他拉刀为强力轴体周围装配切削齿,齿可拆卸更换,轴体重复使用。大型拉刀常分段组装,便于部分齿拆卸磨刃或更换而其余保留。
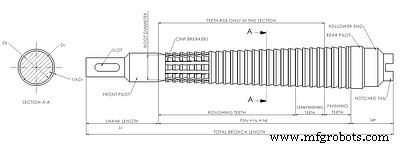
拉刀各部件功能专用。最先接触工件的几排齿称断屑齿,最后几排为精加工齿。中间齿分配粗加工、半精加工等功能。
下图(CC BY-SA 3.0授权)展示拉拉刀组件结构。
拉床类型
简单拉削可用手压机,复杂作业需专用拉床。拉刀多特性取决于驱动其跨工件的机床。如前所述,有拉床拉动刀具、有推动刀具。传统拉床垂直布置,上下移动拉刀。卧式拉床因夹持刀具可容纳更长拉刀而不显著弯曲。拉床类型包括:
- 立式下拉拉床: 拉刀导向端在工件下方,断屑齿在上方。机床向下拉动拉刀使全齿通过工件。
- 连续表面拉床: 拉刀固定,工件依次通过齿列。
- 旋转拉床: 工件装夹于旋转工作台通过固定拉刀。适当配置下车床也可旋转拉削。
拉削优势
拉削适合许多CNC加工应用。关键优势:操作员极少培训即可操作。复杂性内置于刀具,生产中极少参数需调。最重要的是拉削切削快且易重复,节省时间。
但相比锯切、磨削,拉削作用力更大。加工专业人员须确保工件材料承受拉削力。且内部拉削需工件预先铸造或钻孔。
最终选择拉削而非其他工艺,常取决于三因素:批量、设备、切削形状。标准拉刀设计有时可用,但定制拉刀昂贵,需大批量才具经济性。拉床不如铣床、车床、钻床普及,为避免外协或采购新设备常选用其他工艺。仍有许多情况仅拉削能实现特定切削模式。即使调整刀具,铣、车、钻、镗也无法产出拉削所有特征。
“精密机床如何工作”系列更多内容
- 简介
- 铣削
- 车削
- 镗削
- 钻削
- 锯切
- 拉削
免费电子书《CNC加工工艺指南》深度解析CNC设备与技术
数控机床