


铝件CNC加工变形控制:工艺与操作双维度实战指南
铝件CNC加工变形源于材料内应力、切削力/热、夹紧力等多因子耦合。定制铝件更需严控核心工序。
工艺层面减变形措施
1. 消除毛坯内应力
自然/人工时效、振动时效、预加工(先粗加工大余量释放应力、静置稳定)。
2. 优化刀具切削性能
几何参数
- 前角:保刃口强度前提下取大值,锐利排屑、降力降温。
- 后角:粗加工取小(散热好),精加工取大(减摩擦弹性变形)。
- 螺旋角:尽大,减铣力。
- 主偏角:适当减小,改善散热。
结构改良
- 减少齿数、增大屑槽(大底圆半径),适应铝大塑性变形。
- 精磨刃口Ra<0.4μm,新刀油石修刃去毛刺/微锯齿。
- 磨损标准≤0.2mm,切削温度≤100℃,防积屑瘤。
夹持革新
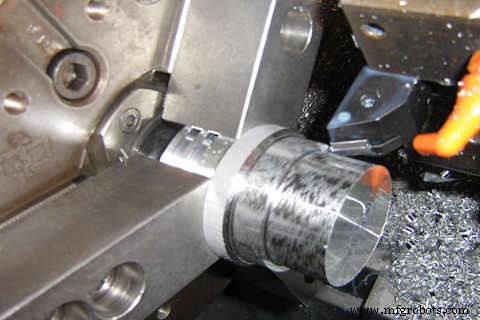
- 薄壁套类:轴向端面定位+螺纹芯轴+压板螺母,规避径向三爪夹紧变形。
- 薄壁/薄板件:真空吸盘均匀受力+微量切削。
- 填充介质法:尿素熔体(3-6%硝酸钾)灌注增刚性,后水/酒精溶出。
工序编排
粗→半精→清角→精→精精(高精件加二次半精)。粗加工后自然时效消应力,留1-2mm余量;精加工均匀留0.2-0.5mm,刀具稳态切削。
操作技巧层面
- 对称加工:大余量件对称分层切削(如90→60mm分两面各两次),平面度5mm→0.3mm。
- 多腔分层同步:避免单腔序列导致受力不均,改为逐层全腔同步。
- 优化切削用量:减小背吃刀、同比提升进给与转速,降力保效率。
- 铣削策略:粗加工顺铣(高效),精加工逆铣(切屑厚度递减→减工硬化/变形)。
- 精加工前微松夹具:工件自由回弹复位后轻压定位,夹压点选受力面/刚性方向,最小夹力。
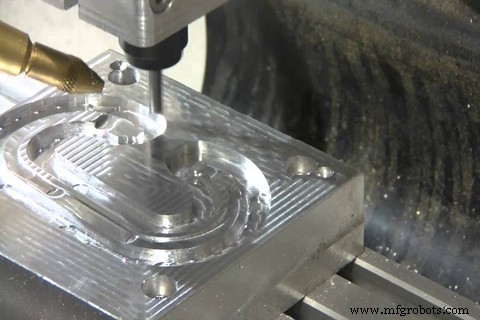
- 型腔加工:预钻导向孔/螺旋插铣进刀,避免直插闷刀/崩刃/过热塌陷。
铝件加工精度与表面质量核心痛点=易变形,需操作经验与工艺积累双支撑。
数控机床